摘要:质量趋势复盘,听起来像每月例会的PPT套路,对吧?但真等到售后PPM连续三个月飘红,Cpk从1.33跌到0.9,你就知道这玩意儿不是闹着玩的。本文以某减速箱油封漏油故障为线索,拆解从数据异常到设计公差链、再到工艺参数漂移的复盘逻辑。不扯虚的,全是现场踩出来的坑。
数据看着不对劲?先别怪生产线
去年第三季度,我们一款蜗轮蜗杆减速箱的售后漏油率突然从200 PPM爬到了850 PPM。说实话,我当时第一反应是装配线又在瞎搞——油封压装歪了?或者脂涂少了?但调出三个月的趋势图再看……不对。漏油集中在输出轴油封处,而且跟环境温度有弱相关。冬季投诉少,夏季投诉多。这就有点意思了。
很多工程师一看到质量趋势恶化,立刻冲去车间骂人。别急。你先得确认测量系统本身没漂。我们当时用气动量仪测油封唇口过盈量,结果发现量仪的校准块规过期了两个月——测出来的值整体偏小0.03mm。这0.03mm在过盈量0.5±0.1mm的公差里,足够让Cpk算出来差一大截!所以复盘第一步:用MSA(测量系统分析)卡住数据源。GR&R超过10%?那后面所有趋势分析都是扯淡。

把测量系统修正后,真实数据是:过盈量均值从0.52mm降到了0.46mm,标准差从0.015涨到0.028。Cpk从1.45掉到0.78。过程能力指数公式:Cpk = min(USL – μ, μ – LSL) / (3σ)。这里USL=0.6,LSL=0.4。算出来只有0.78。远低于IATF 16949要求的1.33。问题出在供应商的橡胶批次。但先别急着换供应商——接着往下挖。
公差链里的蝴蝶效应
油封过盈量只是表象。真正要命的是轴颈表面粗糙度和油封唇口材料的交互。我们复盘了故障件的拆解报告:漏油的油封唇口都有轻微磨损痕迹,而且轴颈表面Ra从图纸要求的0.8μm变成了1.2~1.5μm。谁改的?机加工车间说刀具寿命到了没及时换,为了赶产量……你懂的。
这里有个工程计算。油封唇口对轴颈的径向力F与过盈量δ、唇口刚度k有关:F ≈ k·δ。但摩擦功耗P = μ·F·v,其中v是线速度。当Ra变大,实际接触面积减小,局部压力升高,磨损加速。我们算了一下:Ra从0.8到1.2,磨损率大概增加40%。再加上夏季油温升高,橡胶老化加剧。几个因素一叠加,漏油率就爆了。
所以复盘不能只看单一尺寸。得画公差链。输出轴组件的尺寸链:轴承内圈间隙→轴颈直径→油封过盈量→唇口接触压力。每个环节的波动都在传递。当时我们用极值法算过,总公差±0.15mm,但实际分布是偏态的。后来改用统计公差分析(Monte Carlo),发现过盈量低于0.42mm的概率有3.2%。也就是说每100台就有3台漏油。跟售后数据对得上。

说到公差链,再插一个液压阀的案例。某型电磁换向阀,夏季卡滞投诉率是冬季的4倍。拆开看,阀芯和阀体间隙设计为0.02~0.03mm。但铝阀体热膨胀系数23×10⁻⁶/K,钢阀芯11.5×10⁻⁶/K。温升60K时,间隙变化量Δ = (α_al – α_steel)·ΔT·L。阀芯配合长度L=20mm,算出来Δ≈0.0138mm。间隙从0.02直接缩到0.0062。不卡才怪!后来改成钢阀体,或者把初始间隙放大到0.035mm,问题才解决。热变形在精密配合里往往是隐藏杀手。
工艺窗口窄了,还是设计余量没了?
回到减速箱。我们复盘到最后,发现两个问题同时存在:设计端给油封过盈量的公差带宽0.2mm(0.4~0.6),但工艺端橡胶注射成型后的收缩率波动就有±0.05mm。再加上装配时压装深度的影响……整个工艺窗口只剩不到0.08mm。这叫什么?设计余量被工艺吃掉了。
怎么办?两条路。要么收紧来料公差,要么放宽设计公差但增加补偿结构。我们选了前者加后者:把过盈量改为0.55±0.08mm,同时要求供应商100%全检唇口内径。轴颈抛光从Ra 0.8提升到Ra 0.4,增加一道研磨工序。成本每台增加1.2元。但售后PPM从850降到了150以下。Cpk回到1.33。划算!
不过话说回来,不是所有趋势恶化都要改设计。有时候就是工艺参数漂移。比如注塑机的料筒温度、硫化时间。我们当时让供应商提供了三个月的工艺参数记录,发现硫化温度在夏季有5℃的波动——车间空调不行。你信吗?就这5℃,橡胶交联密度变了,硬度从70 Shore A变成75。唇口跟随性变差。所以复盘要把工艺参数也当成质量特性来画趋势图。SPC不是只用在尺寸上。
复盘会怎么开才不扯皮
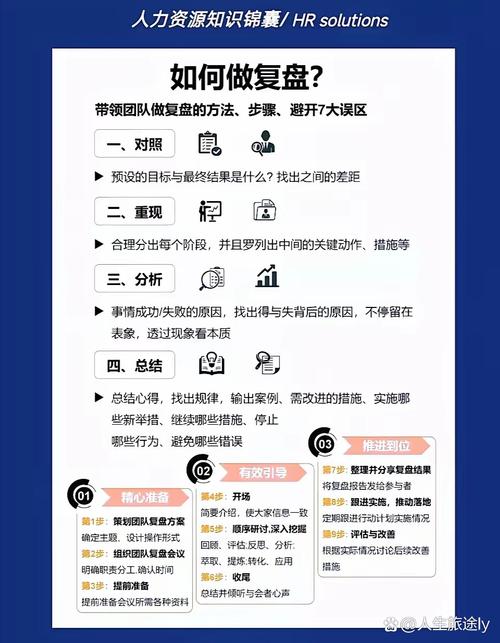
每次质量趋势复盘会,最容易变成甩锅大会。设计说工艺没控制好,工艺说供应商来料差,供应商说图纸公差太紧。怎么破?我的经验是:先看数据,再看物理。把故障件剖切开,用显微镜看磨损形貌。是磨粒磨损?疲劳磨损?还是化学腐蚀?形貌不会骗人。
然后,用故障树(FTA)或者鱼骨图把可能原因列全,但不要急着下结论。逐个做验证实验。比如我们当时怀疑油封材料,就做了热空气老化试验:100℃×72h后,硬度变化、拉伸强度保留率。结果发现供应商换了批次,丙烯腈含量低了3%。这3%就是漏油的元凶之一。
另外,复盘输出必须是可执行的措施,带责任人和时间节点。别写“加强来料检验”这种废话。要写“从2024年3月1日起,油封唇口内径按GB/T 3452.1进行100%气密性检测,检测压力0.05MPa,泄漏率大于0.5mL/min判退”。对吧?这才叫复盘。
写在最后

质量趋势复盘不是一年一次的仪式。它应该像设备的振动监测一样,每周看趋势,每月做小复盘,每季度做大复盘。别等PPM爆了再救火。另外,别太相信Excel里的线性趋势线——机械系统的失效往往是非线性的。磨损、疲劳、老化,都是加速过程。今天Cpk 1.2,下个月可能就0.8。留点余量,对谁都好。
哦对了,那个减速箱后来改用了氟橡胶油封,耐温从100℃提到150℃。成本翻倍,但售后索赔降了90%!有时候,贵的东西反而便宜。就这样。
