车间系统集成这词,听着像 IT 部门的事。真到现场,PLC、机器人、拧紧枪、AGV、MES 全混在一起,机械工程师如果只会画夹具,迟早被接口表逼疯。我见过一条线,机械精度做到 0.02 mm,结果因为 Modbus 寄存器偏移写错,整线停了四小时。挺荒诞,对吧。
先别急着画拓扑,信号表才是命门
很多人上来就问:Profinet 还是 EtherCAT?这问题问早了。先看你有哪些信号。DI、DO、AI、AO,安全信号,高速计数,视觉结果,条码,拧紧扭矩,试漏曲线。把这些列成表,比拓扑图重要十倍。信号表要写清地址、数据类型、单位、量程、故障值、超时时间、复位方式。少一项,调试时就得翻手册。
握手怎么做?我习惯用状态机。请求位、应答位、完成位、故障位。PLC 发请求,对方 500 ms 内应答,否则报通讯超时。心跳 1 s,连续丢 3 次判定断线。别小看这几个位,它们决定了停线时是谁背锅。ISA-95 那套层级模型有用,但现场命名更直接:工位号_设备号_功能。比如 OP10_RB01_ClampReq。谁都能读懂,比 A1.0 强。
字节序是另一个坑。Modbus 默认大端,有些网关偏要小端。32 位浮点拆两个寄存器,高低字顺序反了,扭矩显示 1.6e-38。你盯着屏幕,怀疑人生。调试前拿一个已知值试写,别等批量生产才发现。
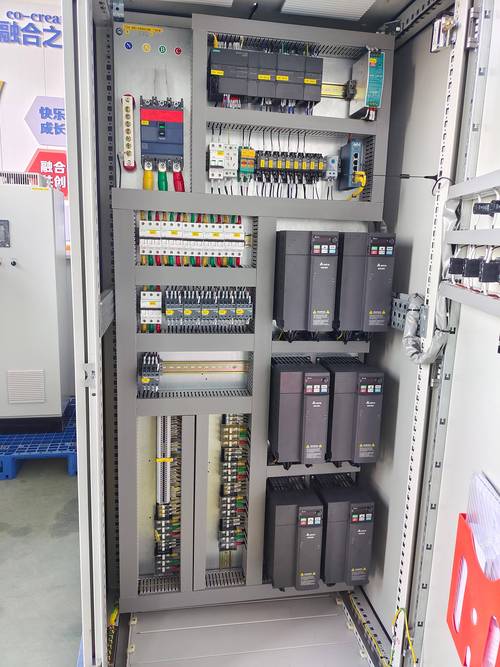
协议选型:OPC UA 不是万能胶,Profinet 也不是
控制层要实时。Profinet IRT、EtherCAT 能到微秒级抖动,运动控制用它们没问题。OPC UA 呢?IEC 62541 定义了信息模型,适合 MES、SCADA、跨厂商数据交换。但你让它直接控伺服,周期一抖,机械臂就画龙。OPC UA 放在采集层,控制层留给现场总线。边缘网关做协议转换,别让 MES 直接扫 PLC 的 DB 块。
网络分层别省。VLAN 10 走控制,VLAN 20 走采集,VLAN 30 给视频和视觉。路由器、防火墙、NAT,按 IEC 62443 的思路做区域隔离。我见过把所有设备挂在同一台非管理交换机上的,广播风暴一来,整车间一起趴窝。那场面,真不想回忆。
时钟同步也要命。NTP 对普通数据够用,PTP 给运动轴和高速采集。时间戳不一致,追溯数据对不上,OEE 算出来全是鬼。还有总线负载,Profinet 建议控制在 40% 以下,别等报警了才加交换机。

节拍、OEE 和追溯:集成效果得用数据说话
机械工程师也得懂点节拍。公式不复杂:CT = 可用工作时间 / 需求数量。一条机加线,8 小时班,计划停机 30 分钟,需求 560 件。可用 450 分钟,CT 得压到 48.2 秒。可瓶颈工位实际 52 秒,怎么办?要么加班,要么拆工序,要么加缓存。系统集成能帮你看到瓶颈,但消不掉物理极限。
OEE 也一样:OEE = 可用率 × 性能 × 良率。数据从 PLC、机器人、拧紧枪、试漏机采上来。采集频率别拍脑袋。数字量变化就记,模拟量 100 ms 到 1 s 看需求。追溯绑定二维码,激光打标后视觉读码,MES 把零件号和扭矩、压力、时间戳绑一起。听着顺,实际常遇到重复计数、时区跳变、断电后数据补传。数据库主键用设备+时间戳+序列号,能省很多扯皮。
安全与异常:最贵的 bug 都在边界条件里
安全不是加个急停就完事。ISO 13849 要求算 PL,安全门、光栅、急停回路的 PL d、Cat 3 很常见。安全信号别混进普通 IO 模块,用 Profisafe 或专用安全 PLC。安全距离按 ISO 13855 算,光栅响应时间、机器停止时间、接近速度,一个都不能少。少算 10 cm,验收就过不去。
异常处理才是分水岭。断网怎么办?急停后怎么复位?断电恢复后设备该保持原状还是回原点?上电自检做哪些?我习惯给每个设备定义故障等级:致命、重试、报警。致命停线,重试三次后报警,报警只记录不打断。别把异常当意外,它们是正常工况。屏蔽、接地、变频器干扰,这些老问题,到了系统集成阶段还会冒出来。模拟量跳变,先查屏蔽和单端接地,别急着换模块。

落地顺序:从单机到产线,再到车间
别想一口吃成胖子。单机先验收,I/O 点检、安全回路、通讯心跳。然后线体联调,节拍、缓存、互锁。再上车间集成,SCADA、MES、追溯。再往后才是大数据和看板。每一步留检查表:IP 表、信号表、拓扑图、时钟源、备份、账号权限。少一张表,后面就得拿加班补。
选型上,集中控制和分布式 IO 各有用处。设备分散、电缆长,分布式 IO 省线;安全回路复杂,硬接线更稳。别迷信全总线。有些老设备只有干接点,那就老老实实接线,加网关。混合架构不丢人,停线才丢人。
说到底,车间系统集成是个边界活。机械、电气、控制、IT、生产,谁都想省事,最后麻烦全堆在接口上。把信号表当合同,把超时当设计参数,把异常当正常工况,现场会少很多深夜电话。
