摘要:快速换产不是买几套快换夹具就完事。它是一次对定位、夹紧、能量断连、参数管理和人员动作的系统重构。本文按机械接口、公差热变形、防错维护几条线拆开讲,给出可落地的设计取舍和踩坑点。
换产时间到底从哪一刻算起
很多厂里的换产报表,水分就藏在这里。
换产时间应定义为从上一批次最后一件合格品下线,到下一批次第一件合格品下线。注意,是合格品。不是模具装上,也不是首件出来。首件检验、参数稳定、暖机,都要算进去。SMED 的原始定义里,新乡重夫把换产作业切成内部作业和外部作业。内部作业必须停机做;外部作业可以在设备还跑着的时候准备。快速换产的第一个杠杆,就是把内部转外部。
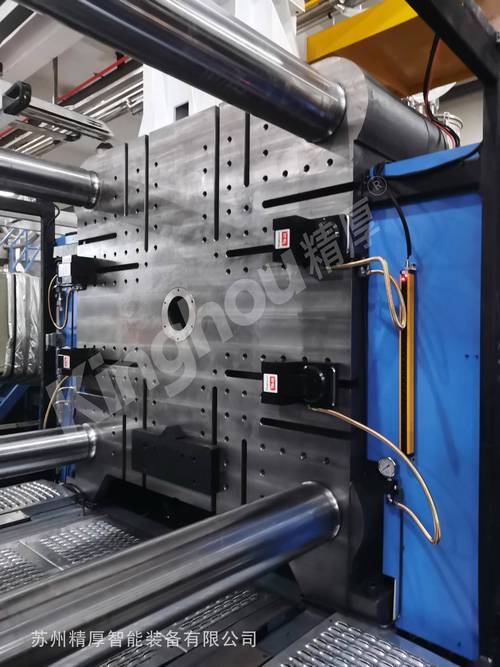
说个注塑场景。一台 250 吨机,老办法换模:停机,拆水管,吊模,装模,接水路,开机,调参数,等模温,首件尺寸跑偏,再调。两小时没了。后来做了几件事:模具预加热到 80°C 放在换模车上;水路改成带截止阀的快插接头;模厚参数用条码调用;顶出位置标准化。结果换模压到 18 分钟。试模那 40 分钟,才是大头。
公式不复杂:T换产 = T外部准备 + T内部作业 + T试产调整。外部准备再长,只要不占机,对 OEE 的直接杀伤就小。内部作业和试产调整,才是要往死里砍的部分。SMED 的目标常被写成个位数分钟,但别迷信。对大型冲压线,30 分钟已经很好;对加工中心托盘,90 秒也不稀奇。
定位和夹紧:快换的机械底座
定位不可靠,快换就是快拆。今天装上去,明天精度飘了,操作工骂娘。
六点定位原则还在。3-2-1 也好,一面两销也好,本质是约束自由度。快换场景里,常用锥面定位加端面支承。锥销能自动找正,端面控制 Z 向和角向。过定位不是不能做,但要算。比如一面两销,圆柱销和菱形销搭配,销距和孔距公差得匹配。硬上两个圆柱销,装不进去或者装进去别着劲。
零点定位系统是典型商品化方案。重复定位精度常见标称0.005 mm,好的能到 0.002 mm。别只看样本。现场有切屑、冷却液、油污,精度会掉。选型时问三个问题:锥面接触率多少?夹紧力多大?松开后吹气清洁有没有?我见过一个案例,夹具底面没做吹气,铁屑垫在端面上,零件平行度直接超差。后来加了两路压缩空气,换型前自动吹 1.5 秒,问题才消。
夹紧力计算别偷懒。液压夹紧,单缸推力: F = p × A × η 其中 p 是系统压力,A 是活塞有效面积,η 是效率。比如 p=20 MPa,缸径 32 mm,A≈804 mm²,理论推力 16 kN,η 取 0.85,实际约 13.6 kN。四个缸就是 54 kN。听起来够。可薄壁件呢?夹紧点不对,零件直接椭圆。这时候宁可用弹簧夹紧、液压松开,失压时还能保住工件。安全逻辑也顺,断电断气不是松开,是夹紧。

能量断连经常被低估。电、气、液、信号,全要快接。液压快插要选无滴漏结构,否则地上一滩油,换产变打扫。电气用重载连接器,带编码销,防止插错。气路记得泄残压。安全上,能量隔离不能省。ISO 12100 的风险评估、ISO 14118 的防止意外启动,该做就做。LOTO 不是官僚流程,是保命的。
公差、热和防错:快换系统的隐形杀手
定位精度标 5 μm,实际装出来 30 μm,为什么?公差链和热变形。
公差链最坏情况用线性叠加:T总 = ΣTi。概率法用方和根:T总 = √(ΣTi²)。什么时候用哪个?安全相关的、不可回弹的,按最坏情况。一般尺寸链,批量稳定,可用概率法。别把所有零件都按 IT5 干,成本受不了。关键是分配。定位销孔、端面、夹紧点,谁卡精度,谁拿紧公差。
热变形更隐蔽。线膨胀:ΔL = α L ΔT。铝的 α 约 23×10⁻⁶/K,钢约 12×10⁻⁶/K。500 mm 长的铝件,温度变化 10°C,长度差 0.115 mm。对 μm 级定位,这是灾难。所以快换夹具设计时,尽量让定位元件和工件材料相近,或者把热源隔开。加工中心主轴热、焊接热、注塑模温,都要考虑。暖机程序不是浪费时间,是让热态稳定。
防错,物理层面比软件可靠。插头键位不同、销钉不对称、RFID 读头,都比操作工记性靠谱。参数配方跟着托盘走,托盘进机,PLC 自动调用。别让操作工在 HMI 上翻 20 页菜单。改错一个参数,可能撞机。

还有一个坑:只快不换。买了快换盘,程序没参数化,刀具没预调,物料没齐套。结果换型时间没降,反而多了个找扳手的时间。快速换产是系统,机械、电气、软件、物流、人员,缺一块都漏。
几句实在话

快速换产的机械设计,核心就三件事:定位可重复、夹紧不坏事、断连不添乱。指标别贪。先测真实换产时间,再分解内部外部。能外部化的外部化,能标准化的标准化。预算有限时,优先改重复次数最多的那条线。别一上来就买最贵的零点定位系统——如果操作工还在用锤子敲模具,再好的接口也白搭。
给个判断标准:换产后首件合格,连续三件稳定,操作工不需要找工程师救火。做到这个,快换才算落地。
