周三下午三点,实训室空调坏了。我蹲在那台用了六年的自动化分拣单元前面拆气管,学生围了一圈。有人问,老师你这是要修吗。我说不是——我想让你们看清楚,这台设备真正值钱的地方藏在哪。
一、先让学生卡一次,比讲十页原理管用

以前我的上课顺序是固定的:看视频、讲结构、拆模块、画图、装回去。带了四届学生,效果都一般。毛病出在哪?他们对“分拣”这两个字没有痛感。
后来我把开头换了。料仓里的工件不按说明书放,换成一堆边角料——PVC 方料、铝圆柱,再故意混几个尼龙垫片进去。任务只有一句:按材质分到三个料道,节拍不限,卡一次扣分。
学生当场就炸了。铝件重,冲过检测位时光电还没反应过来;尼龙垫片轻,落到滑道口直接翻了个面;PVC 方块倒是规规矩矩,可它把后面全堵死了。
那个下午,他们一张图都没画。全在吵“为什么”。
我觉得自动化分拣单元这门课,就该这么开。
二、节拍不是越快越好,是拖后腿那一环说了算
节拍这东西,我讲了好几年都没讲透。直到有回我把秒表塞给两个学生,让他们一人盯一段。
推料气缸伸出 0.4 秒,回程 0.5 秒,皮带送一段 1.2 秒,光电从触发到 PLC 输出 0.05 秒。学生一加,不到三秒。挺快啊。可实测下来,单件要走六秒多。
差的那些去哪了?藏在动作和动作之间的“等待”里。气动阀换向的建压时间,皮带启动的加速段,还有 PLC 扫描周期带来的那点说不清、也算不准的延时。单看哪一段都不起眼,串成一条链,就长了。
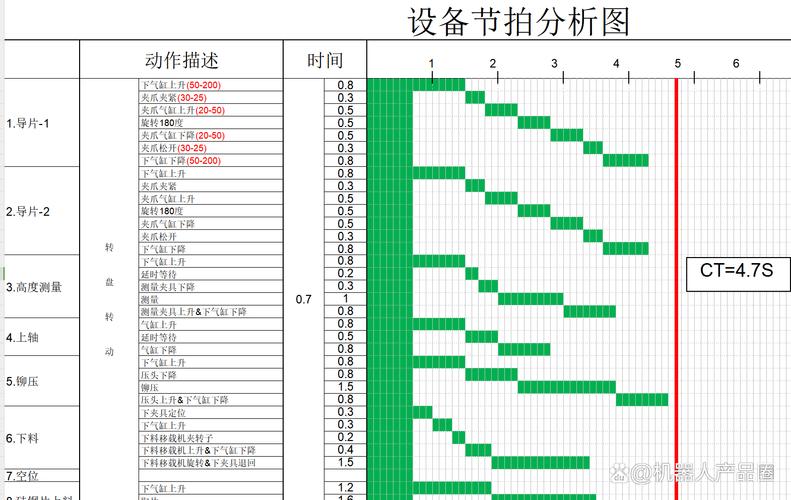
所以我现在改流程:先画时序图,再动手。图上把每一段的起止时间标出来,“谁在等谁”一眼就看见了。
有个学生把检测工位往前挪了 80 毫米。就 80 毫米。整线节拍从 6.2 秒压到 5.1 秒。他抬头看我的那个表情,我到现在还记得。
说穿了是个朴素的道理:让检测和输送同时进行,把串行拆成部分并行。机械设计里很多所谓的“优化”,剥开了都是这一件事。
再补一句,节拍压得太狠也有代价。缓冲段没了,上游一有波动,下游立刻堆料。我一般会让学生留一到两个工位的缓存,宁可慢一点。
三、那几个被学生改烂、也被我改烂过的地方
先说滑道倾角。教材上常写 15° 到 25°,不少学生直接取 20° 交差。可工件要是塑料件,静摩擦系数大,20° 未必滑得下去;换成钢件,20° 又冲得太猛,出料口能把工件甩飞。
我的做法是先问材质和表面状态,再定角度。出料端留一小段缓坡,或者加块缓冲挡板,都行。
推料气缸的行程,是第二个重灾区。有学生取到刚好等于工件宽度的两倍,装上去以后推板每次都在末端顶死,缸筒烫手。留余量这件事我说过很多遍,还是有人忘。说实话,我自己做毕设的时候也犯过一模一样的错。
导向挡边的间隙更难。大了工件歪,小了公差一叠加就卡。这个只能算、只能试,没有捷径。
至于分拣执行方式的选择——气缸直推、摆臂拨料、真空吸取、还是上个小的直角坐标机械手——很多学生一上来就想用机械手。理由很统一:看起来高级。
我通常反问三个问题:工件多重、表面能不能吸、一天要分多少件。答完他们自己就把机械手划掉了。教学成本、节拍、维护难度摆在一起算,气缸直推往往就是那个不丢人的答案。
四、教学设备不是工业设备的缩水版

这点我这两年才想明白。实训室里的分拣单元,设计目标和产线上那台根本不一样。
产线要效率、要稳定、要少停机。教学设备要的是:看得见动作、拆得开、装得回、坏了学生自己能修。所以我改这台机器的时候,钣金护罩能开窗就开窗,气缸用透明缸筒,走线尽量走明线。
看着确实不精致。可学生一低头就能看见阀怎么换向、气管怎么接错,这比讲十遍都强。
工具链也是一样的道理。这两年我固定用三样:SolidWorks 画机构简图和装配,FluidSIM 跑气动回路,PLC 在 TIA Portal 里写梯形图。
顺序我卡得很死:手绘机构简图 → 气动回路图 → 三维装配 → 仿真 → 上机。
为什么不让人一上来就建模?因为一进软件,注意力全跑到圆角、螺纹孔、配色上去了。机构到底怎么动,反而没人操心。
有个学生两个小时建完整套模型,爆炸图也做得漂亮。我问,第二工位的分拣动作和输送动作重叠了多少?他愣了挺久,说没想过。后来他回去重画简图,才发现原始方案里白白浪费了一大段时间。
教自动化分拣单元,教的其实是先把动作想清楚这件事。软件只是最后把它表达出来而已。
现在这台设备还在实训室墙角。气管后来是学生自己接的,接错了两根,气缸反着动。他们笑了半天,然后老老实实翻手册去查阀的机能符号。
挺好。错误比正确记得牢。
