呆滞料是怎么把现金流吃掉的——一个真实的车间故事
去年冬天,我去苏州一家做精密钣金的厂子做技术回访。他们的仓库主管老周拉着我,走到一个角落里,指着一排蒙尘的货架说:“你看,这一整排,全是三年前给某个大客户备的进口液压阀组。订单黄了,货退不掉。财务上趴着两百多万的呆滞库存。” 说实话,这不是孤例。机械制造行业里,库存是万恶之源,但缺料又是停产之因。两头堵。 传统的做法是什么?设一个“安全库存”,比如某个型号的轴承,低于50套就买。这方法粗暴、省事。但问题在于——50套这个数是怎么来的?很多工厂的回答是:凭经验,或者按“上次设的就是这个数”。 这就埋下了祸根。季节性波动、供应商交期突变、订单结构变化,任何一个变量动了,静态阈值就成了摆设。时不时地,要么断料停线,要么爆仓压钱。 我们需要一套能自己“看路况”的预警系统。不是那种花哨的AI大屏,是真正能跟MES、ERP咬合,把补货逻辑从“数数”变成“算概率”的工程工具。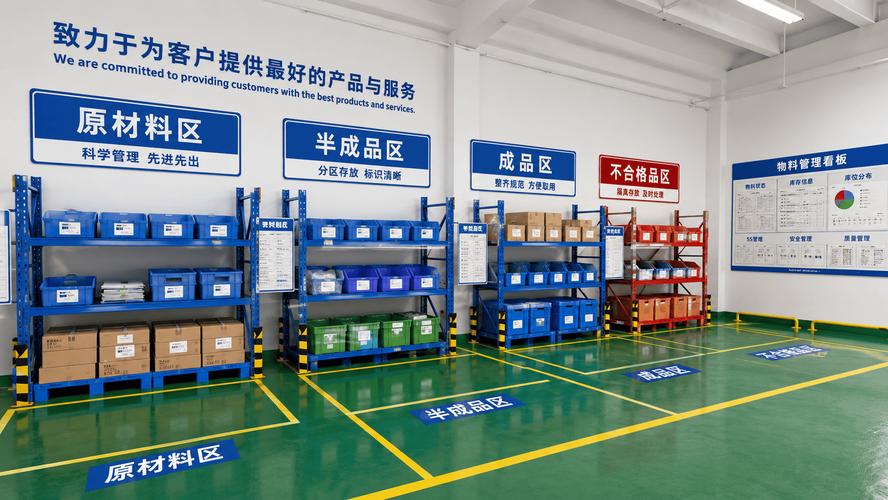
先别急着上算法,ABC分类没做对全是白搭
动态安全库存的数学模型与车间校准
好,现在聊硬核的。 安全库存的经典公式是:SS = Z × √(LT × σd² + d² × σLT²) 其中Z是服务水平系数(95%对应1.65,99%对应2.33),LT是补货提前期,σd是日需求标准差,d是平均日需求,σLT是提前期的标准差。 这公式很美。但直接套到车间,会翻车。 为什么?因为σd不是正态分布的。机械行业的订单往往是脉冲式的——大客户一个急单,某款法兰的需求瞬间从每天5件跳到200件。用历史均值去算标准差,预警系统会疯掉,天天报警,天天催单。 我的修正做法是:用滑动窗口+指数加权,把需求分成“基线需求”和“脉冲需求”两层。 – 基线需求:取过去90天的中位数,排除掉超过3倍中位数的异常值。用这个算σd。 – 脉冲需求:单独设“项目备料”逻辑。一旦销售订单确认,触发一次性预占,不参与安全库存的平滑计算。 另外,提前期LT不是常数。供应商说4周,实际可能6周。怎么办?跟踪供应商的历史交货记录,动态更新σLT。比如连续三批都延迟了5天,系统自动把LT调高,安全库存跟着涨。 举个实际参数:某减速机厂,一个齿轮箱体的平均日需求12件,σd=3.2,供应商平均交期28天,σLT=4天。算下来: SS = 1.65 × √(28 × 3.2² + 12² × 4²) = 1.65 × √(286.7 + 2304) ≈ 1.65 × 50.9 ≈ 84件 这84件就是缓冲。但注意,如果σLT能压缩到2天,SS立刻降到65件左右。降库存的杠杆,很多时候不在需求端,在供应商管理端。
系统落地时,比写代码更难的三件事

