上周三下午,车间主任老周把电话打到我工位上。语气不太对。说箱体装不上,端盖和轴承座之间差了快1.2mm。我当时第一反应是加工超差了。跑过去一量,零件全在公差带里。图纸也没错。那问题在哪?
折腾到晚上八点,答案出来了:设计基准、工艺基准、测量基准,三个基准各说各话。图纸标的是轴承孔轴线,加工时工人对的是底面,质检拿卡尺量的又是侧面。装配现场只能拿铜皮垫片一片一片去凑。这种事,说实话,我干了十五年,见了不下三十回。
基准不重合,尺寸链就是一本烂账
尺寸链这东西,在学校里觉得挺简单。极值法嘛,封闭环公差 T0 等于各组成环公差之和,公式写出来就是 T0 = Σ Ti。GB/T 5847-2004《尺寸链 计算方法》里写得清清楚楚。可到了车间,没人跟你按这个算。
举个真事。某减速机箱体,设计给封闭环的间隙是 0.05 到 0.20mm。组成环有五个,加工公差分别给到 0.05、0.08、0.06、0.10、0.04。你加一下,极值法算出来 T0 = 0.33mm。早就超了。设计的人没算,工艺的人也没算,最后装配的人拿塞尺一量,0.35mm。漏油。返修。
有人会说,用概率法啊。T0 = (Σ Ti²)^0.5,算出来 0.156mm,看着挺美。但概率法有个前提——尺寸服从正态分布,而且批量要够大。单件小批你试试?工人师傅一句“我昨天车的那件就偏了半丝”,概率法立刻塌房。所以我现在审图,第一眼不看精度等级,先看基准链。基准不统一,后面全是窟窿。

CAD到CAM,中间那一步最容易丢东西
很多同行觉得,三维模型导个 STEP 就完事了。真不是。IGES 那个老格式,曲面缝合一塌糊涂。STEP AP242 确实好一些,但曲面重构的时候,G1 连续性都可能保不住,更别说 G2。
我印象最深的一次,做闭式叶轮。五轴加工,刀路模拟看着漂漂亮亮。上机一跑,叶片根部过切了 0.05mm。编程的小伙子急得直挠头,说程序没问题。后来一查——模型转换时,曲面精度设成了 0.01mm,而实际加工要求是 0.005mm。这 0.005 的差值,在屏幕上根本看不出来,到了机床上就是一条刀痕。
你说这怪谁?设计的人不懂 CAM 的曲面公差,编程的人不敢改设计给的模型。信息就断在中间。我现在定了个规矩:凡是要上五轴的件,CAD 和 CAM 必须坐一起,把模型精度、余量、刀具半径补偿全部对一遍。麻烦?当然麻烦。但比报废一个叶轮便宜多了。

工装、检具、工艺,三家人坐一起才能把活干完
工装是工艺部门设计的,检具是质检部门设计的。两家人经常不沟通。我见过最离谱的,定位销一个用 H7/g6,一个用 H7/h6。装的时候一个松、一个紧。测出来的数据,比实际值偏了 0.03mm。质检说合格,装配说装不上。扯皮扯了三天。
焊接夹具更典型。定位点少一个,焊接变形就多 0.5mm。你靠加余量去补?补不回来的。热变形是非线性的,加多少余量都不对。后来我们改夹具,加了两个柔性定位点,变形直接压到 0.15mm 以内。这 0.35mm 的差距,就是三家人坐一起聊出来的。
所以我现在推一个事:工装设计评审,质检必须到场;检具设计评审,工艺必须到场。别发邮件,别拉群,就坐会议室里,拿实物对着图纸吵。吵明白了,后面就顺了。
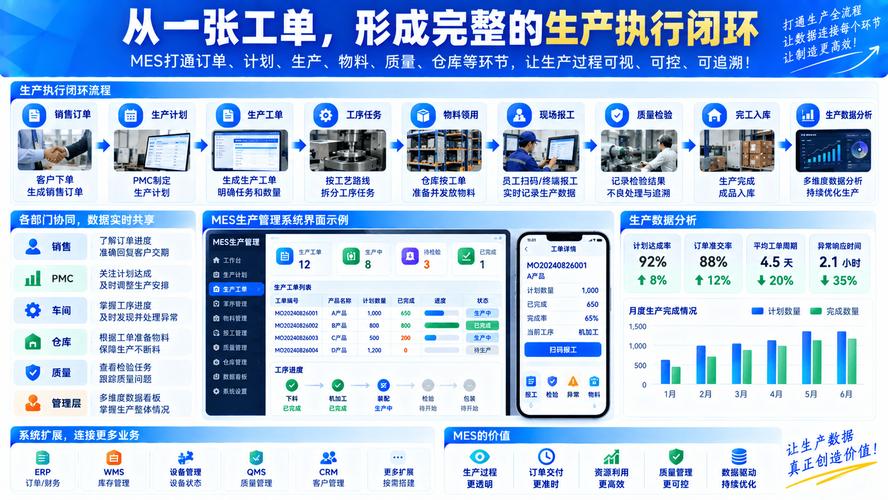
数据流断在 ERP 和 MES 之间

图纸改了,BOM 没改。工单还是老版本。车间拿着旧图纸干了一上午,下午才发现。这种事,每个月都能碰上两三回。你说这是技术问题?其实是流程问题。但流程问题最后都变成技术债,还得工程师去还。
我们现在做法很简单:图纸发布走 PLM,PLM 自动推 BOM 到 ERP,ERP 再推工单到 MES。中间只要有一个字段对不上,系统直接卡住,不流转。刚开始工人骂,说系统太死板。三个月后,没人骂了。因为返工少了,绩效反而上去了。
说到底,生产链路打通协同,不是买一套软件就能解决的。是让三个基准、两套数据、一帮人,用同一句话说话。这句话说起来容易,做起来——得吵、得磨、得改。但改完之后,晚上八点接不到车间电话,那感觉,真挺好的。
