数字化质量记录台账:别把纸质表格扫成PDF就算完事
摘要: 数字化质量记录台账在机械制造里不是简单的无纸化。它牵扯到追溯链、采集防错、SPC、电子签名和审计追踪。本文从机加工现场的真实坑出发,聊字段设计、量具绑定、合规保存,以及上系统前该算的账。
纸台账不是原罪,追溯的时候才要命
车间里最魔幻的场景是什么?客户投诉一批阀体泄漏,质量部要追热处理炉号。老师傅翻出三年前的巡检卡,字迹被切削液洇成一团。批号少写一位。操作工签名像画符。你盯着那张纸,心里只有一个念头:这把完了。
ISO 9001:2015 7.5.3 要求成文信息可控制、可检索、可保存。IATF 16949:2016 又往前推了一步,记录得能证明产品符合性,还得在供应链里可追溯。说实话,纸质台账不是不能用。小批量、单件、试制车间,纸加笔反而灵活。可一旦进入批量生产,或者客户要求 PPAP、8D、召回演练,纸的检索成本会指数级上升。
数字化质量记录台账的第一原则:记录不是文档,记录是数据。扫描成 PDF 只能算电子化,不能算数字化。PDF 里的尺寸值搜不出来,也没法自动画控制图。真正的台账得有字段、类型、单位、公差、时间戳、人员、设备、量具编号。少一个,追溯链就断。
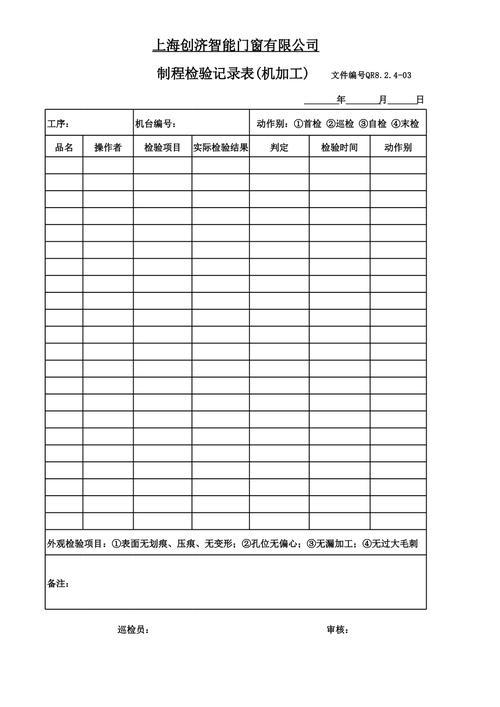
台账骨架:主键、外键和那条要命的追溯链
机械行业的数据模型没那么玄。核心就几张表:工单、批次、序列号、工序、检验项、设备、人员、量具。主键怎么选?常见组合是工单号+零件号+序列号+工序号。但有些零件是批次管理,比如热处理炉次,那就得把炉号当外键挂上去。
追溯链通常长这样:原材料炉号→下料批次→锻造/铸造批次→热处理炉号→机加工序列号→装配工单→出货批次。每换一次批次,台账里就得留一次映射。别偷懒说“差不多能追到”。审核员不会跟你差不多。客户召回时,范围算大一圈,成本能吓死人。
检验项表要存什么?至少得有:特性编号、名义值、上偏差 USL、下偏差 LSL、单位、实测值、判定、量具编号、检验员、时间。注意,不要把判定结果只存成“合格/不合格”。那样 SPC 没法算。Cpk、Xbar-R 图、趋势分析全废。要存实测值,保留原始分辨率。比如 φ25h6,上偏差 0,下偏差 -0.013 mm。你存个“25.00 合格”,等于把数据阉了。
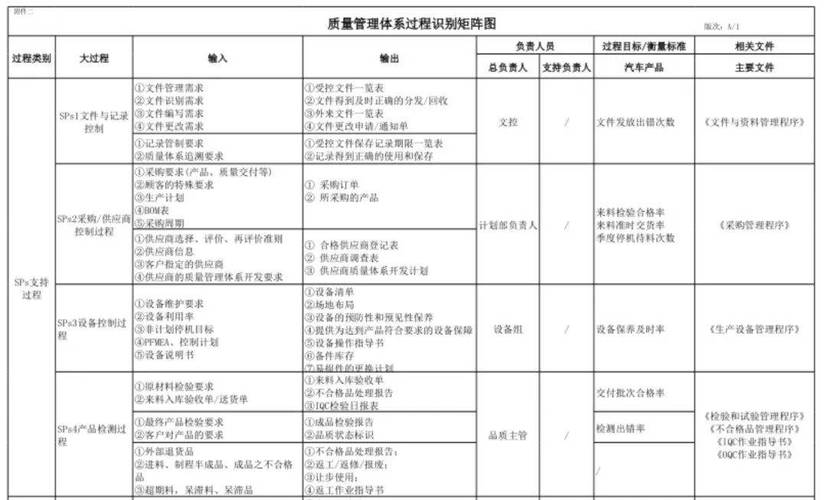
还有个常见坑:工序间数据靠 Excel 导入。导入模板一改,字段错位。实测值跑到量具编号列。然后系统里合格率 100%,现场明明在返修。别问我怎么知道的。说多了都是泪。
采集层才是鬼门关:扫码、量具和防错
系统做得再漂亮,操作工不录,或者乱录,台账就是垃圾。采集层得让正确的事容易做,让错误的事做不了。扫码枪扫工单,扫序列号,扫量具二维码。量具校准过期?直接锁死录入。跳工序?报警。超差?自动生成 NCR 草稿。这才叫防错。
设备数据怎么接?数控机床用 OPC UA 或 MTConnect,老设备用 Modbus TCP、RS232,三坐标和粗糙度仪走专用软件导出。别指望所有数据都自动采。有些过程参数,比如刀具寿命、切削液浓度、环境温度,还得人工补录。那就把补录项做成必填,范围校验。温度填 300℃?系统直接弹窗。机械加工车间再热,也到不了三百度,对吧。
量具这块要单独说。ISO 17025 对校准有要求,IATF 16949 的 MSA 参考手册对测量系统分析有明确门槛。GRR 小于 10% 通常可接受,10% 到 30% 条件接受,超过 30% 就别拿去判关键特性了。可现场呢?操作工拿游标卡尺测 φ25h6,卡尺分辨率 0.02 mm,公差带只有 0.013 mm。这测量系统本身就不合格。数字化台账如果只管录数,不管量具能力,那就是把错误数据存得更整齐。

我参与过一条轴类零件线,最初用蓝牙千分尺,数据自动进平板。后来发现蓝牙偶尔断连,操作工就手动补录。补录的值特别“集中”,你懂的。后来加了规则:手动补录必须选原因,并且触发复核。数据真实性立刻好转。
电子签名、权限和审计追踪:别等审核员上门才补
数字化质量记录台账一旦涉及产品放行,就得考虑电子记录合规。FDA 21 CFR Part 11 和 EU Annex 11 虽然主要面向制药和医疗器械,但汽车、航空供应链也在借鉴。核心就三件事:谁在什么时间做了什么,记录不可篡改,签名可追溯。
权限要分层。操作工只能录入和查看自己工位的数据。检验员可以判定。质量工程师能放行。管理员能配置,但不能随便改历史记录。审计追踪不能删,只能追加。时间同步用 NTP,别让各台设备时间差出几分钟。跨天追溯时,几分钟能把批次切错。
保存期限别拍脑袋。ISO 9001 只要求按合同和法规,但汽车行业常见要求是产品停产后 15 年,或者按客户特殊要求。航空件可能更长。数据库备份、异地容灾、迁移格式,都得在项目初期写进方案。见过太多系统,上线三年,原厂跑了,数据导不出来。那才叫数字化悲剧。

上系统之前,先算一笔账
是不是所有车间都要立刻上 MES 加 QMS?未必。小批量多品种,订单碎,纸质加 Excel 可能还能撑。但你要问三个问题:客户审核时追溯要多久?召回时范围能不能收窄?质量成本里,内部失败和外部失败各占多少?如果追溯一次要三个人翻两天,那就该动手了。
别一上来就做大屏。大屏解决不了数据源的问题。先把关键特性、客户投诉多的工序、返修返工高的工位数字化。跑通一条线,再复制。系统集成时,MES 管生产执行,QMS 管质量记录,ERP 管物料和订单。接口要有幂等,重复推送不能产生重复记录。这些细节,比界面炫酷重要得多。
说到底,数字化质量记录台账是一面镜子。它照出你的工艺纪律、测量能力和管理逻辑。纸上的问题,数字化之后只会暴露得更快。别怕。暴露了,才能改。
结论:先定追溯链,再定数据字段;先防错采集,再谈可视化;先保合规,再谈智能。机械行业的数字化质量记录台账,慢一点没关系,断链才要命。
