周三下午,实训室味道很重。切削液、铁屑、还有学生偷偷吃辣条的味道。我在看一组学生下料。图纸上是 120×80 的定位板,他们开成 122×82。我问为什么。学生说,留点余量,保险。
保险。这个词在车间里经常出现。可那一截多出来的料,最后没变成零件。它变成了废料桶里的边角料。更麻烦的是,他们还要多铣两刀。刀具、工时、装夹次数,全都涨了一点。单件看,没什么。放到一个班、一个学期、一个小批量订单里,就不是“没什么”了。
那天我没讲太多。只让他们把废料捡回来,摆在地上。五组,五堆。形状还挺像现代艺术。我说,今天不聊艺术,聊生产损耗管控优化。这词听着像企业内训。其实它跟机械设计课很近,近到就藏在你写毛坯尺寸的那一行。
那截多切了3毫米的料
机械设计课有个老毛病:我们教学生把零件做“对”,却很少教他们把零件做“省”。强度够了,公差标了,表面粗糙度写上,好像任务就结束了。可企业里不是。图纸一进工艺,下料师傅先看能排几件,采购看材料规格,加工看装夹次数,质检看检具好不好用。最后财务看废料率。设计在源头,影响一大串。
学生卡在哪?卡在他们把损耗理解成“少用点材料”。太窄了。真的损耗,至少有几层:料头料尾、锯缝、排样间隙、试切件、返工、装夹变形、刀具磨损造成的尺寸漂移、还有为了保险多留的余量。机械设计能碰到的,主要是毛坯余量、公差链、结构工艺性、材料选型和排样边界。工艺能碰到的,是切削参数、走刀路径、夹具。管理能碰到的,是计划、周转、库存。混在一起谈,学生就懵。
所以我后来把一个练习改了。以前我让学生做“成本核算表”,一列材料费,一列加工费。太像会计作业。现在我只给一个零件,要求他们填“毛坯尺寸来源表”。每一毫米都要写理由。热处理变形?去查手册。装夹余量?去看夹具方案。锯缝?去问实训师傅。没有依据的,写“拍脑袋”。红笔圈出来。
结果怎样?半个班红了。有个学生写:精加工余量 1 mm,来源——感觉。还有个学生写:长度加 5 mm,来源——怕不够。我不生气。反而觉得这课有点用了。因为真实车间里,很多损耗就是这么来的。不是恶意浪费,是没人把“感觉”翻译成尺寸链。

把损耗做成设计变量,而不是道德要求
“大家要有成本意识。”这句话没什么用。对吧?学生听完就忘。道德要求不能替代设计动作。你得把它变成一个变量,能算、能改、能验证。
比如排样。一块板,零件怎么摆,利用率差很多。学生一开始很兴奋,旋转、镜像、套排,恨不得塞满。但排样不能只看图形。轧制方向、纹理方向、折弯线、受力方向,都要看。一个受弯的支架,为了省料把纤维方向横过来,可能静载没事,疲劳寿命掉了。这不是降损耗,这是把损耗推到售后。设计取舍就在这儿。省料不是唯一目标,总成本才是。
再比如公差。学生喜欢把公差往紧了标。紧,显得专业。可紧公差意味着更多精加工、更多检测、更高废品率。有些配合根本不需要那么紧。你放宽一点,可能省一道磨削,少一次返修。反过来,有些地方松了,装配时垫片乱飞,返工更贵。这里有个平衡。课堂上我带他们做“公差—损耗”小推演:同一根轴,三个配合面,哪些必须严,哪些可以松,松了以后谁来补偿。不是写标准答案,是把理由说出来。
还有结构工艺性。一个铸件,圆角太小,清砂难;孔太深,刀具悬伸大;凹腔太窄,铣刀进不去。这些都会变成损耗。刀具断了是损耗,加工时间长了也是损耗,表面质量差导致抛光也是损耗。可这些在图纸上经常被忽略。我会让学生拿自己设计的零件,找三个“让师傅皱眉”的地方。找不出来,就去实训室站半小时。看师傅装夹。不用说话。看就行。
说到工具链,不用搞得花里胡哨。Excel 可以算毛坯,CAD 可以量排样,SolidWorks 或 UG 可以出 BOM,简单的 Python 也能做排样迭代。关键不是软件,是数据流。图纸尺寸—毛坯尺寸—排样—工序—检测,这条链要能追。断在哪,损耗就藏在哪。我们课程里试过用一张共享表,每组把自己零件的余量、材料规格、废料去向填进去。填完发现,同一个零件,五组毛坯尺寸都不一样。很好。差异就是教学素材。
失败复盘:口号PPT的坑
我也翻过车。前几年,我布置过一个作业:针对实训零件,做一份“降损耗方案”。学生上台 PPT,花花绿绿。结果十组里有八组写:加强管理、提高意识、优化工艺。问具体怎么优化,答不上来。问图纸改哪里,没有。问损耗发生在哪道工序,支支吾吾。那次课我听得有点上火。不是学生笨,是我问得太虚。你让他谈“方案”,他只能喊口号。
后来我把作业砍了。每组只允许提三处改动。每处必须对应一张工序图、一个尺寸变化、或者一个定位基准调整。还要写“反事实”:如果不改,损耗出现在哪里,谁承担。是材料费?工时?返工?还是客户投诉?这样一来,PPT 变丑了。但内容实了。
有个组把法兰盘毛坯外径从自由锻改成模锻。听起来不错。可一算,模锻要开模,批量小,模具费摊不薄。他们自己否了。这就对了。生产损耗管控优化不是每个环节都省,而是知道哪里该花。还有一个组发现,零件上的一个沉孔,设计基准和装配基准不重合,导致每件都要找正。他们提出改一个工艺凸台。加工完再切除。材料多了一点点,但装夹时间降了,废品风险也降了。这个取舍,比“提高意识”有价值。
学生给我的反作用力
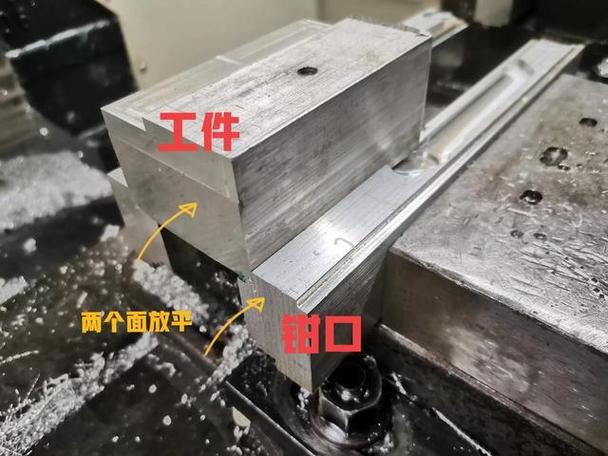
有次课后,一个学生跟我说:老师,你让我们省料,可实训那台铣床间隙大,夹具一夹就弹。省下来的板料,最后都变成废品。我听完愣了两秒。他说得对。损耗优化不能坐在教室里空想。设备状态、刀具库存、师傅习惯,全都是约束。设计可以影响,但不能包办。于是我们后来加了一个“损耗链”练习:从下料、粗加工、半精加工、精加工、检验到装配,每一站写一个可能损耗,再标注是设计能控、工艺能控还是管理能控。只有设计能控的,才回到图纸上改。
这个边界特别重要。不然学生会走两个极端。要么觉得损耗都是车间的事,图纸画完拉倒。要么觉得设计要背所有锅,什么都不敢定。其实不是。设计能做的,是把毛坯定合理,把基准选清楚,把公差标得可制造,把结构做得少装夹,把材料规格往常用库靠。剩下的,交给工艺和管理。各管一段,链才顺。
我也在改自己的课。课时就那么多,不可能加一章“成本控制”。那就换问法。讲公差,不只问能不能装,还问这个公差放宽后,返工率和检测成本怎么变。讲材料,不只问强度够不够,还问料头多长、排样怎么摆、边角料能不能做小零件。讲结构,不只问好不好加工,还问装夹几次、基准重不重、会不会一序就废。问着问着,生产损耗管控优化就自然长在课里了,不用贴标签。
下课前,那个多切 3 毫米的学生把废料捡回来,在砂轮机上磨了个小锤子。丑。柄还是歪的。但他跟我说,原来这料还能用。我没夸他,只让他把毛坯尺寸来源表重新填一遍。下次下料前,他大概会停两秒。别小看这两秒。很多损耗,就是在这两秒里被看见的。
