摘要:一台立式加工中心,换产一次 50 分钟。目标是把停机时间压到 12 分钟以内——机械侧靠零点定位和快换托盘,控制侧靠配方管理自动调用。本文讨论这条路上的精度取舍、失效模式,以及那笔账到底怎么算。
先别急着买机器人,把换产时间拆开看看
上周三下午,老张从产线跑来找我,手里拎着个拉钉。他问我这锥面是不是磨废了。我拿卡尺量了一下,锥面上已经有一圈明显的亮带——这东西用了两年,早就该换。
但比拉钉更让人头疼的,是换产。
他负责的那台立式加工中心,从 A 产品切到 B 产品,实测一次要 50 分钟。拆开看:卸活 8 分钟,拆旧夹具 12 分钟,装新夹具 15 分钟,找正打表 6 分钟,试切 4 分钟,首件三坐标检测 5 分钟。
这里头有个很多人算错的地方——试切和首件检测,算不算换产时间?算。至少在 OEE 口径下必须算。ISO 22400-2 对换产时间的界定,就是从上一件合格品下线,到下一件合格品出来的这段。把它偷偷划出去,报表好看了,但账面数字和车间实际永远对不上。我第一次做这个统计就栽过。
新乡重夫(Shigeo Shingo)那套 SMED 理论,核心其实就一句话:把作业分成必须停机做的,和可以提前做的。前者叫内部作业,后者叫外部作业。丰田当年把冲压换模从 4 小时压到 3 分钟,靠的不是什么黑科技,是先把内外作业彻底分了家。
50 分钟里,装夹和找正占了大头。这部分是内部作业,但也确实可以大部分挪到机外。思路就来了:机外预装、机内快换。刀具预调、程序准备、物料齐套,全放到换产之前。换产真正停机的时间,只留给插拔这个动作。

机械打底:基准要硬,伺服只负责到位
夹具怎么快换?早期我们用过燕尾槽加定位销,说实话不太行。定位销配合有间隙,销子磨了还看不出来,找正那 6 分钟根本省不掉。
后来上了零点定位系统。锥面定位加钢球锁紧,通气压解锁——气源断掉自动锁死,这个失效安全设计很关键。单锥重复定位精度标称能做到 0.005 mm,实际工况下,配上新拉钉和清洁的定位面,我测下来在 0.008 到 0.012 mm 之间。够用,但别信样本上那个数。
选型上有取舍。零点定位盘有 D20、D30、D40 这些规格,夹紧力大致从 15 kN 到 40 kN 跨度。夹紧力越大,盘体越厚,工作台的有效高度就吃掉一块。做薄壁件、铝合金件的,切削力本来就不大,选大规格纯粹浪费行程。反过来,重切削铸铁件、有断续冲击的,夹紧力不够就是等着撞活。这个亏我吃过——一次加工 HT250 箱体,粗镗时工件微移,整批报废。

还有个容易被忽略的点:基准到底由谁给?
有些方案图省事,让伺服轴按配方坐标直接走到位,就认为工件定位好了。这是错的。伺服轴的重复定位受回零方式、丝杠热伸长、编码器分辨率和丢步影响,连续跑一个班之后偏差累积到零点几毫米,很正常。ISO 230-2 检验的轴定位精度,是在特定环境条件下测出来的,跟车间白天黑夜温差 8 度的现实是两回事。
我的做法一直是:机械基准交给硬限位或者零点定位盘,伺服只负责接近加夹紧这个动作。伺服提供效率,机械提供精度。顺序反了,就是给自己埋雷。
夹紧方式本身也能改。螺栓压板换成肘节夹钳,拧紧变一扳手;再进一步,气动或液压夹钳,一个电磁阀搞定。但气动有坑,后面说。
智能的部分:值钱的是那些看不见的时间
很多人理解智能换产,就是加个触摸屏,点一下调用配方,伺服自动换位。这只能算及格线。
真正压时间的地方,是换产前后那一堆人跑断腿的事:找程序、找刀具、核对随行单、确认毛坯批次。这些才是隐形的。机械快换把 50 分钟压到 15 分钟,后面卡在等程序、等工艺员确认参数上又耗掉 20 分钟,等于白干。
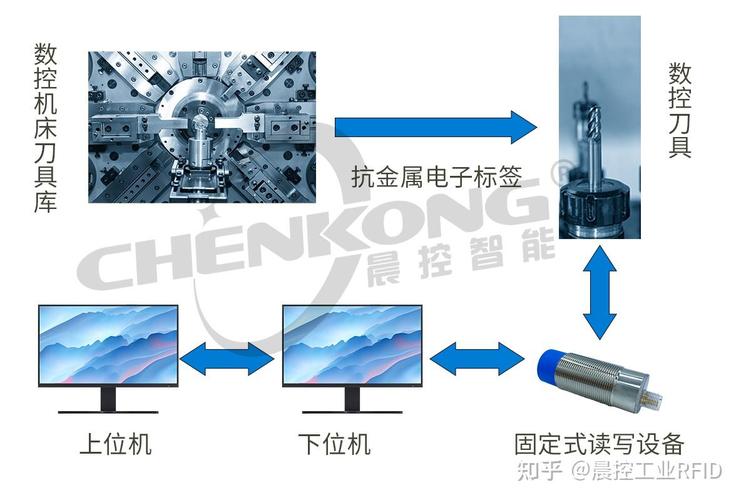
所以我们把这几件事绑在一起做:托盘装 RFID 或者二维码,上料时读身份,系统自动调加工程序、刀具补偿表和检测宏程序;刀柄上贴芯片,机床自己读寿命和偏置。这套东西技术难度真不高,难在数据一致性——工艺一改,配方、程序、刀具表三边没同步更新,换产那天一定出事。
配方管理还有个细节:别把伺服坐标当唯一来源。配方里存的应该是相对机械基准的偏移量,机械基准由零点定位盘定义。这样即使换了丝杠、重设了编码器,配方照样能用。把绝对坐标写进去,维修一次全部作废。这是我见过最典型的设计缺陷,没有之一。
几个坑,写下来省得你再交学费
第一个。零点定位盘是新买的,拉钉没换。老张手里那个就是例子。锥面磨损后锁紧接触变了,重复定位精度直接掉到 0.05 mm 以上。拉钉是消耗件,按次数定期换,别舍不得那点钱。
第二个。气源压力波动。空压机负载一变,管路压力从 0.7 MPa 掉到 0.4 MPa,解锁不彻底,工件没坐实,循环就起来了。结果撞刀,主轴修了三周。后来加了储气罐和压力开关联锁——压力低于设定值,机床直接禁止启动循环。这个联锁花不了几个钱,能救一台机床。
第三个,我觉得最容易被低估:热变形。零点定位盘和机床工作台是两种材料,线膨胀系数不一样。夏天车间 34 度,冬天 12 度,长期下来基准会漂。精密件加工,要么控制环境温度,要么定期拿标准件复检基准。指望一套硬件装上去管五年不校验,不现实。
第四个,统计口径要统一。试切算不算、首件检测算不算、清理铁屑算不算。我的建议是干脆全算进去,然后一项一项去砍,而不是先在口径上做文章。数据好看,不代表产能好用。
算笔账:换产时间怎么变成钱
OEE 等于可用率乘性能率乘良品率。ISO 22400-2 给的就是这套公式。
假设计划时间 480 分钟,一个班次故障停机 10 分钟,换产 50 分钟。可用率就是 (480 − 10 − 50) / 480 ≈ 87.5%。换产压到 12 分钟以后,(480 − 10 − 12) / 480 ≈ 95.4%。单看可用率,涨了将近 8 个百分点。
再假设性能率 90%、良品率 98%,OEE 从 77.2% 提到 84.1%。一台机床一年按 6000 小时计划时间算,多出来的有效产出大概 414 小时。按每小时 200 元的加工费率粗估,一年八万多。这套零点定位加快换托盘,连工装带改造,两个工位下来十几万——一年多回本。
再往深一层想,换产时间降下来,批量就敢变小。经典经济批量模型里,最优批量 Q* = √(2DS/H),S 是单次换产成本。S 降了,批量跟着降,在制品库存和交付周期一起往下走。这才是快速换产真正的价值——它不是为了让换产变快,是为了让你敢接小单。
所以我的结论很朴素。机械侧把基准做硬、把夹紧做快,控制侧把数据打通、把配方管住,两者之间留好边界。别指望买一套系统就万事大吉,也别为了智能两个字,把一个本来该由硬限位解决的问题丢给伺服软件去兜。
老张那根拉钉,我让他换了,顺手把气路联锁也加上。上周他再换产,11 分半。
