模型不是算术题:先看清随机性从哪来
车间里最坑人的一句话是:“理论产能达标了,为什么还是出不来货?” 我见过太多项目,Excel 一拉,节拍 52 秒,一天 8 小时,算出来 553 件。实际呢?四百件都费劲。原因不复杂——生产过程不是恒定节拍,而是随机事件网络。机器会坏,刀具会崩,来料会波动,操作员会去上厕所。把均值当输入,等于把工厂当成理想气体,方程没错,对象错了。
生产流程仿真模拟的核心,是用离散事件把工位、缓存、物流、人员、故障、换型这些状态变化串起来。注意,是状态变化,不是连续微分方程。冲压线连续?多数时候仍按事件跳。CNC 加工中心?加工时间由工艺决定,但上下料、测量、等待天车都是跳变。仿真时钟推进不是均匀的,而是从事件到事件跳跃。这个机制决定了它比静态计算更接近现场。

说实话,第一次建模的人常犯一个错:把 BOM 和工艺路线直接搬进模型,然后跑一次,看完报表就宣布结论。这很危险。因为模型里藏着大量隐性假设——故障间隔服从指数分布?换型时间固定?AGV 调度规则是就近还是最短队列?这些假设对结果的影响,往往比工位数量的影响还大。
输入分布:把“大概平均”拆成可检验的随机过程
工程上,仿真输入的合法性比软件操作重要十倍。加工时间若服从正态分布,会算出负值;用对数正态或伽马分布更稳。故障建模常用指数分布描述 MTBF,维修时间用对数正态或韦布尔。参数从哪里来?不是拍脑袋,是从 MES、SCADA、维修工单里拉三个月到半年的数据,再做拟合检验。K-S 检验和 A-D 检验都行,p 值小于 0.05 就说明你拍的那个分布可能不对劲。
可用率公式很朴素:A = MTBF / (MTBF + MTTR)。比如 MTBF = 120 min,MTTR = 15 min,A = 0.8889。别小看这个数。单机可用率 88.9%,五台串联的设备综合可用率就是 0.8889^5 ≈ 0.555。这就是为什么一条线看起来每台都挺可靠,连起来却老停。
OEE 再乘上性能率 P 和质量率 Q:OEE = A × P × Q。仿真里如果只把 OEE 当一个整体系数乘在节拍上,会丢失故障聚集效应。排队系统对变异极度敏感。M/M/1 里利用率 ρ 从 0.8 提到 0.9,平均队长可能翻倍。产线不是线性叠加,是放大器。
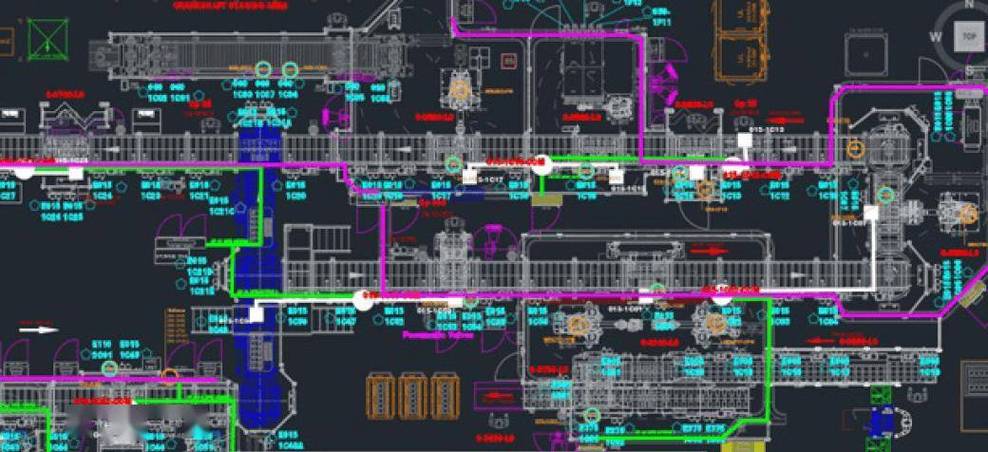
我曾在一条发动机缸体线上做过对比。静态计算指着瓶颈工位说:节拍 58 秒,CT 60 秒,刚好卡住。仿真跑两百次重复,加上了 12% 的故障率和 3% 的报废返修,结果在制品峰值冲到 47 件,缓存区设计只有 20 件,实际一堵就是半小时。后来把缓存加到 28,并把换刀时间从 8 分钟压到 5 分钟,产出才稳定。你看,瓶颈不是固定工位,而是随状态漂移的。
建模粒度与标定:别把仿真做成电子游戏
粒度选择是个权衡。太粗,比如一条线只建三个工位,故障和物流细节全被抹平,结论不可信。太细,每个螺栓拧紧动作都建,模型跑一天,工程师调一周,项目直接超支。我的经验是:按决策目标定粒度。你要回答的是产能规划,还是 AGV 数量,还是排产规则?如果关心缓存容量,工位可以合并,但缓存和物流不能合并。如果关心人员利用率,操作员行走路径、班次交接、多机看护必须显式建模。
标定环节常被跳过。模型建完不能直接信,得先用历史数据回测。拿过去三个月的实际产出、在制品均值、设备利用率三条曲线去对。偏差控制在 10% 以内算能用,5% 以内算靠谱。如果偏差大,先查逻辑,别急着调参数硬凑。硬凑出来的模型,换条产线就废。
还有 warm-up 问题。仿真初始状态通常是空的,前几个小时产出偏低,这段不能计入统计。做法是设定预热期,比如 8 小时或直到系统进入稳态。稳态判断看关键指标的移动平均是否走平。重复次数也别偷懒。随机模型一次运行只是一个样本。要跑 30 次、50 次甚至 100 次,取置信区间。均值的 95% 置信半宽若大于目标精度的 5%,就继续加次数。
真实案例:从排队网络到数字孪生,别一步登天

现在很多人张口就要数字孪生。我不反对,但别把数字孪生和生产流程仿真模拟混为一谈。仿真模型可以离线跑,数字孪生要在线同步,数据频率、延迟、清洗、回写控制,全是工程坑。起步阶段,先把离散事件仿真做扎实。比如一条新能源电机装配线,先建工位、缓存、故障、换型,跑出瓶颈和 WIP。再叠加实时数据接口,才叫孪生。跳过第一步,上的就是大屏动画。
排产规则也值得说。FIFO、最短加工时间优先、最早交期优先,在低利用率下差别不大。一旦 ρ > 0.85,规则影响会急剧放大。仿真可以帮你做 A/B 测试。但注意,仿真优化不是找全局最优,而是找鲁棒解。现实中需求波动、人员缺勤、来料不良,参数会漂。选一个在 ±15% 扰动下仍不崩的方案,比纸面最优更有价值。
收个尾,再补几个踩坑提醒。第一,别用平均值代替分布,除非你只关心长期均值。第二,瓶颈会漂移,别只盯一个工位。第三,缓存不是越多越好,它掩盖问题,还增加提前期。Little’s law 摆在那里:WIP = TH × CT。在制品涨,周期时间必涨。第四,仿真报告要写清楚假设和置信区间,不然就是高级算命。
生产流程仿真模拟不是银弹,但它能把“我觉得”变成“我算过,而且算了很多次”。对机械工程师来说,这是一项把工艺、物流、可靠性、统计学缝在一起的手艺。手艺这东西,急不来。
