摘要:工业现场交互操作终端看着像个带屏的铁盒子,真正难做的却是密封呼吸、悬臂刚度、人机尺寸和 EMC 这几条互相打架的线。这篇东西不讲概念,只讲账怎么算、坑在哪里、钱最后花在了哪一步上。
一块屏在车间活不过三个月,问题多半不在屏上
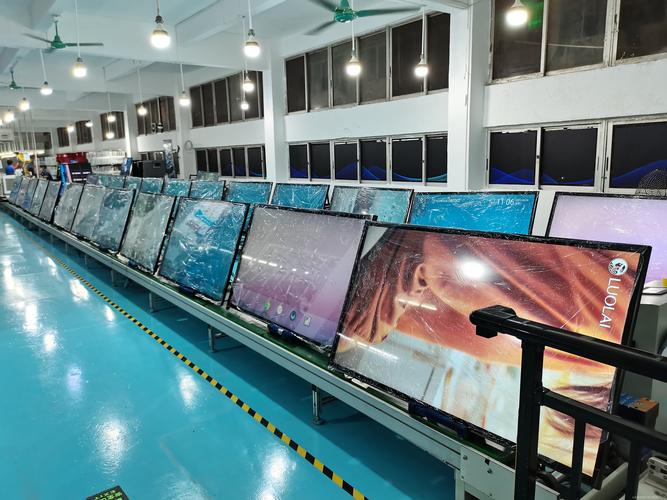
客户打来电话,说去年装的那批终端,屏幕表面一层白雾,怎么擦都擦不掉。我问是雾还是沟。他停了两秒,说有沟,指甲能卡进去。
那就不用去现场了。磨料粉尘,加上工人习惯用棉纱干擦,PMMA 或者廉价 PC 面板根本扛不住。类似的事我前后碰上过三回,两回在铸造车间,一回在打磨线。
工业现场交互操作终端这东西,拆开看就是个带屏的盒子,但机械、密封、光学、电气、人机这几条线是互相打脸的。你想让壳子更硬,密封面就容易变形;你想让屏幕在阳光下看得清,反射率和功耗就一起往上跳。今天就挑几条我实际踩过的说。
密封:硅胶条不是万能胶,还得算呼吸的账
IP65 是个很尴尬的等级。它防喷水,对磨料性粉尘却基本没有约束力——IEC 60529 里的 IP6X 试验用的是滑石粉,颗粒圆润,跟石英砂、氧化铝磨粒完全不是一回事。所以车间里选防护等级,别只看那个 6,得看粉尘的磨蚀性。
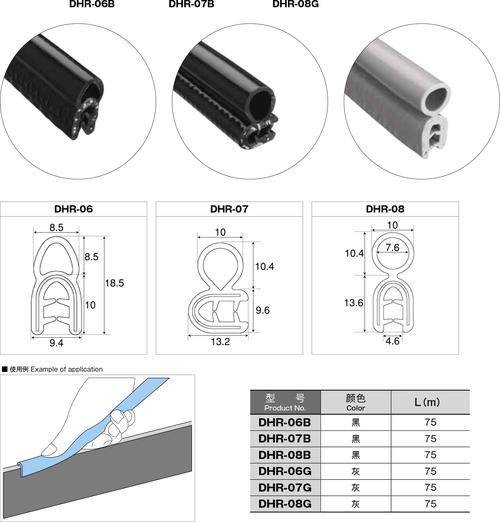
密封条这块,压缩率一般落在 25%~30%,邵氏 A 硬度 50±5。这个区间不是随便定的:压得太少,回弹余量不够,柜体一振就离缝;压得太狠,硅胶永久变形,三五年之后直接塌掉。
麻烦在于公差。面板厚度 ±0.2,沟槽深度 ±0.15,钣金柜体开孔平面度 0.5mm/100mm——这几项一叠,压缩率能飘出去十几个点。我见过最离谱的一台,四个角压得死死的,中间那一段完全没接触,进水就从中段进去。与其赌钣金精度,不如换成螺纹压条结构,均匀压紧,代价是多几道工序和几十块钱。
再说材质。丁腈橡胶(NBR)对矿物油友好,碰上酯类合成油和切削液就溶胀;EPDM 耐水汽耐臭氧,对矿物油又一塌糊涂。铸造和机加现场,我一般直接上 FKM 或者氟硅橡胶 FVMQ,贵是真的贵,但省掉的是售后跑现场的成本。
还有一笔账,很多人不算,就是呼吸。
密封腔按 5L 估,白天晒到 60℃、夜里降到 5℃,等容近似下内外压差 ΔP = 101×(333/278 − 1) ≈ 20 kPa。这个量级足够把 30% 压缩量的硅胶条局部顶开一条缝,把含湿空气吸进去。夜里降温,水就凝在 PCB 上。
两条路:要么干脆别做死密封,用 ePTFE 防水透气膜,透气量 100 mL/(min·cm²)@7kPa 量级,压差从膜上走;要么死密封加干燥剂加整板灌封。最怕的是中间态——密封做了一半,透气也没留,那台机器就是在给客户培养霉菌。
悬臂不是架子,是一根弹簧
结构设计上,大多数人把注意力全放在“够不够结实”,我更关心“够不够硬”。结实是强度问题,硬是刚度问题,两个概念,两套算法。
先算弯矩。终端加悬臂头部质量 m = 8kg,臂长 L = 0.8m,运输和叉车颠簸按 5g 垂直冲击估(可参考 GB/T 2423.5 的冲击试验条件),根部弯矩 M = 8 × 9.81 × 5 × 0.8 ≈ 314 N·m。这个数字摆出来,四个 M8 螺栓看着就有点单薄了。
然后是一阶固有频率。要求 f₁ > 30 Hz,等效刚度 k = m(2πf)² = 8 × (2π × 30)² ≈ 284 N/mm。这个数意味着什么?你把终端按下去 1mm,需要 284 牛的力。听着挺硬,但对着焊接机器人、压力机、叉车这些激励源,还是得躲。
真正的麻烦是激励频率。叉车过坎 2~5 Hz,异步电机基频 25 Hz(1500 r/min),变频器载波 2~16 kHz。整流不好搞的就是 25 Hz 那一档——悬臂系统一阶频率要是正好卡在 25~35 Hz,共振跑不掉。我见过一台机器,屏幕在电机启动的瞬间就会抖出一层水波纹,连接器触点微动磨损,半年后接触不良。
对策不是无脑加刚度。堆厚度、加筋板,重量和成本一起涨,还会把频率推到另一个激励源上去。更划算的是加阻尼:关节处塞一层聚氨酯,夹层结构贴阻尼胶,阻尼比从 0.02 提到 0.08~0.1,共振峰高度能掉一个数量级。这笔钱花得比加钢板值。
人机尺寸和 Fitts 定律,别凭手感定
站姿操作,触摸屏中心高度我一般定在 1000~1200mm,屏下沿不低于 900mm,倾斜 15°~30°,主视距 500~700mm。这些数对着 GB/T 10000-2023《中国成年人人体尺寸》的百分位数据校一遍,别拿自己一米八的身高当标准——车间里操作工的身高分布宽得很。
目标尺寸用 Fitts 定律兜底:T = a + b·log₂(2D/W)。裸手拇指 9mm 见方够用,戴手套就得放到 15mm 以上,间距不小于 5mm。这不是体验问题,是节拍问题。60 秒一个循环的工位,一次误触就是几秒钟,一天下来是产能。
电容触摸屏这里有个绕不过去的坎。棉纱手套一毫米厚,耦合电荷还凑合;浸胶手套、绝缘手套超过 2mm,灵敏度直接掉到地板上。要么把触控 IC 的阈值和信噪比调到激进,代价是屏幕上挂一滴水就乱跳;要么换压力感应或者红外框。后者不挑手套,但怕强光、怕油污,各有各的命。
急停单独说一句。ISO 13850 要求的自锁式、黄色衬底、红色蘑菇头,布置必须在操作者手臂自然可达范围内,不能被显示屏、托盘、工具架挡住。IEC 60204-1 对复位也有明确要求——复位动作不能直接让机器重新启动。这条在现场被违反得最多,十个柜子能挑出三个。

电气那摊子:接地、EMC,还有防爆
等电位这块,别省。PE 导体截面按 IEC 60364-5-54 走,不小于 4mm²,接地电阻控制在 4Ω 以内。信号地和金属外壳单点连接,多点接就会形成地环路,模拟量通道上立刻能看见干扰。
EMC 指标,工业环境按 IEC 61000-6-2 抬杠:静电放电接触 ±6kV、空气 ±8kV(61000-4-2);电快速瞬变 ±2kV(4-4);浪涌 1kV/2kV(4-5);传导抗扰 10V(4-6)。
不过说实话,滤波器件只解决一半问题。壳体缝隙才是大头。缝隙长度控制到最高关注频率对应波长的 1/20 以内,导电衬垫(导电布、铍铜簧片)保证搭接,比在 24V 入口加三道 TVS 更管用。
防爆区就更不能想当然。Zone 1/2 里上普通电容屏,静电这一关就过不去——IEC 60079-0 对非金属外壳表面电阻有明确限制。得用防静电镀层玻璃,表面电阻控制在 10⁶~10⁹ Ω 之间,壳体按 Ex eb 或者 Ex ic 设计。这块最好从选型阶段就把防爆认证拉进来,后期改,基本等于重做。
几条用钱换回来的经验
面板开孔公差按 ±0.3mm 给,但别指望钣金柜每次都达标。开孔一变形,卡扣式安装就压力不均,长期漏水。改成螺纹压条式,一次性解决。
不锈钢螺栓拧铝合金壳体,除了电偶腐蚀,还有螺纹咬死,拆都拆不下来。涂二硫化钼,或者换 A2-70 加绝缘垫。
安装夹的应力会顺着边框传到玻璃上,轻则牛顿环漏光,重则长期开裂。夹紧力必须限位,别让工人靠手感拧。
PWM 背光的 20kHz 和触摸扫描频率会打架,背光走线和触摸排线必须分开走、分开屏蔽。这个故障现象很怪——屏幕时灵时不灵,重启就好,很多人会误判成软件问题。
还有一条跟技术没关系:工厂里那张“保护膜”,最后一定被人撕掉,防眩涂层反而会被当成脏东西擦。要不就在结构上做进去,要不就明确告诉客户,别留悬念。
结论
工业现场交互操作终端的设计,核心不是把参数堆到最高,而是在密封、刚度、人机、电气之间找平衡点,并且把公差、呼吸压差、共振频率这些账提前算出来。IP 等级、防护玻璃硬度、螺栓强度、目标尺寸这些硬指标,按 IEC 60529、IEC 62262、GB/T 3098.1、GB/T 10000-2023 老老实实核一遍,剩下的才是经验。经验的价值在于知道哪一条可以妥协,哪一条一妥协,明年就得派人去现场。
