摘要:机械制造里最怕的不是机床停机,而是工单状态和物理世界对不上。计划说完工,仓库没入库,质量说检验没放行,客户已经在催货。闭环管控,本质是让订单的每一个状态变化都有唯一数据源、有责任人、有放行条件,还能追溯。本文不绕弯,拿液压阀块、齿轮箱这类典型机加订单当样本,把工单状态机、齐套、报工、变更、质量追溯和结算这条链子拆开聊。
工单不是纸,是状态机;跳一步就等着救火
很多厂把生产订单叫“工单”,其实心里还是当纸单。纸单可以折、可以丢、可以手写改数量。状态机不行。机械加工订单至少得有这么几个状态:创建、已评审、已排产、已齐套、已领料、加工中、检验中、完工入库、关闭。少一个状态,后面就靠吼。
我在浙江一家做液压阀体的厂里见过一个经典事故。ERP 里工单显示“已完工”,MES 里最后一道工序“清洗”还没报工。仓库看 ERP 直接备货,结果 200 件阀体里有 37 件还卡在去毛刺工位。客户催得急,计划员冲进车间,用 Excel 拉了张表,手动把 37 件改成“待返工”。这不是闭环,这是打补丁。
状态迁移必须带条件。比如“加工中”到“检验中”,得满足:首件检验合格、设备程序版本正确、操作员有资质。IATF 16949 的 8.5.1 讲生产控制,ISO 9001:2015 的 8.5.1 也强调受控条件。受控不是口号,是系统里那一下点击能不能点下去。点不下去,说明条件没满足。对吧?这比班组长在早会上喊十遍“注意质量”有用。

齐套率算不清楚,排产就是算命

排产软件再贵,也扛不住物料数据烂。MRP 的净需求公式摆在那:净需求 = 毛需求 – 可用库存 – 在途量 + 安全库存。问题是“可用库存”三个字,在车间现场经常是个玄学。账上有 500 件,线边库实际翻出来 320 件,剩下 180 件被某个试制订单借走了,借条还写在烟盒背面。
所以闭环管控要先管齐套。齐套率不是仓库的 KPI,是计划的命门。可以按工单维度算:齐套率 = 齐套工单数 / 计划开工工单数 × 100%。机械订单里,长周期件往往不是加工本身,而是铸件、锻件、特殊刀具、外协热处理。一个齿轮箱订单,箱体铸件 45 天,磨齿刀具 25 天,你排 20 天完工,那不叫计划,叫许愿。
我自己的习惯是给每个工单设“齐套冻结点”。冻结点之前允许改;冻结点之后,缺一个 M8 螺钉都得升级。别小看一个螺钉。装配线上停两小时,可能就是因为少了四个弹垫。真事。更烦的是,这种缺料往往在报工时才暴露。所以领料要按工单 BOM 发料,不能按经验抓药。
报工、检验、入库,三件事必须互相咬住
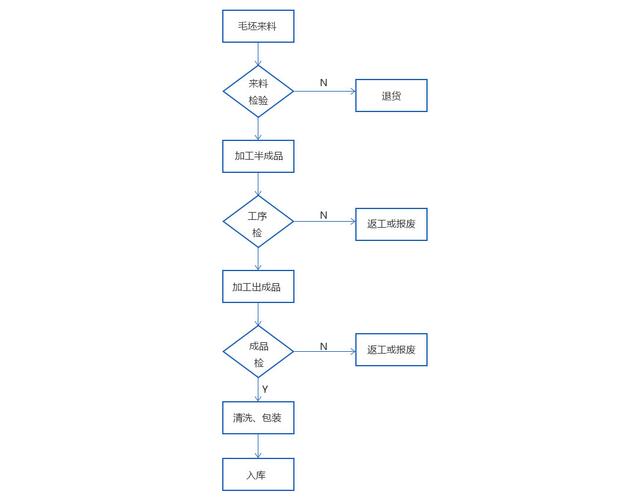
闭环最容易断在“报工”和“检验”之间。操作员说做完了,检验员说没检,仓库说没单不收。三拨人各自有 Excel,谁也不服谁。解决办法不复杂:报工触发检验任务,检验合格触发入库任务,入库完成回写订单完工数量。链式触发,不能靠人通知人。
这里有个参数要卡死。关键尺寸的过程能力指数 Cpk ≥ 1.33,安全件、关键特性通常要求 Cpk ≥ 1.67。这不是拿来贴报告的,是决定检验频次的。比如阀块主油道孔径 φ12H7,公差 +0.018/0,用铰刀加工。如果 SPC 显示 Cpk 只有 0.9,你还在按每 50 件抽检,那就是赌。赌输一批,返工成本能把订单利润吃光。
首件检验更要严。FAI 没放行,批量不准跑。我见过一个挺离谱的:程序版本从 V3.2 改到 V3.3,刀具路径变了 0.15 mm,首件没做,直接干完 80 件。结果装配时发现干涉。80 件报废,交期延后 11 天。后来查,改程序的人以为“就改了个退刀”。退刀也能撞刀,懂吧?
设计变更不闭环,前面全白干
机械工程师最容易挨骂的环节,不是画不出图,是变更没传到该到的地方。ECN 一签,图纸、BOM、工艺、程序、检验卡、工装、刀具清单、线边库存,全都得跟着动。少动一个,车间就按旧版继续生产。ISO 9001 的 8.5.6 改控制、IATF 16949 的 8.5.6.1 变更控制,讲的就是这个。规范写得很清楚,落地经常一塌糊涂。
举个例子。某液压阀块订单,客户要求油口从 G1/2 改成 G3/4。设计端改图只要 20 分钟。可加工端呢?螺纹底孔、刀具、NC 程序、检具、堵头、库存半成品、装配作业指导书,一个都不能漏。我们当时用了一套土办法:变更单必须带“断点数量”和“生效工单号”。旧料用在哪张工单,新料用在哪张工单,写明白。别嫌土,比事后追溯强。
断点管理还能防一个坑:旧版程序在机床上没删。操作员夜班图省事,调出旧程序就开干。第二天早班发现,已经做了一堆。现在我们的做法是程序随工单下发,带版本校验码。机床扫码,版本不对,循环启动直接被锁。粗暴,有效。
质量追溯不是档案柜,是订单的闭环证据链
订单关闭之前,得能回答几个问题:这批零件用的哪炉材料?哪台设备?哪把刀具?谁操作的?哪版程序?热处理曲线有没有?检验数据在不在?装配扭矩多少?这不是为了应付审核,是为了出问题时能圈定范围。范围越小,召回和返工成本越低。
机械行业里,批次追溯至少要到材料炉号、热处理批次、表面处理槽液批次、加工设备、操作员、检验记录、装配扭矩枪编号。比如 42CrMo 调质件,硬度要求 HB280-320。同批订单如果混了两个炉号,一个炉号淬透性偏低,硬度打不上,你追溯不到炉号,就只能整批怀疑。整批怀疑的代价,通常是全检,甚至报废。
有些参数必须在线采集。热处理炉温、渗碳层深度、装配拧紧扭矩,靠手写记录,迟早出事。渗碳层 0.8-1.2 mm,炉内实际气氛波动,操作员抄表抄个均值,看起来很美。可 SPC 一拉,单点飘到 1.35 mm,磨削后硬度不够。闭环就是让这些数据自己进系统,别给人留发挥空间。
结算和关闭:最后一步不做,闭环还是开环

很多厂做到入库就结束了。订单不关闭,WIP 永远挂着,成本永远摊不清。生产订单闭环的最后一段,得把实际工时、材料消耗、废品率、返工工时、外协费用回写到订单成本。公式不复杂:订单实际成本 = 材料实际成本 + 直接人工 + 制造费用分摊 + 外协费用 + 质量损失。麻烦的是数据来源。报工数据不准,工时就是拍脑袋。
我见过最离谱的,是订单完工三个月了,还在“部分入库”。仓库说还剩 2 件,车间说早就交了,质量说有一件待判定。就 2 件,把整张订单卡住。后来定了规则:订单关闭必须有三个条件——完工数量达标、质量判定关闭、库存差异说明闭环。差异超过 1%,计划、仓库、质量三方签字。不是不信任谁,是让异常有人认领。
OEE 也可以挂在订单维度看。设备综合效率 = 可用率 × 性能率 × 合格率。订单执行完,回头一看,某台加工中心 OEE 只有 52%,换刀占了 23%。那下一单排产就得考虑刀具寿命管理。别等到交期炸了才问为什么。说实话,数据闭环最大的好处不是报表好看,是让扯皮变少。扯皮少了,交期就稳了。
结论
生产订单全流程闭环管控,说到底就是一句话:状态可查、条件可卡、数据可追、责任可落。机械制造没有那么多花哨,工单从评审到入库,每一步都得有唯一入口和出口。别让 ERP、MES、Excel、微信群各说各话。把状态机守住,把齐套、报工、检验、变更、追溯和结算串起来,订单才真正闭上环。环闭不上,再好的机床也只是在制造混乱。
