别拿教科书定义骗工厂老板
教科书说残余应力是外力去掉后残留在材料内部的内应力。说白了就是材料变形的时候,各部位冷缩热胀不一样,扭着劲放不出去,锁在材料里面了。
很多人觉得这东西看不见摸不着,能有多大影响?我干了15年工艺,见过桥梁钢板焊完半年自己裂的,见过航空钣金加工完放一年尺寸飘了2毫米的,全是这货搞的鬼。
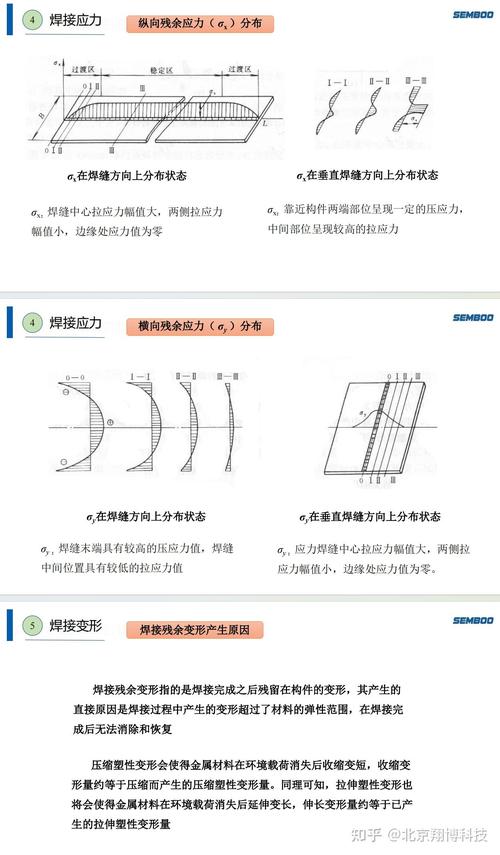
我们去年给一家焊板企业做测试,16毫米厚的低合金钢板,自动焊焊完,焊缝周边表层的残余拉应力,最高摸到410MPa,刚好是材料屈服强度的80%。什么概念?只要再来点外力,哪怕就是温度变个十几度,直接裂给你看。
九成工厂去应力都是走个过场
说实话,现在大点的工厂都知道要去应力。但十个厂子九个在偷工减料。
我上个月去北方一家做风电塔筒法兰的厂子,他们拍胸脯说自己每次都做去应力退火,绝对合格。我当场拿仪器测了一块刚出炉的法兰,结果还有近200MPa的拉应力残在里面。一问才知道,他们把退火温度从要求的620℃降到了550℃,说是节约天然气,还能缩短生产周期,多赶订单。
我们实验室做过上百次对比,620℃保温4小时,低合金钢的残余应力能去掉80%到85%。降到550℃呢?最多去掉30%。剩下的应力,就跟着法兰上了风电塔,吹个十几年风,交变荷载一加,早晚出事。
还有现在吹得神乎其神的振动时效,说白了就是给构件绑个振荡器晃几十分钟。实测发现,也就只能消掉表层20%到30%的应力,深层一点用没有。很多小厂图便宜,用振动时效代替热处理,出了问题哭都来不及。
这个坑,现在全行业都绕不开
说点得罪人的大实话。现在不管国内国外,残余应力这块,本质上就是一笔糊涂账。没有任何人任何技术,能把大型复杂构件的残余应力测准,也没有任何工艺能把应力消干净。
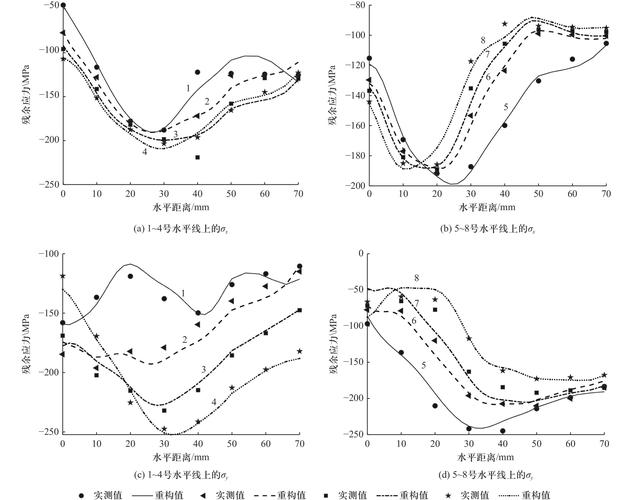
测应力,常用的盲孔法,误差最少15%,碰上复杂结构,误差能干到30%。XRD衍射只能测表面几十微米深的地方,你材料内部几十毫米的地方应力多大?没人知道。切样检测?切的时候应力就释放了,测出来的也不是原来的应力。
再说消应力,你热处理消完,机加工的时候,刀具一削,又会给表层引入新的残余应力,最高能到好几百兆帕,之前的功夫全白费。你说我加工完再消?大构件几吨十几吨重,消完应力变形一两毫米,之前的加工量全废了,成本谁扛?
现在行业里是什么现状?出了失效事故,就把残余应力拉出来背锅,说肯定是残余应力没消干净。没出事的时候,从来没人提这茬,也没有哪个厂敢说自己每一件产品都全点位测残余应力,测一个点位大几百块,一个大型构件测几十个点位,小厂子根本测不起。很多标准里要求的残余应力限值,说白了就是拍脑袋定的,根本没有落地的检测方法。
你说这不是绕不开的硬伤是什么?别扯什么人工智能模拟,模拟出来的应力分布和实测差着十万八千里,信模拟不如信老师傅摸出来的经验。干工艺的都懂,这东西就是悬在每个工厂头上的刀,你看不见它,但它随时可能给你一刀。
