2026-09-14 19:30:57 分类:材料工艺
三年前某新势力动力电池项目,三千次高低温循环跑完,80%的水冷板焊缝裂穿漏水。一开始所有人都觉得是焊不好,换了三批焊工,改了四种焊接工艺,还是裂。查了半年才找到原因——热膨胀系数不匹配,差了不到2e-6/℃,整个项目直接延期九个月,赔了大几百万。
热膨胀系数根本不是固有属性
绝大多数设计工程师,都是直接抄材料手册上的数值。我见过太多了。没人会自己去测一遍自己工况下的数值。说实话,手册给的是室温区间的平均线膨胀系数,换个温度区间,数值能差出30%你信吗?我自己拿6061铝合金实测过,25℃到100℃区间,平均系数是23.6e-6/℃,放到-40℃到0℃测,只有18.2e-6/℃,差了快5个点。这个差距,放在大尺寸构件上,就是致命的变形量。
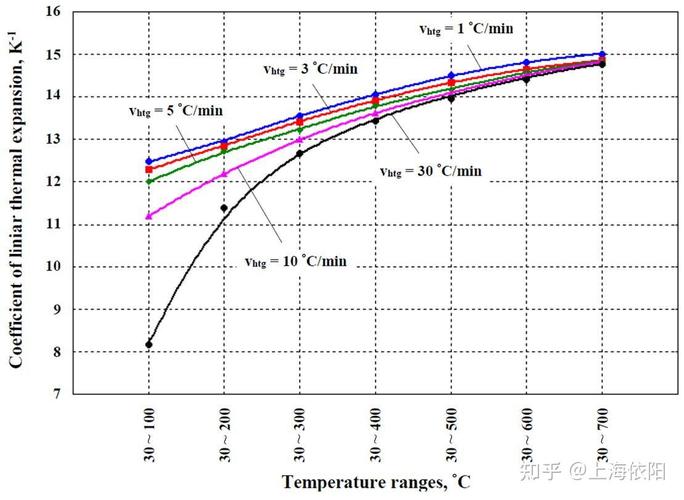 不同温度区间6061铝合金热膨胀系数测试曲线
还有复合材料,碳纤维增强塑料,沿着纤维方向的热膨胀系数甚至是负的,垂直纤维方向能到十几个e-6,平均系数根本没用,你算连接位置变形的时候,拿平均系数算,100%错。说白了,材料的热膨胀系数,是随温度、随晶向、随加工应力变的,没有什么一成不变的固有值。手册上的数,只能用来做初步估算,真要落地产线,必须自己测。
差1e-6都能出大事
很多人对e-6这个量级没概念,1e-6/℃不就是一百万分之一每度吗?能差多少?给你算笔账,1米长的构件,温度变化100℃,差1e-6就是差0.1mm。10米长的结构,就是1mm。你说这个变形量小吗?刚才说的那个水冷板项目,问题出在哪?水冷板基体是铝合金,和碳纤维盖板用螺栓锁在一起,设计工程师拿手册上碳纤维的平均热膨胀系数8e-6/℃算变形,实际盖板铺层是单向铺,垂直连接方向的热膨胀系数是2e-6/℃,差了6e-6。整个盖板宽度是1.2米,温度从25℃降到-40℃,温差65℃,算下来变形差就是1.2*65*6e-6=0.468mm。这快半毫米的变形差,全让焊缝承受了,三千次循环下来,不裂才怪。
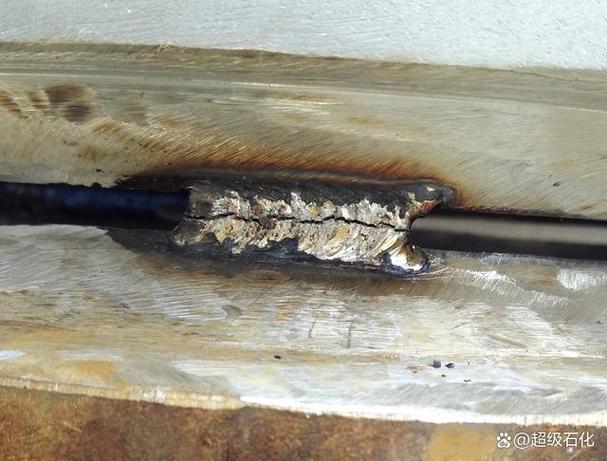 动力电池水冷板热循环开裂焊缝实物图
你别觉得这是小项目的坑,大项目照样栽。我早年参与过一个高铁站的雨棚钢结构,安装完第二年夏天,十几块夹胶玻璃直接被挤碎了,查原因就是钢材的热膨胀系数用了常温值,实际夏天钢结构表面温度能到60℃,设计的时候用的系数比实际小了0.8e-6,八十米长的雨棚,累积变形差了快4厘米,可不就把玻璃挤碎了。说白了,工业设计里,热膨胀系数这个数,差一点都不行,别拿量级小说事,累积起来就是炸锅的大事。
产业化绕不开的天生缺陷
 产业化绕不开的天生缺陷
不过话说回来,就算你知道要测,现在整个行业也解决不了根本问题。现在所有测热膨胀系数的方法,全是间接测量,不管是顶杆膨胀法还是X射线衍射法,误差都躲不开。测常规金属误差可能在0.5e-6以内,测低膨胀材料,比如航天用的微晶玻璃镜坯,标称系数是1e-6/℃,不同设备不同方法测出来,差0.5e-6都算合格。这个误差放到口径一米的空间望远镜镜坯上,温度变化10℃,变形误差就是50nm,已经超过了成像要求的30nm公差,你说坑不坑?
还有现在第三代半导体用的氮化铝衬底,要求和硅的热膨胀系数差控制在0.2e-6以内,现在批量生产的衬底,不同批次差0.5e-6是常态,良率一直上不去,核心问题就是你连准确测量都做不到,还谈什么批量控制?没有统一的测量标准,试样大小、升温速率、夹持力,随便变一个,测出来的数就变,这些问题全绕不开,也没人真给你解决。干工业的,就得先认清楚这个坑,别上来就拿手册的数算,不然赔了钱都不知道找谁哭去。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热膨胀系数:工业设计中看不见的致命陷阱
文章链接:https://m.yqhljx.com/list_11/2832.html
