实验室测的静态表面能,全是理想条件下的假数
现在行业通用的表面能测试,说白了就是氧、水两种接触角测试套公式算出来的。哪怕你用最贵的德国接触角仪,测的也是静置半小时以上的理想光滑表面。
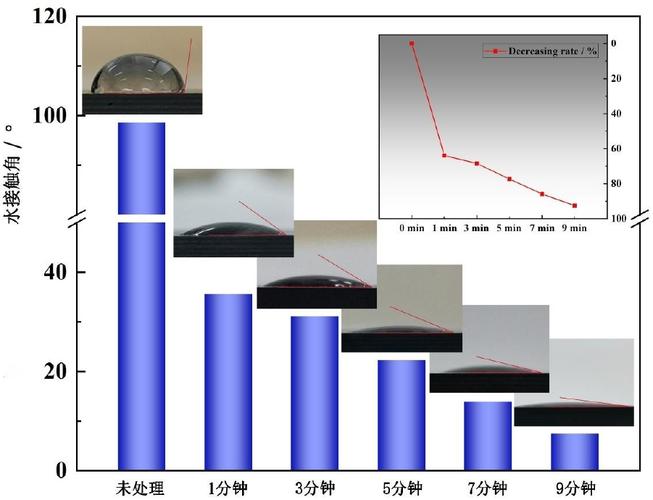
你去量产车间转一圈就知道,哪有什么理想环境?刚喷砂完的6061铝板,我实测,刚喷完测表面能是52mN/m,扔开放车间角落不封口,两小时再测,直接掉到34,掉了快三分之一。
降的是什么?是活性。车间里的切削液蒸汽、灰尘、水汽,半个小时就能把高活性的表层给覆盖完。没人会在粘接前,每一块板都拿接触角仪测一遍,全靠卡前处理工艺的时间窗口,说白了就是赌运气。
真正决定结合强度的,从来不是表面能那个数字
说实话,我最烦供应商出了问题就甩锅“你表面能不够”。我15年碰过不下几十起类似的失效,剖开看,十个有七个和表面能那个数值没关系。
前年做碳纤维复合材料的环氧粘接,我做过一组对比,同样批次的CCF300碳纤维板,一组紫外等离子处理,表面能从32升到46,放一周后,表面能回落成35,另一组不处理直接涂胶,表面能刚好34。按标准看,两者数值差不多,对不对?
测剪切强度,处理过的那组比没处理的高37%,完全不是一个级别。为什么?因为等离子处理改的是表层分子的活性位点,能和环氧形成化学键合,表面能只是附带升高的副产物,不是原因。很多人搞反了因果。就好比你发烧了吃退烧药,退了烧病好了,功劳是药物杀死了病毒,不是退烧这个动作本身。
产业化绕不开的死穴:没有能用的动态表面能检测
不过话说回来,也不能全怪一线工程师认这个参数,学界到现在都没给出一个能在产线上用的动态表面能检测方法。
现在所有的国标、行标,测的全是静态表面能,就是你把工件停稳,滴液,等几秒,拍照片算角度。但实际生产呢?喷胶是动态的,辊压是动态的,你前处理刚做完,高活性只能维持十几分钟,等你上料、对位、涂胶完,半个小时过去了,活性掉了多少?谁能实时测出来?
还有那些带微结构的工件,比如用来做扩散焊的陶瓷片,表面有很多微米级的凹坑,接触角仪测的只是宏观平面的平均表面能,凹坑内部根本没有被前处理活化,实际表面能比测出来低十几个点,焊完受力从凹坑开始裂,你找谁说理?
现在行业里最常见的做法就是,把工艺窗口往死里卡,等离子处理功率加30%,时间翻一倍,就是为了保证哪怕掉一些活性,剩下的也够。成本往上飘了20%,没人敢砍,因为砍了出问题就是批量失效,谁都担不起这个责任。
说白了,表面能这个参数,就是个给大家安全感的幌子,真到量产环节,全靠经验堆,没有准确的量化方法。这不是技术细节的问题,是整个体系从根上就没绕过去的盲区。我干了这么多年,见过太多公司花几十万买进口接触角仪,把表面能卡得严丝合缝,最后还是出批量问题。核心就是,你测的那个数,从来都不是你实际用的那个表面的能。
