就是这个常识,我花了三年,报废了快十吨料才搞明白。
别信DSC测出来的那个“标准熔点”
16年给长三角某车企做改性PP保险杠材料,供应商给的原厂报告明明白白写着:熔点168℃。我们按这个调机,模温定45℃,料筒末端温度170℃,打出来的每一根保险杠,熔接痕位置拉伸强度直接差30%,过不了落锤冲击,摔一下就裂。换了螺杆,改了浇口,折腾了半个月,问题一点没变。最后没办法,把生产线上走了一遍的料挖出来,重新做测试。结果吓一跳:实际熔融完成温度是179℃,比报告给的整整高了11℃。
就是这11℃,报废了三吨料。
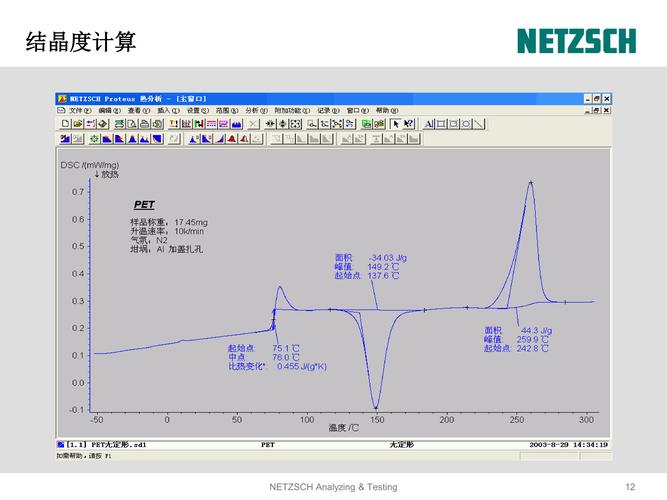
说白了,DSC测出来的是什么?是你烘干磨碎,挑出5毫克均匀粉末,10℃每分钟匀速升温出来的平衡熔点。那量产现场是什么情况?
料从料斗进去,在料筒里待12分钟很正常,雨季空气湿度大,原料带个0.2%的吸水太常见,螺杆转起来几万次剪切,分子链都断了一部分,你的料粒是几毫米的大颗粒,不是DSC坩埚里那点粉末。这两种情况下测出来的熔点,能一样?
很多小孩刚进工厂,拿着打印出来的报告就敢拍板调参数,真的坑死人。
结晶度才是偷走熔点的真凶
大部分人学材料的时候,都记住了“PP熔点160多,PA6熔点220左右”,把熔点当成不变的物理常数。这本身就是错的。我实测过无数次,同一种材料,结晶度每差10%,熔点能飘5-8℃。前年我拿同批次的PA6切片做对比,高速注塑三秒钟出模的样件,快速冷却下来结晶度只有28%,测出来熔点是212℃;放在模具里缓冷8小时的样件,结晶度升到42%,熔点直接干到221℃,差了快10度。
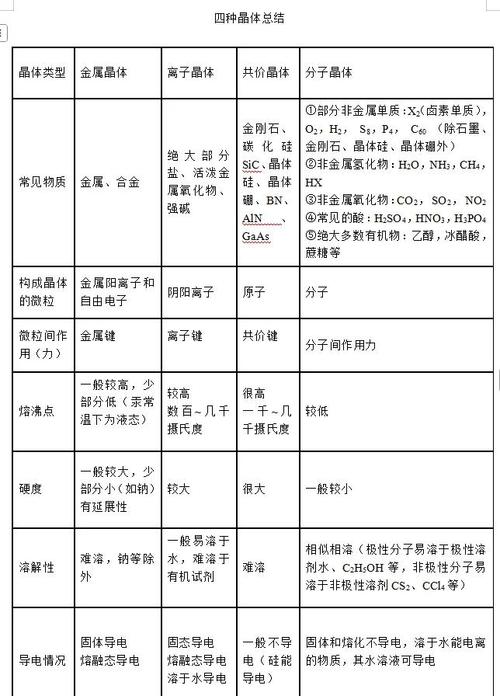
说实话,现在大部分改性厂出厂给你标的熔点,都是实验室最优条件下测出来的极值,根本不会告诉你他们造粒的时候结晶度控制范围是多少。换个不同射速的机器,换个不同温度的冷却水槽,结晶度一变,熔点直接飘,你这边还在纳闷为什么天天堵射嘴、为什么永远填不满,其实就是熔点不对,料没熔透。
我前年在东莞改一条旧的PA6扎带生产线,天天堵射嘴,换了三批料都没用,最后烧了料渣测结晶度,才发现供应商偷偷换了造粒的冷却工艺,水槽水温降了3℃,结晶度掉了7%,熔点直接掉了4℃,料没到温度就进射嘴,可不就堵嘛。你说上哪说理去?
产业化里绕不开的死结
所有的国家标准、行业测试方法,全都是针对小样的,要求你去除热历史,要求你平衡升温,要求你干燥除氧。可量产哪里有这些条件?你开高速包装膜生产线,料从进料到拉成膜出来,整个过程不到40秒,料的热历史、剪切历史、含水率、甚至加工时候混进去的一点点杂质,每一个都能改变实际熔点,没有任何一个标准告诉你,这种情况下该测什么熔点,该用什么参数。
说白了,到现在为止,量产用的熔点还是个经验参数,全靠工艺员自己现场试,一点点摸出来,没有任何捷径可走。什么半晶高分子熔点计算公式,算出来再准,放到生产线上还是错,因为公式从根上就默认你是平衡结晶,实际生产哪里有什么平衡?
现在很多人吹AI调工艺,输入材料熔点就自动出参数,全是瞎扯。你输入的那个熔点本身就是错的,调出来的参数能对?我干了十五年,现在每次换新材料,第一件事还是烧料试模,从低到高慢慢调模温,绝不敢拿着实验室给的报告直接开机。
这个硬伤,现在没人碰。学术界觉得熔点这个问题已经研究透了,不值得花钱发论文,企业界觉得反正试几次也能出来,懒得花钱统一测试方法,就这么拖着,坑了一波又一波刚入行的工艺人。你要做材料工艺,第一堂课就得把课本上那个固定的熔点给忘掉,自己摸出来的温度,才是真的熔点。
