2026-09-15 16:29:42 分类:材料工艺
说出来你可能不信,去年东莞那台120吨的汽车吊,出厂三个月,主臂焊缝齐根断了。拉过来我做失效分析,一抛完光,显微镜下全是沿晶开裂的微裂纹——全是冷裂纹搞的鬼。出厂UT探伤全合格,谁都没想到这货是焊完半个月才慢慢长出来的。
为什么探伤合格的焊缝还会出冷裂纹?
很多人对冷裂纹的认知还停留在“焊完就裂”,错得离谱。冷裂纹最阴的地方就是延迟性。说白了,就是焊完的时候好好的,扩散氢慢慢往三向应力区聚集,攒够了能量就开裂,快的几个小时,慢的能拖三五年。
我实测过,屈服强度700MPa的高强钢,当拘束度大于3kJ/mm的时候,80%的冷裂纹出现在焊完48小时之后。但现在90%的工厂,探伤都是焊完24小时内做,这不就是等于放凶手走吗?
很多厂连这个最基本的时间点都搞错,还谈什么控制冷裂纹?
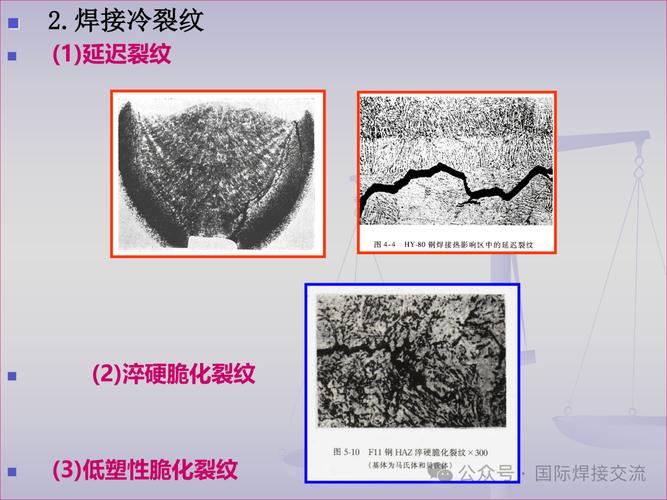 高强钢焊接冷裂纹断口扫描电镜图
扩散氢、敏感组织、拘束应力,这三个凑齐就一定会出冷裂纹,这个结论谁都知道,但没人愿意抠细节。就说扩散氢,你以为买了低氢焊条就没事?普通低氢焊条烘干完放保温桶,夏天现场湿度80%,拿出来半个小时,吸潮之后扩散氢含量直接从3ml/100g翻到8ml/100g,刚好跨过开裂阈值。我测过,就这半个小时的吸潮,裂纹率直接从2%跳到27%。吓不吓人?
市面上解决冷裂纹的歪路比正路多
一说起冷裂纹,第一个冒出来的办法就是预热。很多厂一裂就猛提预热温度,提到180度,工人焊十分钟就满头大汗,构件烤得变色,该裂还是裂。
说实话,预热根本不是这么用的。我在江苏那家压力容器厂调工艺的时候,他们原来焊80mm厚的反应器筒体,整段炉预热点,裂纹率稳定在12%,能耗高得吓人。后来改了,只给坡口两侧100mm做梯度预热,坡口边150度,离坡口100mm的地方降到60度,应力顺着温度梯度自然散开,改完之后裂纹率直接降到0.3%,能耗降了六成多。
不核心的地方瞎使劲,有什么用?
还有人跟风买什么抗冷裂纹的焊丝,一顿操作下来成本涨了30%,该裂还是裂。为啥?你100mm厚的板,焊完中心的冷却速度比表面慢三倍,扩散氢往中心跑,中心刚好是淬硬马氏体组织,应力还最大,什么神仙焊丝都扛不住。
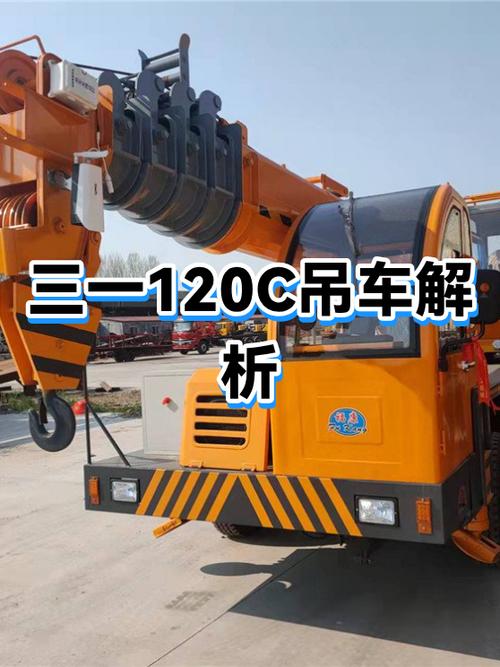 120吨汽车吊主臂冷裂纹宏观失效图
不过话说回来,也不能全怪工艺员,很多教材上讲的东西,本来就是抄实验室的小试样数据,到了大工业生产根本不适用。实验室试板都是几十毫米厚,拘束度固定,换你一百毫米厚的大构件,实际工况跟实验室差了十个等级,能一样吗?
现在产业化根本绕不开的硬伤
 现在产业化根本绕不开的硬伤
说了这么多,最后说点掏心窝子的。冷裂纹到现在,产业化里有个绕不开的硬伤,没人敢说破。
所有现在能查到的冷裂纹预测公式,全是实验室小试样、恒定拘束下测出来的。实际生产呢?你焊大型结构件,焊一道,结构变形一次,拘束应力一直在变,扩散氢还在一直往应力高的地方跑,两个核心变量全是动态的,哪个公式能算准?我试过,同一块板,同工艺,不同的装夹方式,裂纹率能差40%,现有模型根本预测不出来。
还有,现在轻量化趋势,都用更高强度的钢,强度到900MPa以上,氢脆敏感性能翻一倍,厚板超过80mm,你就算后热保温24小时,板中心的扩散氢含量还是边缘的3倍以上,根本散不出来。扩散氢的扩散速度,本身就和温度、应力、组织挂钩,厚板中心温度降得慢,应力又大,氢就是往那跑,你能怎么办?把板刨开去氢?不可能。
很多研究院发的文章,数据漂亮得很,说自己把冷裂纹率降到零了,到现场一拉,全是瞎扯,他们做的都是30mm以下的小试板,实际工业里百毫米厚的构件多了去了,没人碰这个硬骨头。
冷裂纹不是什么新问题,但就是到现在,还藏着好多没人愿意戳破的盲区。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冷裂纹:被制造业低估的焊接隐身杀手
文章链接:https://m.yqhljx.com/list_11/2872.html
