2026-09-15 18:04:39 分类:材料工艺
去年给山东一家风电轮毂厂做失效分析,一批3吨重的42CrMo主轴,出厂探伤全合格,装机18个月,轴根直接齐茬断了。剖开取样打光谱,我当时就愣了——表皮碳含量0.41%,符合标准,心部偏析带碳含量0.73%,差了快0.3个百分点。断口正好沿着偏析带走的。
你测偏析的方法,从根上就错了
说实话,90%的中小材料厂,根本不会测偏析。说白了就是拿成品表皮切一块样打成分,合格就出厂。谁会没事剖开到心部取样?成本又高又耽误交货。
实测发现,200mm厚的连铸板坯,表面和心部的碳含量差能到0.4个百分点,硫含量差能到两倍。你拿表面样测出来合格,不代表整个工件合格。很多标准更是扯淡,只要求成品成分范围,从来没提过同一工件不同位置的成分偏差限制。出了问题,全推给下游热处理没做好,锅甩得比谁都快。
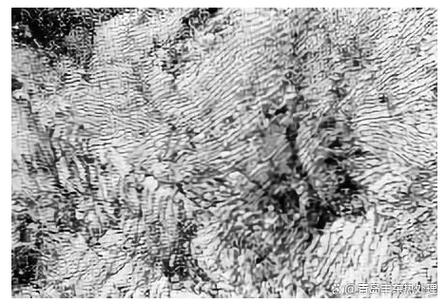 42CrMo钢碳偏析侵蚀后显微组织图
偏析对性能的影响,远不止成分不匀
很多新人刚入行,觉得偏析不就是成分有点不均嘛,凑合用就行了。大错特错。
偏析带的合金元素堆集,淬透性直接变。就说刚才那根主轴,偏析带的淬硬层深度比正常区高了30%,淬火后硬度差了HRC 9,应力直接卡在偏析带的边界上,转起来就是活的疲劳源。我做过统计,同批次的工件,偏析度超过1.3的,疲劳寿命比偏析度1.1以内的,直接掉两个数量级。从1000万次循环降到10万次,撑不过两年就断。
还有铝加工的晶界偏析,更狠,一点点锡偏析,就能让热轧板的开裂率翻十倍,你熔配的时候成分一点没超,就是废料回炉带进去的一点点杂质,偏在晶界,直接废掉整卷料。
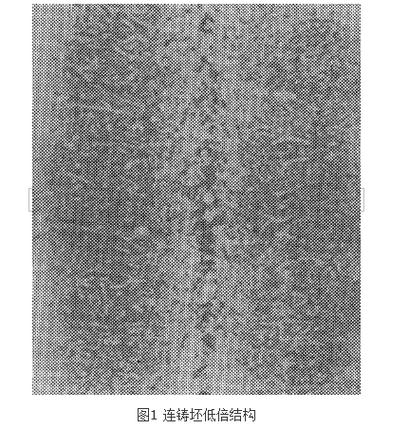 连铸大方坯中心偏析酸蚀低倍组织图
产业化里绕不开的硬伤,谁都解决不了
 产业化里绕不开的硬伤,谁都解决不了
现在行业吹什么电磁搅拌、轻压下,说白了都是缓解,根本没法根除。我见过国内最好的大锻件厂,做10吨的核电转子,中心偏析度最低也只能做到1.15。什么概念?就是碳含量还是偏了15%,对于要求高的部件,这已经足够出问题了。
你说做均匀化退火行不行?行啊。碳在钢里1200度扩散,每扩散10mm要12小时,你一个半米粗的锭子,心部离表面250mm,算下来要125小时,五天五夜,天然气钱都够你买三个锭子了,谁做的起?
现在很多高要求锻件,检测偏析的时候,取样点故意选在1/2半径处,那个位置偏析本来就最低,正好符合标准要求,心部根本不碰。骗得了第三方检测,骗得了装机后的疲劳寿命吗?
不过话说回来,就算你愿意掏钱做全截面均匀化,大尺寸锭子的偏析是凝固过程里溶质再分配天生带的,只要你是从液态变固态,就一定会有偏析。理论上都讲得通,工程上就是做不到零偏析。
很多厂出了大事故,查来查去最后查到偏析,都懵了——所有检测都合格,怎么就出问题了?说白了就是规则本身就有漏洞,偏析这个坎,至今没人能迈过去。你要成本还是要质量,选吧,没人能给你两全其美的答案。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:偏析:被低估的材料隐形失效元凶
文章链接:https://m.yqhljx.com/list_11/2875.html
