2026-10-05 06:55:51 分类:材料工艺
去年给国内某主机厂配套冷轧底盘钢板,目标是靠形变强化把屈服强度从280MPa提到350MPa,一开始一切顺利,第三炉料轧完一半,边部连续出裂,整炉报废。
别拿定义当公式用
上学的时候背形变强化,就是金属发生塑性变形后,位错不断增殖缠结,运动阻力变大,强度和硬度上升,塑性下降。
一句话说完。直到第一次在产线踩坑,才知道这句话漏了多少东西。说实话,那时候我觉得不就是控制变形量吗,参数卡准了不就完了?
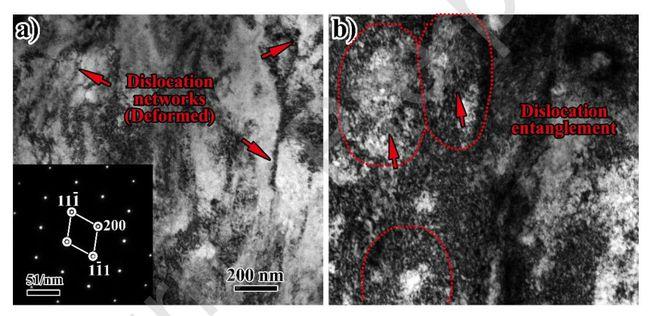 金属冷变形位错缠结透射电镜图
位错缠结这件事,放在不同原始晶粒度的材料上,完全是两个结果。原始晶粒越粗,晶界越少,位错跑很远才塞得住,塞积的应力超过结合力,直接就裂了。原始晶粒细,到处都是晶界,位错分散塞积,应力不会堆到开裂,变形量拉满都没事。同一牌号的料,晶粒度差两级,形变强化的极限变形量能差一倍。
那次出问题的第三炉,就是炼钢的时候连铸冷却快了一点,晶粒度粗了一级,我们按之前的参数轧,直接炸了。
变形量的隐形边界
很多工厂做形变强化,就只会卡最终变形量这一个参数,没人管来料的退火状态。对吧?
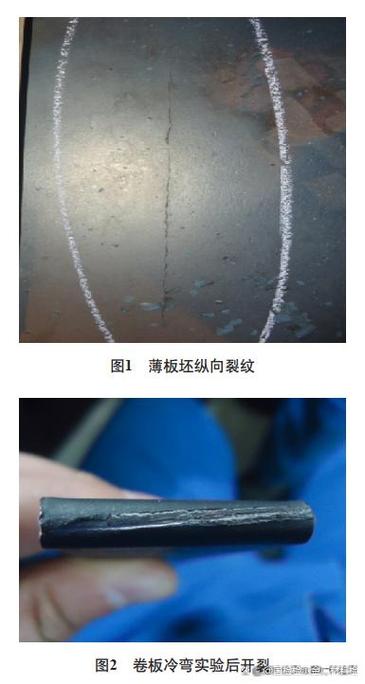 冷轧钢板形变强化边部开裂宏观照片
我整理过半年的生产数据,估算下来,同样20%变形量,退火后残余应力小于20MPa的料,成品屈服能提30%,断后伸长率还能保持在12%,完全满足客户后续冲压要求。要是退火的时候炉温不均,残余应力跑到50MPa以上,同样压20%,屈服只提了20%,伸长率直接掉到5%以下,一冲就裂。残余应力本身就是隐形的变形,你再叠加上预设的变形量,自然就超了边界。
后来我们改了工艺,退火后先过一道小压下率的矫直,提前把大部分残余应力释放掉,再轧到目标变形量,开裂率从12%直接降到0.3%以下。不过话说回来,多过一道矫直,每吨多三十块成本,客户咬死了不肯涨价,我们现在还在找平衡点,要么优化退火工艺降残余,要么改矫直参数降成本,至今没找到完美方案。
这就是工程,哪有那么多标准答案。
复合工艺里的分寸感
 复合工艺里的分寸感
现在流行做复合强化,形变强化加析出强化,或者形变强化加细晶强化,堆强度很容易。但是堆完了能用的不多,大多是分寸没掌握好。
我前两年跟高校合作做高强铝合金,就是靠形变后时效,位错给析出相做形核点,本来想着强度能冲到500MPa以上,结果一开始变形量给了35%,强度确实到了,塑性只有3%,拿个螺丝刀都能敲断。后来把变形量降到18%,强度掉了20MPa,塑性涨到10%,刚好能用来做结构件。
形变强化本质就是给位错“上枷锁”,枷锁戴多了,材料变脆,一碰就碎;戴少了,强度不够,扛不住载荷。很多新手上来就追求最高强度,完全不管客户拿到料之后还要做什么加工,做出来强度达标,一冲压就废,最后还是要改。
哦对,还有温度的事儿,冷变形的形变强化效果是稳定保留的,温变形或者热变形的时候,动态回复一直在进行,位错一边缠结一边消除,强化效果本来就弱,有人拿冷变形的参数去套,做出来强度不够,还怪设备不对,其实是原理没摸透。
做了十几年材料工艺,越来越觉得,形变强化说起来是最基础的强化方法,反而最考功夫。你得懂材料的原始状态,懂设备的偏差,懂客户的后续使用,哪一个环节没摸到,就给你颜色看。哪有什么通用的最优工艺,不过是在各种限制里,找一个最合适的平衡点罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:形变强化:车间试错里摸出来的工艺边界
文章链接:https://m.yqhljx.com/list_11/3845.html
