2026-10-05 21:06:05 分类:材料工艺
去年给某航天院所做的一批钛合金承力支架,打印完探伤,孔隙率0.8%,符合国标要求,客户拿去做疲劳测试,3万次循环直接断成两截。一百二十万的研发费,打了水漂。
没人愿意说这个事,毕竟现在三维打印是资本风口,说坏话砸人饭碗。干工艺十五年,摸过的打印机没有一百也有八十,今天就说点没人说的实话。
“任意复杂结构都能打”是纯营销话术
说实话,三维打印能做传统切削干不出来的空腔、晶格结构,这是真的。但你要性能稳定?要同一批次零件性能差不超过5%?大部分厂做不到。实测发现,金属SLM打印,零件放在粉床中心和边缘,受热不均匀,残余应力差能到200MPa,抗拉强度差最高能到12%。你买的几千万的进口打印机,也逃不开这个问题。
说白了,分层熔融堆积,就是一层一层焊上去,只要位置不同,热量散出去的速度就不一样,应力、结晶度全不一样,性能怎么可能一致?
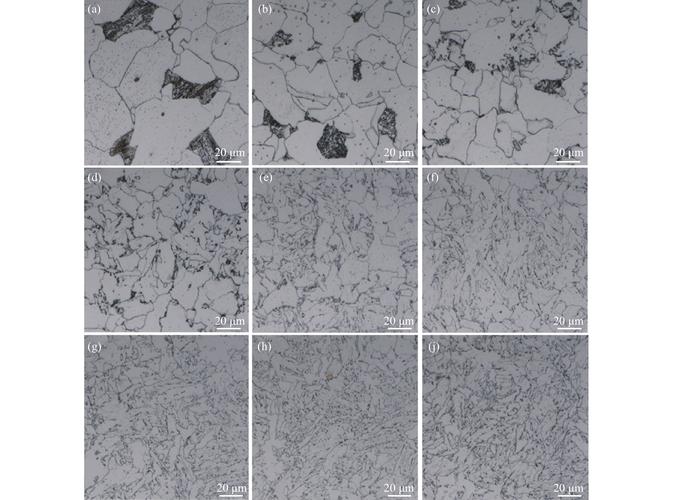 金属三维打印粉床不同位置零件金相组织对比图
那些卖设备的,给你看的样件全是挑中心位置打的,你真批量生产,放满整个粉床,出来的零件一半不合格,哭都没地方哭。
材料的坑,比你想的深得多
现在市场上能稳定量产的三维打印材料,掰着手指头数。金属就那三五种:TC4钛合金、316L不锈钢、AlSi10Mg铝合金,塑料就是PLA、ABS、PEEK,加起来不到二十种。传统锻造、注塑能用的材料,多少种?几十万种。
你想要个特殊强度的铝合金,想要个耐低温的工程塑料,想给三维打印用?做不出合格的粉末。之前我接了个项目,要打7075铝合金的结构件,找了三家国内粉末厂,两家进口商,做出来的粉末球形度都不够,氧含量最低都比锻造7075高5倍。打印出来的件,脆得像烤焦的锅巴,手一掰就裂。不是不想做,是粉末雾化的时候,高活性元素根本挡不住氧化,这是底层逻辑的问题。
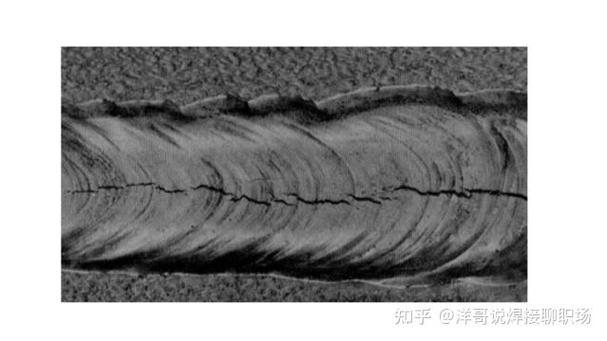 三维打印7075铝合金氧化裂纹宏观试样图
不过话说回来,就算你做出合格粉末,价格也顶不住。TC4钛合金粉末,一公斤卖八千到一万二,锻造钛锭一公斤才不到两百。差50倍。你打个几克的小零件无所谓,打个上百公斤的承力件,光材料钱就几十万,谁用得起?
后处理才是吞钱的无底洞
 后处理才是吞钱的无底洞
很多人以为,打印完零件就完事了。太天真。支撑要割,应力要消,尺寸要校,表面要磨。随便哪一步出问题,直接报废。
我上个月见一个客户,打印了一个1.2米长的飞机复合材料成型模具,打印完尺寸差了0.7毫米,拿去做热校形,升温到去应力温度,拿出来一看,内部裂成了三块,小一百万直接没了。
还有内腔复杂的零件,余粉清不干净。之前有个液压阀体客户,打印完直接拿去装机,跑了三个月,振下来的余粉堵了节流孔,直接烧了整套液压系统,赔了两百多万。你说去做探伤?复杂内腔探伤也探不出来余粉。你说用高压气体冲?犄角旮旯根本冲不干净。
说白了,三维打印把制造难度从前面的成型,转移到了后面看不见的后处理,而大部分后处理的成本,一开始根本不会给你算进报价里。
现在说三维打印要取代传统制造,都是扯淡。它就是传统制造的补充,只能做做小批量定制样件、手板、修复这些活,真要大规模进量产线,绕不开的硬伤三个:性能一致性做不到,材料体系拓展不开,后处理成本降不下来。这些不是砸钱搞研发就能三五年解决的,本质上是分层堆积工艺天生带的缺陷,改不了。别瞎吹了,干活的都懂。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:三维打印:被神话掩盖的产业化硬伤
文章链接:https://m.yqhljx.com/list_11/3878.html
