2026-10-05 21:32:46 分类:材料工艺
去年深秋去珠三角一家做牙科修复体的工厂调线,刚进车间就看到地上堆了半箱烧好的氧化锆牙冠,全是废品。裂纹都在颈缘位置,不仔细看根本发现不了,探伤扫出来,每三箱里能挑出一箱半不合格。业主换了粉料,换了烧结炉温曲线,都没用。找到我们的时候,所有人都快放弃了。
从烧结裂纹倒推生坯缺陷
一开始我们也怀疑是烧结升温太快,热应力扯裂了。拆了几个没烧的生坯掰开看,断口颜色不对,有的地方深有的地方浅,深的地方黏结剂多,浅的地方就是粉本身的白。切开做金相,就能看到颈缘位置有分层,黏结剂没渗下去,层间粘不住。
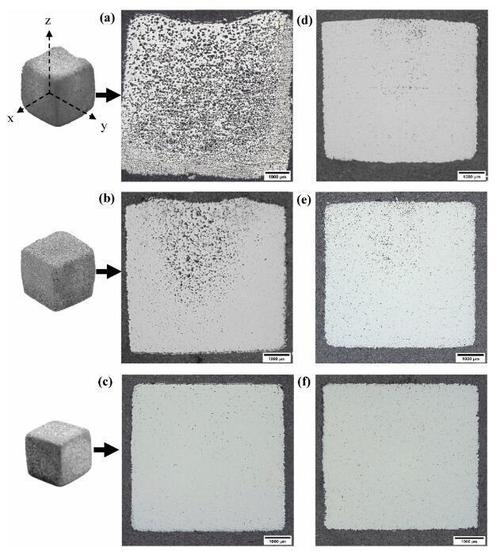 黏结剂喷射3D打印生坯横截面金相图
生坯层间强度均匀性不够,烧结的时候收缩不均匀,不拉裂才怪。很多人觉得,黏结剂喷射不就是按像素喷液吗?只要喷够了量,怎么会粘不住?真到现场才知道,一万米长的跑道,坏就坏在那半米的暗坑。说白了,大家都盯着最后烧结完的硬度精度,没人盯着生坯的强度分布。
为什么渗透深度会失控
黏结剂喷射的本质,就是液体靠毛细作用渗进铺好的粉层里,把颗粒粘在一起。对不对?毛细力的大小,完全看粉层孔隙的大小。铺粉的时候,只要有一点点松紧不一致,孔隙大小变了,渗透深度就跟着变。
比如,铺最底层粉的时候,缸底是硬的,铺粉辊压下去比上层实,孔隙小,毛细力大,黏结剂喷上去,一下子就渗过这一层跑到下面的缸底去了,本层的黏结剂就不够,层间自然粘不住。颈缘刚好在生坯最底层,可不就刚好出问题?我们测过,估算下来,最底层生坯的黏结剂含量,比上层能少30%以上,强度差一倍都不止。
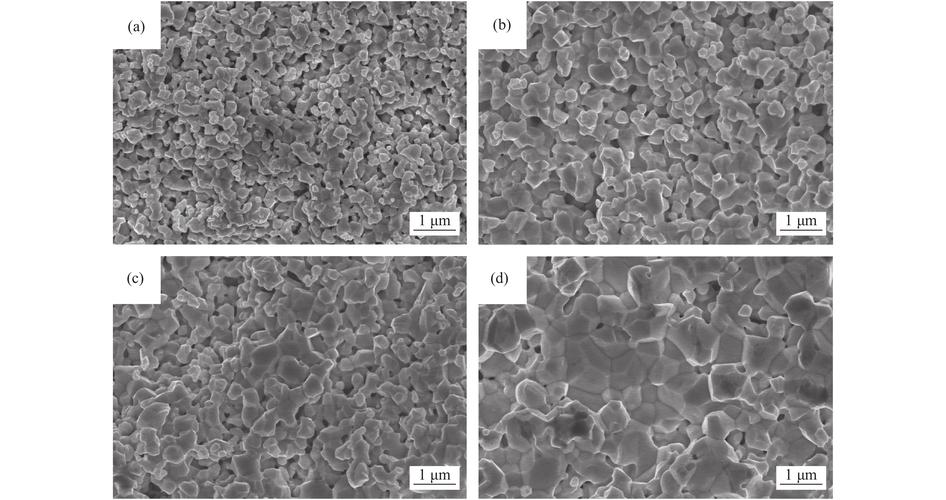 不同渗透深度黏结剂喷射生坯断裂面扫描电镜图
有人说,那我多加黏结剂不就行了?说实话,我们试过,把喷量提20%,底层强度够了,上层过渗,整个生坯胀起来,精度没了,还会堵喷头。提浓度呢?浓度涨10%,黏度上去了,渗透慢了,但是喷头的喷嘴容易挂液,打出来的零件边缘全是毛边,还是废品。
牵一发而动全身,没有只改一个参数就好的事。
现场可行的微调边界
 现场可行的微调边界
真到生产线上,不可能让你随便改设备结构,大多都是在现有条件下抠参数。我们摸出来几个可操作的范围,都是量产线上试过有效的。
第一个,分层调整铺粉下压量。前三层,把铺粉辊的下压量比上层减0.02mm到0.03mm,别压那么实,孔隙大一点,毛细力降下来,渗透就能控制在本层以内,不会乱跑。估算下来,底层松装密度降3%左右,就能达到效果。但是下压量减太多,粉层松,烧结收缩大,精度超差,所以不能超过0.05mm,这就是不能碰的边界。
第二个,微调黏结剂的表面张力。不用改浓度,只要在黏结剂里加千分之二到千分之五的非离子表面活性剂,就能把表面张力从约35mN/m降到25mN/m左右,渗透速度变慢,均匀性立马提上来。加超过千分之八,就会出泡沫,喷的时候容易断液,产生缺料,所以这个区间就是死的,超不得。
不过话说回来,哪怕调对了参数,碰到超细粉还是头疼。平均粒径小于5微米的陶瓷粉,孔隙本身就小,毛细力特别大,哪怕你调了铺粉,还是会局部过渗。这个问题我们试了小半年,还没找到能量产的通用方案,现在还在摸。
很多人聊增材制造,都盯着高速度高精度,黏结剂喷射因为设备门槛低,经常被当成入门级工艺。其实这工艺水深得很,所有的核心都在粉体和液体的相互作用,不是堆多少个喷头就能解决所有问题。那个暗坑你不踩,永远不知道那里藏着问题。踩过了,才知道,原来就差那0.02mm的下压量。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:黏结剂喷射:被忽略的生坯强度暗坑
文章链接:https://m.yqhljx.com/list_11/3879.html
