2026-10-06 05:33:58 分类:材料工艺
上个月在佛山的一个陶瓷加工厂蹲了三天,解决一个老问题:干压出来的氧化铝基座,烧完尺寸公差飘得没谱,十件里有三件不合格。所有人都把矛头指向新换的粉料,我翻了半天,最后问题出在谁都没在意的加料步骤。
别信教科书上的完美装填
教科书里说干压成型,就是把粉末填入模具,单向或双向施压,保压脱模得到坯体。字都对,就是没说实际是什么样。
你往模腔里倒粉,看起来刮掉了多余的料,表面平了,实际上模腔内部的松装密度差能超过10%。细粉含量越高,这个波动越大。料桶倒出来的粉,流动性好的时候和放了半小时吸潮之后,松装密度差都能差出去好几个点。
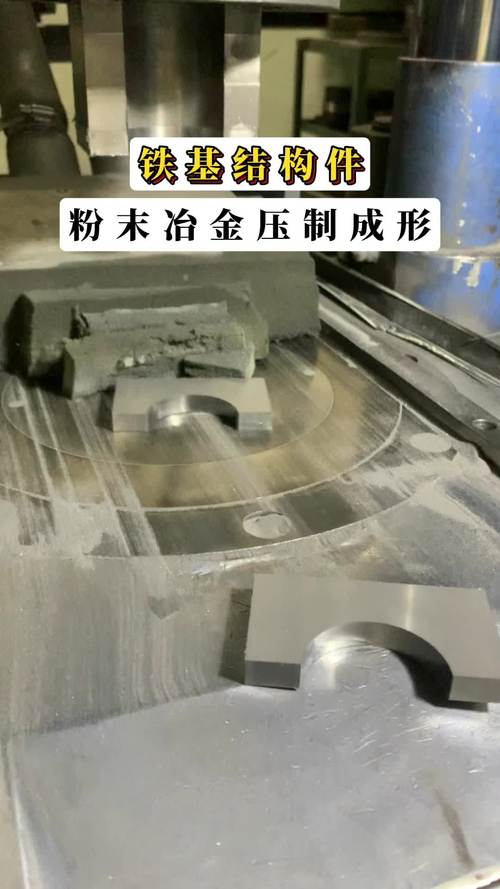 干压成型模具粉末松装装填现场图
上次那个氧化铝基座,模腔深度25毫米,细粉占比15%,学徒加料靠手动刮平,这次多带了一点细粉在角落,下次又带少了,压出来生坯密度差就有0.3g/cm³,烧完收缩差自然超过1毫米,完全达不到客户的精坯要求。
很多人一遇到尺寸飘,上来就调压力,改烧结温度,根子错了。干压的精度,从你加料那一秒就定了大半。
当然,解决办法不是没有,分两次加料,加完轻振5秒再刮平,就能把松装密度波动压到2%以内。不过话说回来,量产线一分钟出十几个坯,多加一步就是降产能,老板不肯,你就得在流动性和公差之间找平衡。哪有什么全赢的方案。
压力不是越大越好
我刚入行的时候,也觉得压坯压力越大越好,密度高,强度够,不容易碎。直到第一次压碳化硅异形坯,压力加到20MPa,脱模一半直接裂成两块,反过来降到12MPa,裂坯率直接降了七成。
这就是过压导致的弹性膨胀开裂,很多人都遇到过,但没往压力上想。干压成型靠颗粒重排密实,压力到了临界值,颗粒已经填满空隙了,再施压,要么颗粒碎掉,要么把模具里的空气封在坯体内部,出模之后压力突然释放,憋住的空气带着坯体膨胀,内部直接拉裂,有的甚至放两三个小时才裂开,根本找不到原因。
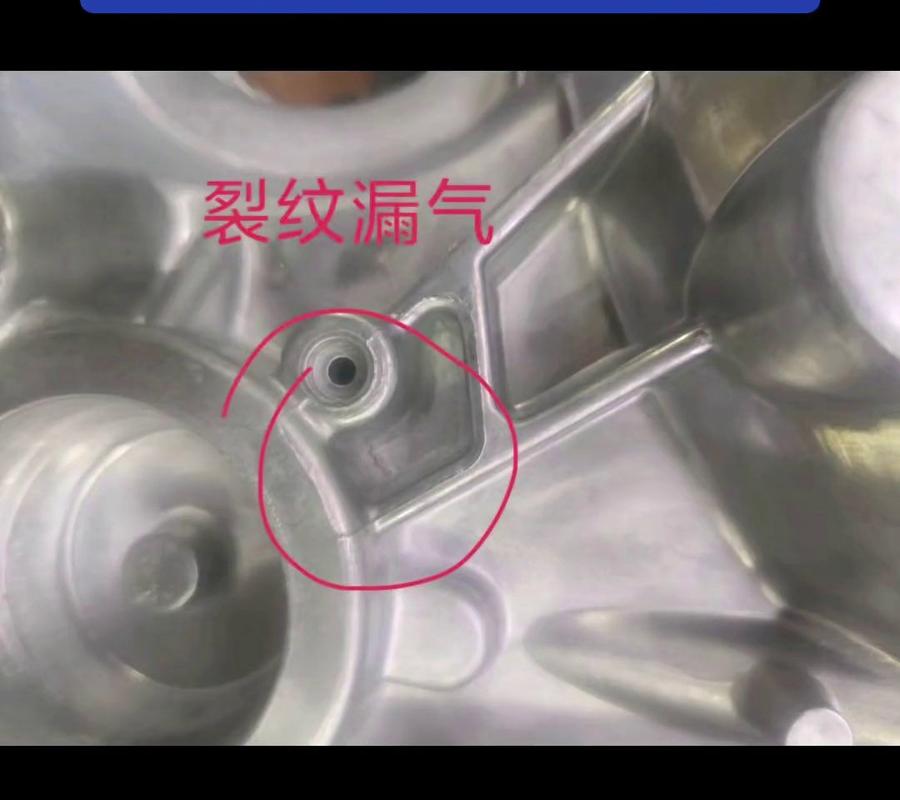 干压成型过压导致坯体分层开裂实物图
给个估算的参考,大多数氧化物陶瓷干压,压力10到15MPa足够用,特殊粗颗粒粉料才需要往上加,不要盲目堆压力。
说实话,我见过不少产线,压机压力开25MPa,用了五六年都没人改,问就是一直这么干的,坏了就怪粉料不好,纯属懒。
脱模的隐形暗坑
 脱模的隐形暗坑
还是开头那个佛山的活,解决了加料的松装问题,还是有10%的坯体烧完有隐形裂纹,探伤才能看出来,找了整整一天才查到问题出在脱模顶杆。
顶杆用了两年,磨得有点偏,和模腔底面的垂直度差了0.02毫米,别小看这一点,顶出的时候坯体一侧受剪,直接就出了暗裂,生坯的时候完全看不出来,烧完应力释放就显出来了。最后把顶杆磨掉0.03毫米,调正垂直度,暗裂直接消失。之前换了三批粉料,调了一周压力,全白忙活。
干压成型的问题,百分之八十都不在粉末本身,全在模具、模架这些不起眼的机械细节上。很多人一有问题就改粉料配方,加更多粘结剂,结果粘结剂加多了,排胶出气孔,又是新的问题,恶性循环。
异形件更麻烦,带台阶的压坯,不同位置的压缩比不一样,你就算加料均匀,压完不同部位的密度差就是消不掉。只能对应不同高度的台阶,调整加料腔的深度,每个位置补不同量的粉,没有标准公式,只能一次一次试,试十几次出参数太正常了。
干压这东西,说起来是最成熟的成型工艺,门槛低,成本低,适合量产。但真要做稳定了,比等静压还磨人。你得蹲在压机边上,看每一次加料,摸每一次脱模,把那些藏在缝隙里的小问题一个个挖出来。没有什么标准答案,全是摸出来的边界。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干压成型:藏在模具缝隙里的压坯缺陷秘密
文章链接:https://m.yqhljx.com/list_11/3897.html
