去年在珠三角一家做接插件铜线的厂待了半个月,帮他们调高速拉拔的线。本来一切都顺,就是稳定生产出问题。
跑三个班,准断丝,拉出来的铜线表面必有一排不规则的毛刺,整卷料直接报废。
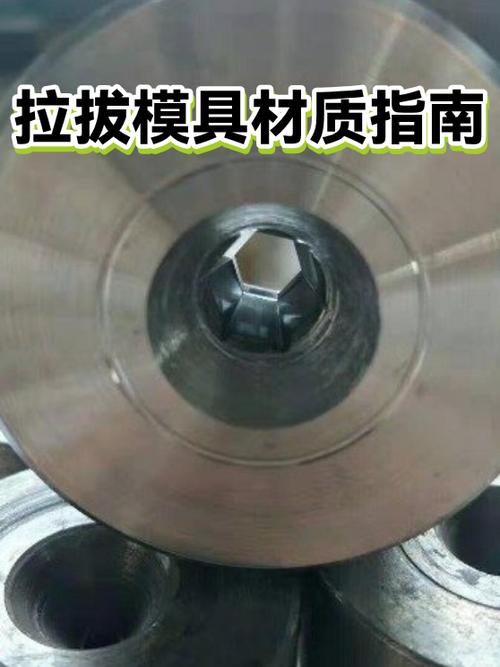
模口那堆硬疙瘩是什么
一开始所有人都归因为线材杂质高,或者模具硬度不够。换了两批不同批次的料,换了进口硬质合金模,还是一样。
我蹲在机台旁边等了两个小时,快出问题的时候拆模看。吓一跳。
模口出口的位置,粘了一层黑硬的积屑,不是松散的铜粉,是压实粘死的,拿螺丝刀刮都得费点劲。模口积屑不是突然产生的,是渐进累积的,前两个小时你看铜线表面啥问题没有,积屑长到超出模面了,才会刮花线材。
很多人对拉拔的理解还停留在「把粗棍拉成细丝」,不就是减径吗?能有什么技术含量。
真扎进现场才知道,一百台拉拔机,能出八十种不同的奇怪问题,全在别人看不见的地方。
积屑到底是怎么长出来的
拉拔的核心变形区,就是模孔里那不到一厘米的范围。所有问题都出在这一小块。
拉拔的变形热不是均匀分布的,高速拉拔,线材每秒走十几米,变形产生的热量九成集中在模口和线材接触的界面,我测过,估算,界面温度能比机台高三十度以上。温度一高,润滑膜直接破了。
润滑膜一破,铜线和模面直接金属接触,就会粘。粘上去一点,就会刮下来更多铜屑,越积越实,最后变成一块硬疙瘩,直接刮坏线材。
当时我们试了好几种办法,提润滑浓度,从10%提到20%,只是多撑了半个班,还是积。给模套加冷却水,流量翻一倍,能多撑一个班,还是没用。
后来翻以前的旧笔记,看到十年前跟进一个铝线拉拔项目,当时也出过类似的问题,最后改了入口锥角度好的。抱着死马当活马医的心态,磨了两个入口锥10度和8度的模,原来用的是12度。
试出来的几个实用边界
结果8度的那个模,整整跑了八个班才需要拆下来擦模。断丝和毛刺问题直接没了。
不过话说回来,你不能拿着这个结论就说所有拉拔都要用8度入口锥。完全不是这么回事。
如果你拉的是粗线,速度不到一米每秒,变形热根本堆不起来,你用8度反而会增加拉拔力,本来不断的也断了。如果你拉的是铝线,变形抗力比铜小,适合的角度又不一样。
还有个容易被忽略的点,就是线材拉拔前的表面浮灰。我们那次最后还加了一道小改动,在进线的地方加了个压缩空气吹扫嘴,把预拉之后留在表面的氧化碎末吹走,积屑生长的速度又慢了一半。就加了个十块钱的喷嘴,效果比换几千块的涂层模还明显。
有人说涂层模不粘,为什么不用?我不反对用,但涂层模成本是普通硬质合金模的三倍,涂层只要掉一块,整个模就废了,小厂真犯不上,先把基础细节调对,比什么都强。
我做了十几年材料工艺,最大的体会就是,拉拔这种看起来很传统的工艺,根本没有什么放之四海而皆准的标准答案。参数都给你写在手册里,12度入口锥,15%减面率,看起来都对,放到你自己的机台,自己的料,自己的环境温度,差一点就是满盘皆输。
上次碰到这个问题,原因是冷却水水压不够,模芯没泡在水里,温度降不下来。上上次,是拉丝粉里混了细砂,磨坏了模面圆角。这次,就是入口锥多了四度。
说出来不信,就是这么邪门。也挺有意思的。
