2026-10-06 08:22:48 分类:材料工艺
去年冬天,北方某地铁运维,换下来三根报废的316L不锈钢定位腕臂。断口在90度弯曲部位,不是腐蚀,不是外力撞的,是从内部裂开的。设计屈服强度留了一倍余量,实际用了不到三年。谁都没想到,弄死这几根腕臂的,就是弯出来那一下留下的暗伤。
别拿材料强度杠弯曲变形
很多人觉得,不就是弯个东西吗?材料厚度够,强度够,不就完了?错。
实测发现,10mm厚的304不锈钢板,90度冷弯,R角取1倍板厚的时候,弯曲内侧的压应力峰值超过材料屈服强度3倍,外侧拉应力峰值是屈服强度的1.2倍。你图纸上算的名义强度,根本覆盖不了这个局部峰值,说白了就是设计留的余量,全给你吃干净了。
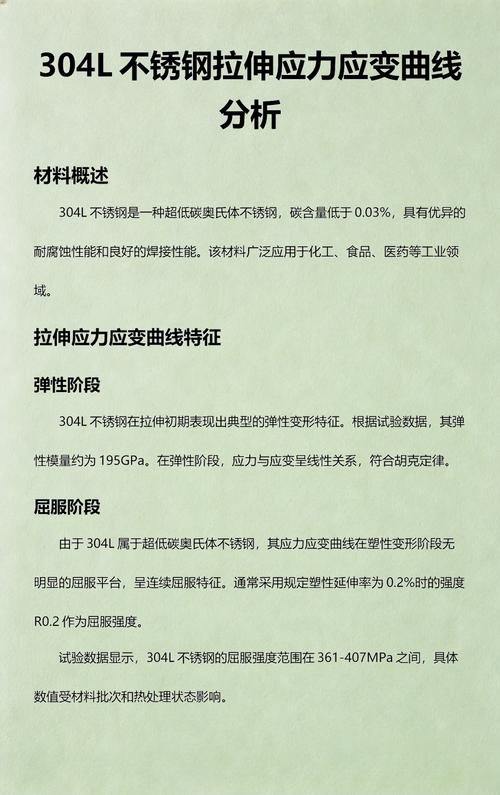 不锈钢冷弯90度截面应力分布图
上次那几根地铁腕臂,设计的时候算的是常年风荷载带来的弯曲应力才不到100MPa,材料标准屈服是205MPa,余量看着够大吧?错,冷弯加工成型那一下,就有近180MPa的残余应力锁在弯角内部,冬天零下二十度,加上阵风带来的工作应力,叠加起来直接超过材料断裂韧性阈值,从内往外裂。
说实话,我见过太多做结构设计的,只算服役时候的应力,把加工弯曲产生的残余应力当空气,这不坑人吗?
哪怕是很简单的一次弯曲,变形量超过5%,局部应力就会跳出你所有的理论计算区间,不信你拿有限元算完,切开测测,差出一倍都不稀奇。
批量弯曲的坑,踩一个死一个
实验室做单根弯曲样件,公差卡得准准的,换批量生产直接废。
别甩锅给工人操作不行,也别骂材料不合格,我给你说个真事。之前给国内某主流车企做门框工艺,同一批热轧钢板,同一套数控弯曲模具,头100件弯出来R公差全合格,干到第500件,R角直接偏了0.3mm,装车门的时候缝大到能插进去指甲。
一开始所有人都说是模具磨损,拆开来量,模具磨损才2微米,根本不影响。后来把模具拆开擦干净,粘在凹模角落的氧化皮刮下来,量了下厚度,12微米,就这12微米的碎渣,直接把弯角顶大了0.27mm。
这都是小事,更坑的是回弹。
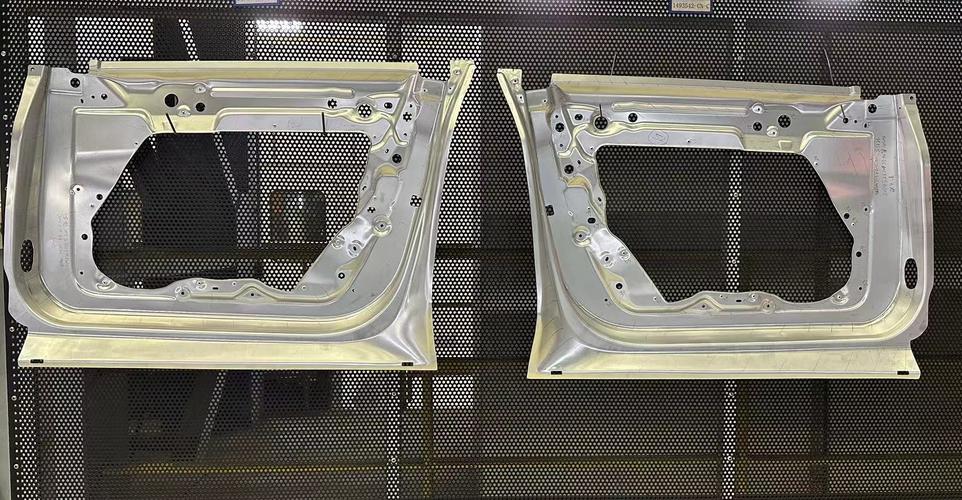 汽车门框连续弯曲模具粘屑对比图
你要弯到1度的角度公差,手工单件调,肯定能做到,批量生产呢?同一炉出来的钢材,屈服强度波动就是能到±20MPa,就这20MPa的波动,回弹角度就能差1.5度,你怎么调模具?总不能弯一件调一次吧?
我之前跟一家做房车底盘的老板聊,他说弯出来的方管纵梁,每10根就有一根装不上,要拿大锤人工敲整形,一年光敲这个的人工就花出去八十多万,找了好多院校专家,都说你买的钢材不对,换了进口日本钢材,还是一样的问题。说白了就是没人敢告诉你,批量弯曲的回弹波动,现在根本就没有准得靠谱的预测公式,所有拟合公式都是拿实验室均质样件跑出来的,工业批量料哪来那么均质的?
绕不开的硬伤,至今没人能解决
 绕不开的硬伤,至今没人能解决
现在网上吹什么AI模拟弯曲,什么智能自适应调模,都是赚资本钱的幌子。
你能提前把每一块钢板内部的偏析、夹杂物分布都测出来再弯吗?测不了,成本顶到天上去,批量生产根本玩不起。一块一米长的钢板,内部夹杂物位置不一样,偏析程度不一样,弯曲完的应力分布就不一样,残余应力能差出一个数量级,你AI模拟个什么劲?
不过话说回来,现在产业化最痛的根本不是预测,是弯曲后的残余应力无损检测。你弯完了,内部锁了多大应力,能不能达标,现在有什么办法?要么是破坏性检测,切一块下来测,切完零件就废了,只能抽测,抽不到那根坏的,照样流到市场上。要么是X射线衍射,只能测表面几十微米深的应力,弯角内部一两毫米处的残余应力,你根本摸不到。
那个地铁腕臂,出厂全检所有尺寸强度全合格,谁能知道弯角内部锁了180MPa的应力?测不到啊。现在所有批量弯曲零件,全靠老工程师经验卡公差,全靠工人手感调模具,出了问题就甩锅给材料供应商,材料供应商也冤,我强度成分全符合标准,关我什么事?
有人说那热处理消应力啊?说实话,消不干净,普通退火最多消掉80%,剩下的20%刚好就是能让你零件在保质期内断的那个量。而且退火会让零件整体变形,弯完消应力,好不容易调好的弯角公差又歪了,折腾一圈还是白搭。
工业界天天喊基础工艺突破,喊解决卡脖子问题,可就是这么点弯曲的事,最核心的问题,就是没人啃。大家都宁愿去炒新概念,赚快钱,把这种基础工艺的坑,留给下游擦屁股。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:弯曲:被工业界低估的材料隐形杀手
文章链接:https://m.yqhljx.com/list_11/3904.html
