上个月在南方的一个加工厂蹲了三周,改一个薄壁锥筒的旋压活。客户要求滚道圆度公差0.05mm,前前后后出了三批料,全不合格。
油污蹭得满工装裤都是,那段时间每天下班鞋上都沾着厚厚的铝屑。
滚道不圆,谁的锅?
一开始所有人都往材料上推。说进口板材的织构不均匀,热处理的时候应力没放干净。换了两批国产料,重新做了两小时低温时效,结果十件里还是七件不合格。
又有人说芯轴磨偏了。拆下来打了跳动,芯轴圆度0.01,比客户要求还严,没问题。
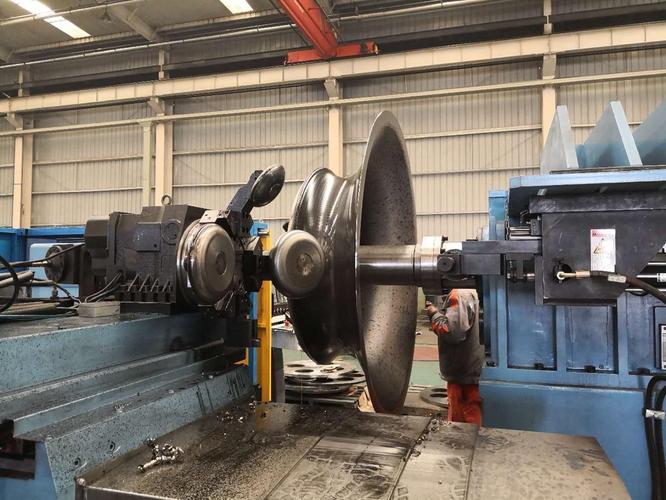
我蹲在旋压机旁边看了两天工人干活,发现一个没人注意的细节:每次精旋完,工件贴在芯轴上,量圆度完全合格。拆下来放二十四小时再测,直接歪出去0.1多。
原来是回弹。可所有人都知道旋压会回弹,为什么之前没人卡在这里?
回弹不是你想的那样
工艺书上写的回弹,都是径向的壁厚回弹,给个估算系数,照着留余量就行。没人提切向回弹。
说实话,我之前也没当回事。这次测了才发现,薄壁锥筒旋压的时候,逐点挤压变形,滚道位置的切向收缩是不均匀的。你走刀从大端走到小端,每一圈的变形量不一样,内应力就攒在壁里,你看不出来。
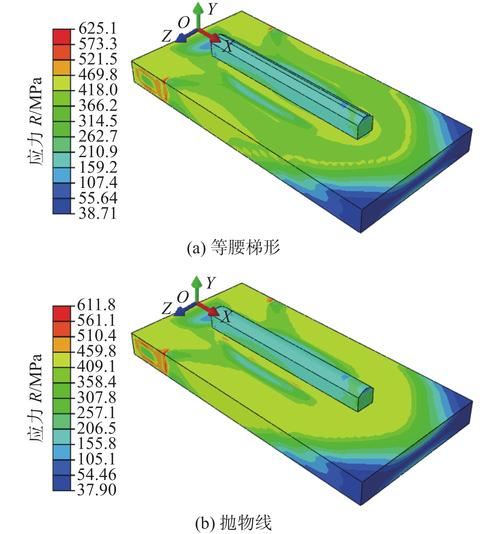
拆了芯轴,应力慢慢释放,切向一缩,圆度直接歪了。我们把每一道次旋完后的内应力都打了一遍,发现常规工艺里,半精旋完直接精旋,半精旋留下的不均匀应力根本没地方跑,全锁在壁里。
试过留1mm的精旋余量,想着精旋的时候能把歪的地方修回来。结果没用。旋压是挤压成形,余量太大,变形量就大,应力攒得更多。放三天再测,圆度比之前还歪。
又试过把余量减到0.5mm,还是不行。十件里只有两件合格,不稳定。
翻了三本旋压工艺的书,全在讲成形原理、设备参数,没人说这种小公差下的应力问题。对吧,很多量产工艺里的坑,都是没人愿意写出来的,写出来就砸了一些人的饭碗,或者说,本来就是踩坑踩出来的经验,写进书里也没人当回事。
能落地的调整边界
坑踩够了,我们改了工艺。
核心就一句话:半精旋之后加一次空旋走刀。
不是为了减壁厚,就是走一遍,压力调到精旋的三分之一,走刀速度比精旋慢一半,相当于给坯料做了一次应力匀化。空旋完放两个小时,再做精旋,精旋余量留0.2到0.3mm就够。
试了五件,全部合格。放了七天再测,圆度变化都在0.02以内,稳定得很。
不过话说回来,这个方法不是万能的,它有自己的边界。
要是你做的是壁厚超过10mm的厚壁旋压件,没用。厚壁件的应力分布完全不一样,主要变形是径向的,切向收缩的影响可以忽略,该留多少余量还是留多少。
要是你做的是直径超过两米的超大件,也别用。大旋压的芯轴本身刚度就不够,空旋走刀会把芯轴带偏,反而出问题,那还是得留够余量,最后上数控车修。
还有,不同的旋压机,间隙不一样,这个参数也得调。我们试的这台是用了六年的旧设备,间隙比新机器大0.03左右,空旋的压力就得往下调五个点,换全新的设备,压力还得往上加。
做工艺这么多年,最大的体会就是,从来没有标准答案。设备有脾气,材料有脾气,甚至环境温度湿度变了,结果都不一样。你踩过的坑,记下来的边界,才是真东西。
现在到处都在说自动调参,智能旋压,可这些没人写在教科书里的小细节,还是得靠人蹲在机器旁边,一点点摸出来。
