2026-10-06 11:06:55 分类:材料工艺
去年给某新能源车企拆失效水冷板,1200台新车半年漏了170台,全栽在钎焊上。所有接头探伤全合格,出厂打压1.6MPa没漏,拆解开一看,钎焊层已经被蚀得像马蜂窝。没人能想到,问题出在所有人都觉得没问题的地方。
你测不出来的钎料晶间腐蚀
很多工厂做钎焊验收,只看X光有没有气孔,拉拔力够不够,说白了就是只盯“焊没焊上”。实测发现,铝水板钎焊用的共晶Al-Si钎料,只要炉温波动超过±5℃,钎料晶界就会析出1~3μm的富硅相。这个量级,普通X光的分辨率拍不到,超声波探伤也扫不出来,全是隐性缺陷。
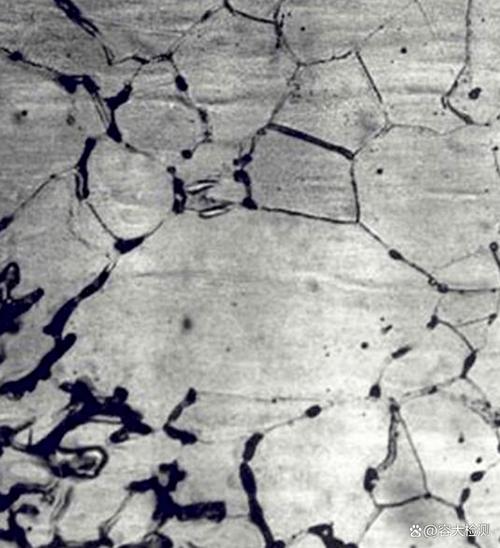 铝钎焊晶界富硅相腐蚀电镜图
水冷板走的乙二醇冷却液,哪怕加了最高级的缓蚀剂,只要有晶界富硅相,半年就能沿着晶界啃穿整个钎焊层。前期外表什么痕迹都没有,打压到1.5MPa都不漏,一到冬天冷热循环拉几次,直接裂穿漏液。我当时给他们算数据,炉温波动5℃,钎焊层腐蚀速率翻整整7倍,没人信,做了加速盐雾试验,第12天就漏了,当场闭嘴。
说实话,现在大多数钎焊工艺标准,根本没把晶界析出的指标列进去,因为测一次要做电镜,成本大得吓人,量产根本不可能全检。
真空钎焊的母材偷蚀陷阱
不止铝钎焊,不锈钢真空钎焊的坑更大。早年我做航空换热组件,出过一次大问题,0.8mm的304不锈钢壁,钎焊完直接被钎料蚀出0.2mm的凹坑,还是在接头内壁,外观根本摸不到,做压力试验直接爆管。
谁能想到,就是保温时间多了8分钟。
说白了,钎焊根本不是“把钎料熔化粘住母材”这么简单,本质是液态钎料溶解固态母材的扩散过程。镍基钎料里的磷本来就是自钎剂,1050℃保温,每多5分钟,母材溶解深度就多0.03mm,这个数是我磨了32个试样一点点测出来的,干了15年我一直卡死这个数,从来不敢松。
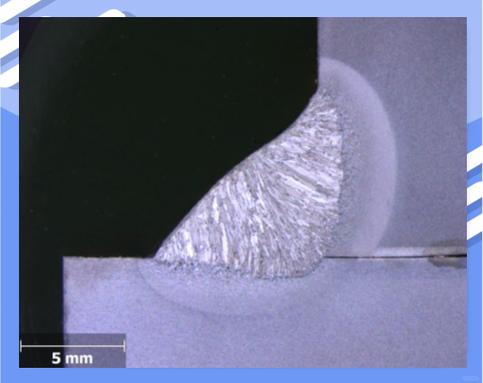 不锈钢真空钎焊母材侵蚀截面金相图
不过话说回来,现在批量生产,谁能把保温时间卡到分钟级?装炉的时候多等十分钟,前区温区就飘了,出来的工件侵蚀量直接超差。你说全检吧,又是内壁缺陷,无损检测根本探不到,只能赌,赌这批温度没飘,赌大多数工件合格,出了问题再召回。
产业化绕不开的死结
 产业化绕不开的死结
现在网上吹什么智能钎焊,机器视觉找缺陷,说白了找的全是明面上的虚焊、气孔,这些隐性的晶界腐蚀、母材偷蚀,到现在都没有量产能用的低成本检测方法。
能测1μm级缺陷的CT设备,一台大几百万,测一个接头要10分钟,一天出一万个接头的工厂,你测得起吗?就算测得起,交期拖到什么时候?
更有意思的是,所有人都默认钎焊润湿性越好接头越好,我干了十几年,实测润湿性太好,钎料全顺着间隙流走了,接头中心直接剩个空壳,反而润湿性差个15%到20%,接头里能留够钎料,疲劳寿命还能高30%。这个结论,至今主流教材里都没改,行业标准也还是拿润湿面积算钎焊质量,对吧?
说白了,现在钎焊的产业化,就是睁一只眼闭一只眼。所有标准卡的全是能低成本测出来的指标,这些测不了的隐性缺陷,全当成盲区留着。出厂只要不漏,能过验收,剩下的全看用户运气。
别扯什么钎焊技术已经发展了上百年,成熟得不能再成熟。真要卡10年以上的使用寿命,10个量产钎焊接头,至少有3个过不了5年的腐蚀老化。这个账,从来没人敢摆在台面上说。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:钎焊:量产领域没人愿意说透的隐形陷阱
文章链接:https://m.yqhljx.com/list_11/3910.html
