2026-10-06 10:38:46 分类:材料工艺
上个月帮客户解决铜铝复合极柱的失效问题,翻来覆去测了半个月,最后发现问题出在扩散连接的界面。脆相层厚了三个微米,拉拔强度直接掉了40%。
看不见的原子长合,不是粘住是长在一起
很多人对连接工艺的认知还停留在焊接、胶粘、螺纹拧。扩散连接偏就不一样。
你把两个待连接的表面磨得足够平,放在一起压紧,再放到真空或者保护气氛里加热。温度不用到熔点,大概是熔点的一半到八成。然后保温几个小时,界面两边的原子会互相迁移,原来清晰的分界面慢慢就消失了。
就像两块橡皮泥放久了,挨在一起的地方长到分不开,只不过这里是原子级的。
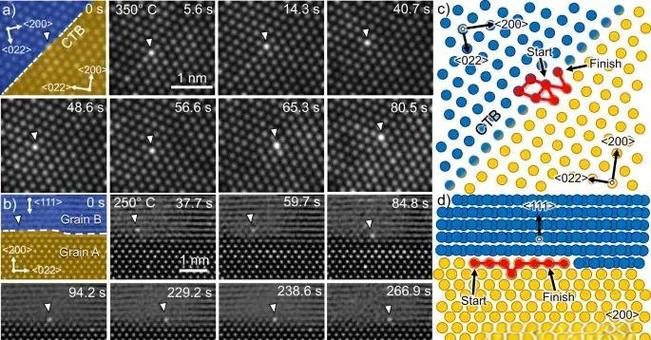 扩散连接原子界面迁移过程示意图
不存在焊疤,不存在应力集中,也没有胶层老化的问题。整个零件除了原来两个材料的本体,剩下就是渐变的过渡层。
说实话,这种连接是最干净的。
工艺窗口窄到离谱
做过扩散的没人不说它难调。差一点都不行。
温度低了,原子没足够动能跑过界面,连接强度一拉就开。温度高了,要么零件变形超差,要么界面长出脆得掉渣的金属间化合物。上次做铜铝连接,保温温度差了18摄氏度,脆相层厚了一倍,整批120件全废了。真的邪门。
压力也是个坑。压力不够,两个表面哪怕磨到纳米级,也会有微小空隙,扩散不完全,留下缺陷。压力太大,工件直接被挤变形,尺寸精度直接崩了,尤其是薄壁零件,根本救不回来。
保温时间更有意思。短了扩散深度不够,长了晶粒疯长,整体力学性能往下掉。我见过有人为了保险,保温时间加了一倍,最后零件强度降到原来的一半。
不过话说回来,现在有了热等静压辅助,窗口稍微宽了一点,但核心的平衡逻辑没变。还是在温度、压力、时间三个维度找那个刚好的点。
 扩散连接工艺参数调试车间记录看板
哪些活儿非它不可
 哪些活儿非它不可
既然这么难调,为什么还要用?
有些连接需求,别的工艺真接不住。比如异种材料,铜和钢,铝和陶瓷,熔点差几百摄氏度,焊接的时候一融一不融,要么裂要么强度根本不够。扩散连接不用熔化,只要原子能扩散就能接上。还有那些要求极高精度的场合,比如航天用的微通道换热器,板片厚度不到一毫米,要求整个零件变形量不超过0.01毫米,激光焊焊完变形就超了,扩散连接加热均匀,压力稳,变形能控制住。
还有就是封闭内腔结构,比如上面说的微通道,多层叠起来一次性扩散成整体,不用额外拼接,强度和气密性都好。
它当然也有边界。批量大的民用零件,比如普通五金构件,肯定用不起,一个周期小几小时,成本摆在这里。厚大件做整体扩散也不现实,扩散深度本身就是微米级,太厚只能分层做,成本翻几倍。
还有些材料天生就不适合扩散,比如两者之间天生就容易生成大量脆相,哪怕参数调得再好,过渡层也是脆的,这种就得加过渡层。之前做氧化铝陶瓷和无氧铜的连接,加了一层纯镍过渡,一开始镍片厚了0.08毫米,降温的时候热应力裂了,后来磨到0.02毫米,就成了。不是什么大发明,都是试出来的。
现在很多做精密制造的,慢慢又开始捡起扩散连接了,毕竟它能做到别的工艺做不出来的东西,就是得磨工艺。哪有什么完美的工艺,都是在限定条件里找最优解罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:扩散连接:被低估的异种材料接合隐形工艺
文章链接:https://m.yqhljx.com/list_11/3909.html
