2026-10-06 16:28:46 分类:材料工艺
去年给山东某重卡厂做售后失效分析,批量对焊的后桥输出轴,跑了12万公里,断了7根。剖开看,熔合区好好的,就是边缘夹了一层肉眼看不见的氧化皮,0.1毫米厚,直接把疲劳寿命干没了七成。
多数人对对焊的认知从根上错了
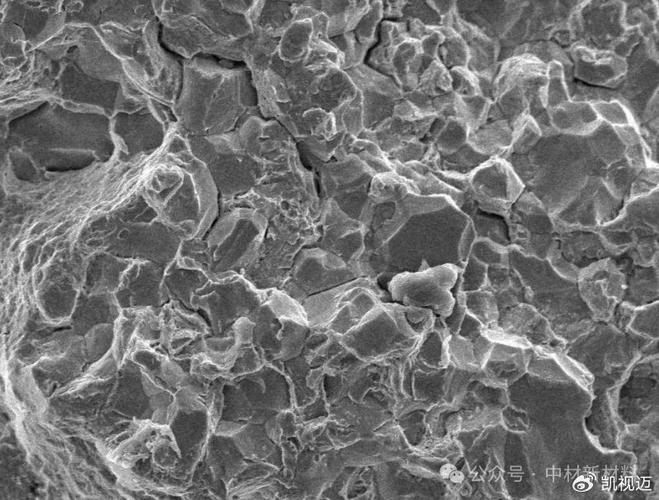 重卡对焊输出轴断裂断面金相图
很多人觉得对焊不就是两个平头工件怼一起,熔成一块就算成了。说白了,这是外行的认知。你去车间问干了二十年对焊的老师傅,他会告诉你,对焊拼的从来不是熔合,是焊完之后整个截面的性能均匀度。
同是40Cr调质料,两个端面磨完放半天,就会吸潮生氧化膜,哪怕你打磨过,微观层面的杂质点密度差一倍。闪光对焊时,这些杂质如果没被烧化喷出来的铁水带走,留在熔合区边缘,就是天生的裂纹源。
实测发现,同样参数,吹净氧化层和不吹,疲劳寿命差70%。就这么夸张。
很多新材料推广对焊工艺,上来就说拉伸强度达标,拉伸测的是整体强度,疲劳性能才是对焊的生死关,这点没几个人敢说透。
参数表上永远不会写的现场细节
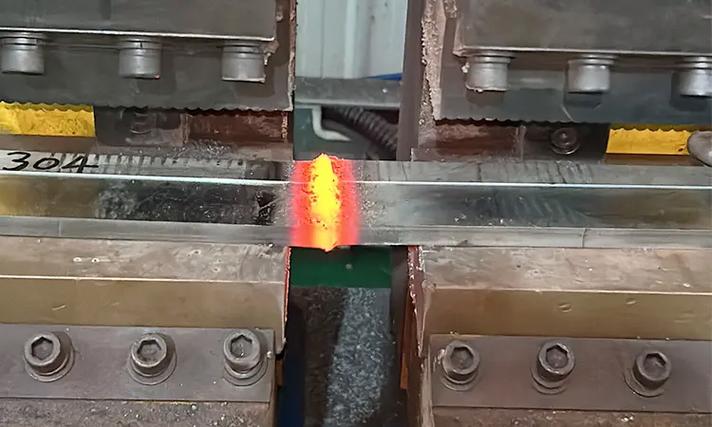 工业闪光对焊机现场顶锻操作实拍
你去查任何一本工艺手册,对焊的顶锻留量都写着3到8毫米,对不对?
我干了15年,给汽车大梁做钢对接,夏天车间36度,冬天零下2度,同一个规格的钢板,留量要差1.2毫米。为啥?环境温度影响烧化后的冷却速度,温度低,铁水凝得快,你留量不够,顶锻压不透杂质,就是脆区。
不过话说回来,现在上自动化线的厂太多了,觉得进口设备就能搞定一切,工艺员直接抄说明书的参数,连环境温度修正都不做。前年长三角一个新造车部件厂,买了两千八百万的进口激光对焊线,投产第一个月废了216根前纵梁,就是这个原因。
傻不傻?设备是死的,对焊是活的。哪怕同一个工件,换个批次的料,硬度差HRC2,参数就得调。现在很多厂追求无人化,把干了一辈子的老师傅都开了,不出问题才怪。
还有个细节,对焊前两个端面的平行度,差0.05毫米,顶锻的时候就会一边压得多一边压得少,应力不均匀,跑个几万公里肯定断。这个细节,90%的工艺文件里都不会提。
产业化绕不开的死结至今没人解决
 产业化绕不开的死结至今没人解决
现在不管是闪光对焊,激光对焊,还是搅拌摩擦对焊,吹得天花乱坠,都绕不开一个问题:残余应力的离散性根本控不住。
同一批料,同一台设备,同一个参数,连续焊十个工件,测出来的最大残余应力能差200MPa以上。为啥?就因为两个工件的端面粗糙度,哪怕差个Ra0.8,烧化的时候烧损量就不一样,顶锻的实际压缩量就差零点几毫米,残余应力直接飘了。
现在的无损检测,只能查有没有肉眼可见的裂纹夹渣,你不可能给每个批量工件做全截面中子衍射测残余应力,一根的检测费比工件本身还贵十倍,谁扛得住?
说实话,现在高端领域用对焊的大件,比如风电主轴的对接,船舶的尾轴连接,本质上都是赌概率。只要批量不良率控制在千分之几以内,就往下交,真出了问题再说。
异种钢对焊更扯,现在所有的工艺全都是试错试出来的,没有一套理论能准确预测熔合区脆化层的厚度,差个0.2毫米,整根轴就废了。学界天天发论文,全都是搞小试样的实验室结果,放到工业化大生产里,根本不好使。
别扯什么技术突破,这个基础坑就在这摆着,没人愿意投钱啃硬骨头,都想着炒新概念圈项目,就这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:对焊:被行业忽略的核心工艺硬伤
文章链接:https://m.yqhljx.com/list_11/3922.html
