2026-10-06 17:18:51 分类:材料工艺
去年给某车企供的一批1.2mm厚镀锌钢带高频焊导轨管,试压到12MPa就裂了,三分之一报废。探伤看焊缝中心全是细碎的氧化夹杂。没人信,我们调了一周焊接频率速度,从180kHz改到240kHz,还是裂。说白了,很多人做高频焊,只会卡输入功率和焊接速度,根本没摸透热量走哪去了。
你调的频率,根本不是给焊缝用的
高频焊的原理是集肤效应加邻近效应对吧?很多人说频率越高集肤效应越集中,热影响区越小,焊缝质量越好。放屁。实测发现,1.5mm以下的薄壁管,频率超过220kHz之后,集肤深度会小于钢带厚度的三分之一,热量全堆在钢带表面,中间接缝根本没熔透。我们那次翻车的订单,就是按供应商给的推荐参数,用了250kHz,就是这个问题。
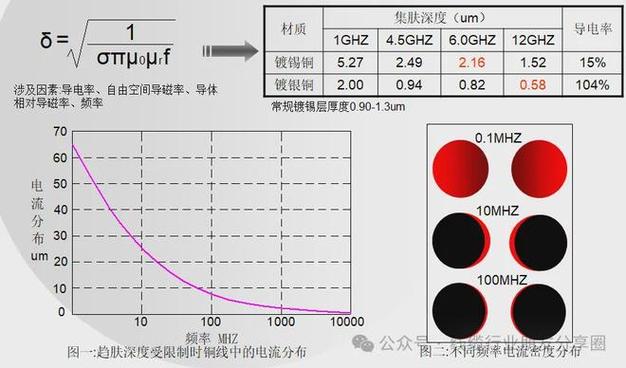 不同频率高频焊集肤深度实测对比图
我干了十五年,碰到过不下十次,为了追求热影响区窄盲目提频率,最后焊缝中间夹渣,拉拔一拉就断。说白了,频率该怎么选?就按你的坯料壁厚算,集肤深度刚好等于壁厚的一半多一点,刚好把热量堆在接缝面,才对。别信设备说明书给的那个最优推荐,那都是拿纯铁试出来的,你带镀锌带不锈钢,成分不一样,趋肤深度差出去30%都有可能。
挤压力才是那个藏在背后的杀手
很多工厂开机,挤压力靠师傅手调,看挤出的毛刺大小对不对就完了。我见过老师傅拿游标卡尺量外毛刺,说毛刺高度0.2mm就刚好,错到姥姥家。前年我们给一家做自行车架的厂做技术支持,他们高频焊管做出来冲压,裂的全是焊缝,挤压力我测了一下,单位面积才30MPa,离要求差一半都多。高频焊必须把熔化的金属全部从接缝里挤出来,夹渣和氧化物全跟着走,挤压力不够,这些东西就留在焊缝里,就是定时炸弹。
我们做过实验,同规格同参数的0.8mm厚碳钢管,挤压力从20MPa提到80MPa,焊缝抗拉强度能提27%,冲击韧性直接翻一倍。不过话说回来,挤压力也不能太大,去年有个厂为了没夹渣,把挤压力拉到120MPa,结果焊缝直接被挤薄,成品管壁厚公差直接超差,客户退了一整批货。
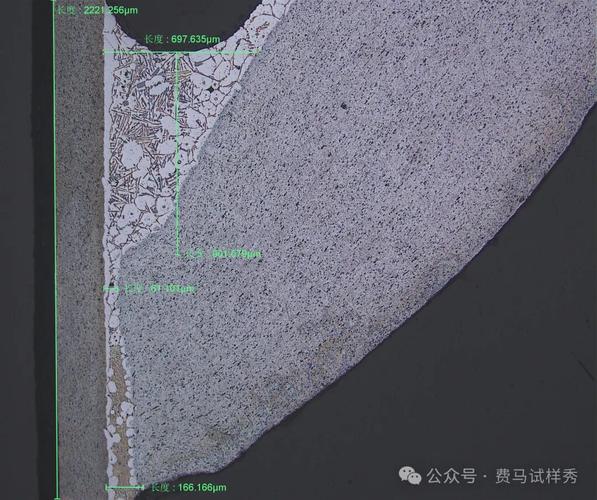 不同挤压力高频焊焊缝夹渣金相图
很多厂为了省模具钱,挤干辊磨圆了都不换,压力分布不均匀,一边有压力一边没压力,那焊缝能不出事吗?我见过最多的,就是一边挤出来的毛刺又大又硬,另一边根本没毛刺,探伤一做,半条焊缝全是未熔合。
现在产业化绕不开的硬伤,根本没人愿意提
 现在产业化绕不开的硬伤,根本没人愿意提
很多文献吹高频焊,说精度高效率高,适合连续量产,全是门面话。有个硬伤,从理论到生产都没解决。就是带镀层的板材高频焊,镀层本身的氧化问题根本处理不干净。就说现在最火的热镀锌高强钢焊管,做汽车结构件用的,锌的熔点才419℃,沸点才907℃,焊接的时候接缝温度一千多度,锌直接汽化,但是你挤压力再大,总有一部分氧化锌残留在焊缝里,做百万次疲劳试验,裂纹全从氧化锌夹杂那起。我这边做过的试验,同强度的无镀层钢带焊出来,疲劳寿命是镀锌带的2.3倍,差的不是一点半点。
现在行业里怎么解决?要么焊完酸洗,把焊缝表面的锌蚀掉,要么就是留余量之后磨掉焊缝层,成本直接涨15%到20%,根本没办法批量降本。还有一个问题,就是薄壁大管径的高频焊,椭圆度怎么控都控不好,因为焊接的时候焊缝两边受热不均匀,挤压力一压,管坯直接歪,要校正就得加好几个定径辊,能耗涨不说,生产速度直接降三分之一。说白了,现在很多新应用,比如光伏支架用的大管径薄壁高频焊管,不是不能做,是做出来合格率就七成,剩下三成全废,成本根本摊不下来。
很多论文不说这个,设备厂家卖设备也不说这个,只有我们落地做生产的,才知道这里面的坑有多深。别想着什么新技术新工艺能一下子解决,现在连最基础的热量分布模拟都算不准镀层的影响,你还谈什么优化。
干了十五年工艺,最大的感受就是,高频焊看起来简单,就是挤一挤焊一焊,实际上坑全在你看不见的地方。你照着参数表调,十有八九要翻车,多伸手测一测挤压力,算一算自己材料的集肤深度,比什么都强。那个硬伤摆在那,什么时候能解决不知道,但至少你得先承认它存在,别天天吹什么完美工艺。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:高频焊:别被参数表坑了,多数焊缝失效都藏在看不见的细节里
文章链接:https://m.yqhljx.com/list_11/3924.html
