2026-10-06 18:37:51 分类:材料工艺
上个月整理失效试样柜,翻出小半盒铆接开裂的报废件。全是之前产线试生产留下来的,每一块都磨过我们好几天。
干了十年才懂,铆接不是钉上就行
很多外行人觉得,铆接就是把铆钉穿过去压一下,比焊接简单一万倍。其实真不是。干工艺这么久,见过太多焊接没问题,铆接掉链子的项目。
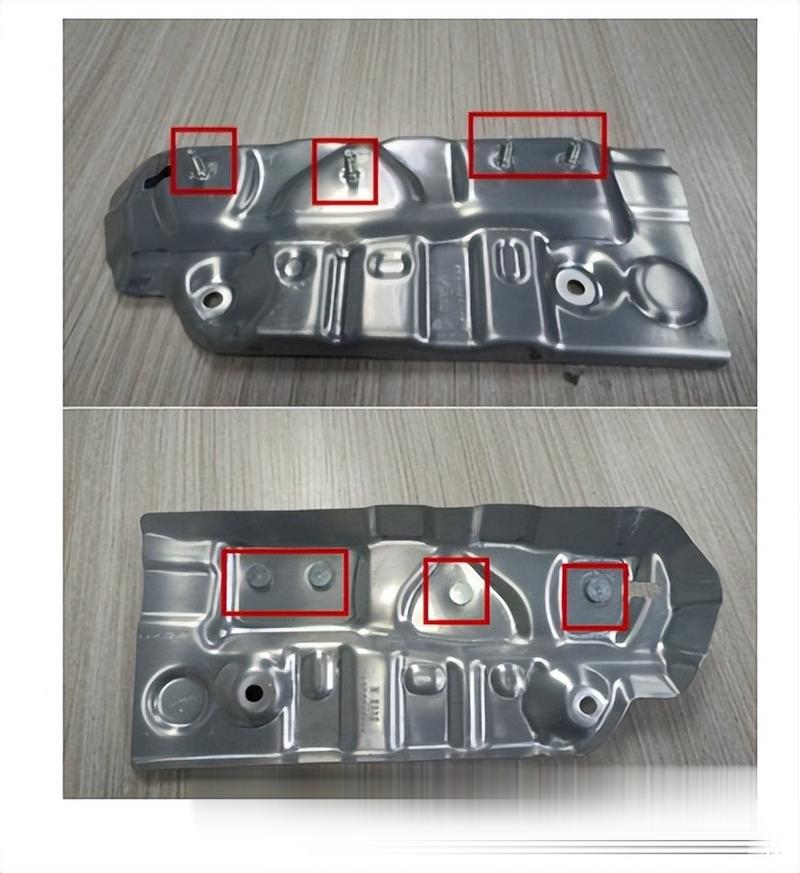 汽车底盘铆接失效开裂试样
铆接的核心不是钉头贴不贴板,是钉杆镦粗之后,能不能填满母材的孔,能不能在接触面形成足够的挤压力。你看着表面平平无奇,孔里面那点变形,差一丝都不行。
之前我们有个项目,铆接完全检都合格,放到环境箱里做三次温循就裂了三分之一。实话实说,那阵子天天蹲在探伤室看切片,熬了快一周才发现,铆钉硬度过高,镦粗的时候已经在钉杆内部产生微裂纹了,温循一胀一缩直接裂开。
调硬度,降了五个HRB,就好了。真的,差一点都不行。
容易踩坑的边界条件
铆接的坑,全在看不见的地方。
第一个,母材总叠厚。估算下来,总叠厚比设计值变高0.3mm以上,铆接的填充率就会掉八个百分点以上。你用的铆钉长度没变,镦粗的量都跑钉头那边去了,孔里还是空的,受力自然差。很多人喜欢多垫一片垫片调整间隙,殊不知这就是开裂的源头。
第二个,残余应力。很多人铆接完就完事,根本想不到应力的事。我们之前测过,高强钢冷铆之后,铆接点周围的残余应力能接近母材屈服强度的七成,放着不管,一两周就能长出微裂纹。要不要去应力?看要求,普通民用产品无所谓,要扛十年的户外结构,必须加一道振动去应力,花不了十分钟,能省大麻烦。
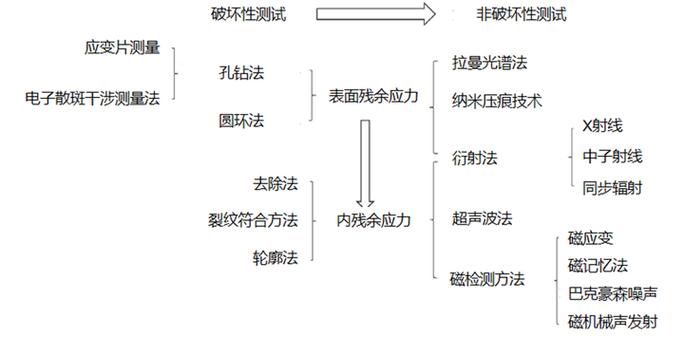 铆接后母材残余应力分布测试图
第三个,孔的初始间隙。很多人开料的时候孔大了个零点几毫米,觉得无所谓,反正铆接能填满。真填满了吗?大多时候是钉杆歪了,一边贴一边空,受力的时候应力全集中在一侧,不开裂才怪。
不过话说回来,间隙太小也不行。铆钉穿不进去,硬砸进去已经把母材撑出内裂了,早晚出事。
没有万能的铆接工艺
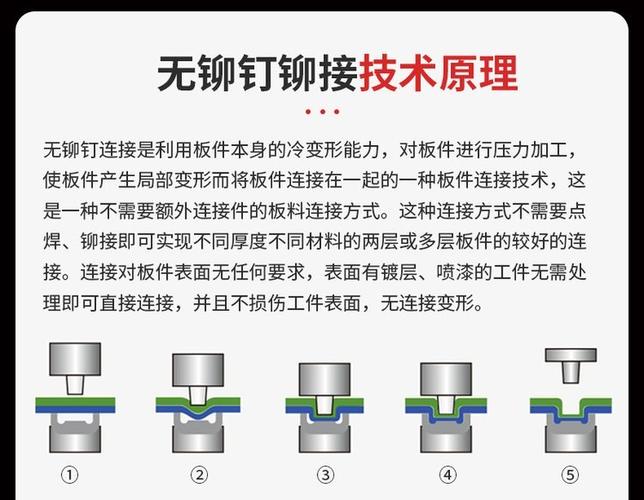 没有万能的铆接工艺
我见过太多人上来就要标准铆接工艺参数,哪有这种东西。
自冲铆适合轻量化铝板,但是容易粘铝屑,每周都得拆模具清理,不然铆接点强度掉得快。压铆速度快成本低,但是超过8mm的厚板根本压不透。实心铆强度够高,但是得多一道预压合工序,单件成本上去小一半。熔铆接结合了铆接和焊接的优点,但是热变形难控制,差十个丝精度就没了,对设备要求也高。
每个项目的安装空间、受力方向、寿命要求、成本预算不一样,取舍就完全不同。
之前做一个户外光伏支架的连接件,要求二十年不松脱,重量还不能超,最后选的半空心铆接,退火状态的铆钉,控制压机压力就卡那么一个窄区间,差0.5吨都不行。压力小了填不满孔,压力大了把母材边缘撑裂,试了二十多组试样才定下参数。
现在自动化程度高了,参数都存在设备里,换一批材料,哪怕还是同一个牌号,不同钢厂的料,延展性差一个百分点,你就得重新调参数。没人能给你一劳永逸的方案。
铆接就是这么个东西,藏在结构缝里面,没人看得到,出了问题第一个找它。小到家门合页,大到飞机机身,全靠它撑着,但是很少有人愿意花时间磨它的细节。那天翻完那盒失效件,把开裂的切片摆到显微镜底下看,裂纹全起源于我们一开始没注意到的变形盲区——就是钉杆和孔底交界那个小角落,我们之前从来没测过那里的应力。
说白了,干工艺就是这样,你永远能在不起眼的地方,挖到新的坑,也攒下新的经验。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铆接:看不见的连接,藏着最磨人的工艺细节
文章链接:https://m.yqhljx.com/list_11/3927.html
