2026-10-06 21:16:47 分类:材料工艺
上次在长三角的汽配厂调气门耐磨工艺,栽了个不大不小的跟头。
实验室出的工艺,为什么产线跑不通
原来要求激光在气门头部熔一层耐磨合金,实验室试样的合格率快到百分之百,到了量产线,第一批一千件,做出来磁粉探伤,三分之一都有隐裂。
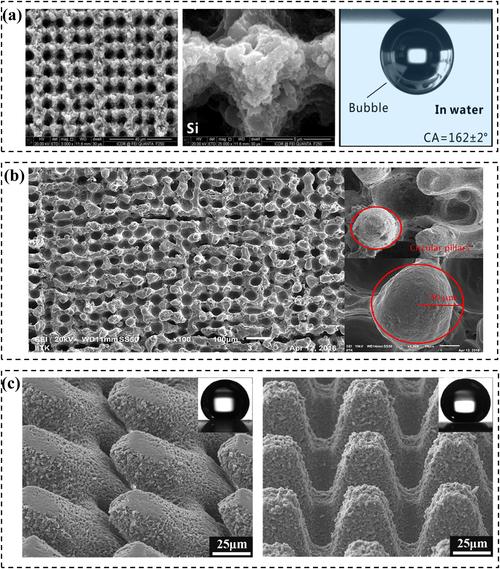 激光表面处理气门脱层失效微观形貌图
说起来都是泪,当时我在车间蹲了三天,才把问题挖出来。所有人都盯着激光功率、扫描速度这些核心参数,没人看来料。我们实验室用的是磨抛完的试片,平整干净,产线的锻造毛坯,表面带一层厚度不均的锻造氧化皮。激光扫过的时候,高温下氧化皮直接气化爆沸,小气泡全封在熔凝层里,就是隐裂的来源。
说白了,工艺设计的时候,就没把来料表面状态算进变量里。
这是最常见的坑。
很多人做工艺,上来就调参数,把环境都当成理想态,到了现场全乱套。
参数精度,要给来料波动留边界
说实话,我见过不少工艺卡,把激光功率卡到±2W,扫描速度卡到±1mm/s,看起来专业得不得了,实际根本没用。
那次之后我们改方案,一开始想把功率提上去,把氧化皮直接烧穿,结果试了几次,基体过烧,气门杆的翘曲量超差了0.02mm,客户装进去发动机抖,根本没法用。功率降下来,氧化皮又烧不干净,还是有裂纹。
后来索性加了一道工序,就是低压喷砂,把表面氧化皮打掉,压力控制在0.15MPa(估算值),不会伤到基体的形位公差。就这么简单的一步,功率范围直接放宽到±15W,良率一下冲到百分之九十九以上。
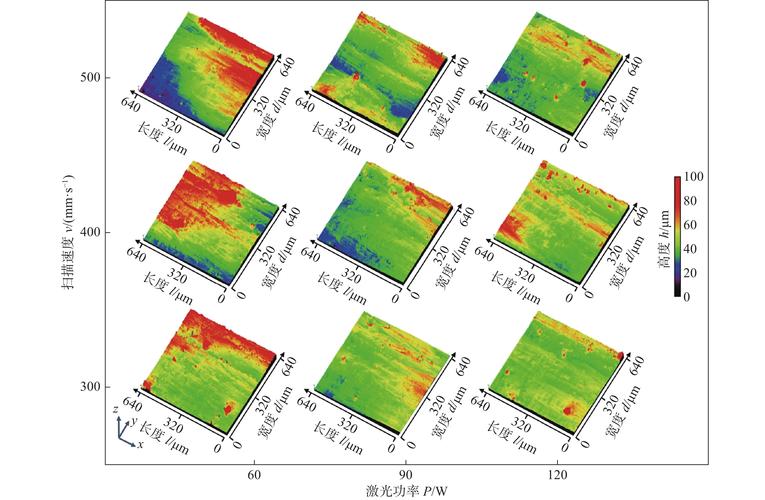 激光表面处理不同功率下基体变形量对比图
不过话说回来,不是说参数精度不重要。小批量的航天零件,精度要求高,当然要卡严。但大规模量产,本来来料就有波动,你把参数卡得太死,设备稍飘一点就废件,成本扛不住。
工艺的核心,从来不是做理想状态下的最优解,是做波动范围内的稳定解。
藏在最后一步的残余应力坑
 藏在最后一步的残余应力坑
我还有一次踩坑,是给木工刀具做激光表面强化。当时做完检测,硬度、耐磨度都达标,发给客户,三个月后退回来了,说刃口崩了三分之一。
拆回来做应力检测,才发现激光熔凝之后,表层有很大的残余拉应力,放着不用,应力慢慢释放,刃口自己就裂了。很多新手都容易漏这一步。激光加热快冷却快,表面熔凝收缩,拉应力留在内层,承力的零件迟早要出问题。
当然也不是所有零件都要去应力。如果只是改表面粗糙度,或者做标识,根本不用多此一举。要是做耐磨承力件,一定要加一道低温回火,一百八十度保温两个小时,花不了多少成本,就能卸掉八成以上的残余拉应力,性能稳得多。
还有表面那层熔凝后的浮渣,别用强酸泡,腐蚀会把表层的晶界挖坏,耐磨性能降一成不止。用细砂轻抛就行,压力别大,刚好打掉浮渣就停。
做了快十年激光表面处理,最大的体会就是,这个工艺根本没有什么通用的完美方案。你得去现场看去摸,知道你的来料是什么状态,你的客户能接受什么成本,才能调出能用的工艺。
我现在手里还有个没解决的问题,0.3mm厚的不锈钢片,激光做完耐磨层,变形总超差0.01mm,试了好几种方法都没压住。要是有同行踩过这个坑,不妨留个话。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:激光表面处理:产线调试踩过的几个隐形坑
文章链接:https://m.yqhljx.com/list_11/3933.html
