2026-10-06 20:24:41 分类:材料工艺
去年返修那批轧机传动零件的时候,才真正摸透冷装的脾气。之前一直把它当热装的备胎,轮到用的时候才发现,好多细节根本没人写进教科书里。
为什么放着热装不用,非要试冷装
那批传动套的内孔过盈配合,按老规矩走热装,感应加热到220度,保温半小时套进去,冷却之后敲了敲,听声音没问题就交付了。结果三百二十六小时之后,现场报修,传动套窜动,拆下来量内孔,涨了0.02毫米。渗碳淬火的零件,加热到两百度,本来残留的应力释放,可不就变形了嘛。重新做的话,再渗碳一次成本太高,客户等不起。这时候有人提了一句,不然试试冷装?
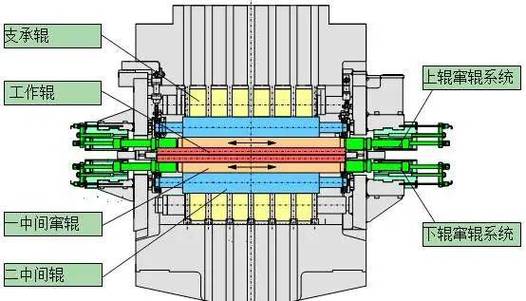 轧机传动套热装变形失效截面
冷装不是瞎冻,边界卡得比热装严
很多人对冷装的认知,还停在“把零件扔液氮里泡一泡,拿出来塞进去就行”,其实错得离谱。冷装的核心是精确控制收缩量,不是靠蛮力压。按估算,线膨胀系数11×10^-6/℃的碳钢,轴径150毫米,要求过盈量0.15毫米,常温二十五度的话,只需要降温到零下六十度就能得到0.15毫米的收缩量,用干冰就能满足,根本不用泡液氮。要是过盈量更大,轴径更粗,才需要液氮降温。
不是温度越低越好,温度降太多,收缩量太大,装配到位后轴回温膨胀,配合面的应力会超过材料屈服强度,用不了多久就会松。冷装的适用边界其实很清楚,过盈量超过千分之一轴径,别碰,强行装大概率出问题。还有材料本身,有明显韧脆转变的材料,低温下会变脆,我上次就碰见过,一根普通低碳钢轴泡了半小时液氮,拿出来夹的时候不小心磕了一下,边角直接崩掉一块,吓出一身冷汗。现在装之前都会剪个小试样,一起泡完拿出来敲,断了就换工艺,绝不碰运气。
装配前的清洁比热装要求高太多,热装装错了还能加热拆下来重搞,冷装只要卡进去半步,回温之后根本拆不动,带进去一粒沙子,配合面几年就能磨出间隙,直接报废。
 液氮冷缩轴径测量记录现场
手册上没写的实操细节
 手册上没写的实操细节
泡多久是第一个没人写清楚的问题。实心轴一百毫米直径,泡液氮里要四十分钟才能让整个截面温度均匀,要是空心套,壁厚二十毫米,十五分钟足够。泡久了没用,还容易结露沾水。
沾水是大忌,配合面进去之后封死,水排不出来,慢慢锈,过盈量就没了。我现在习惯在泡之前给零件裹一层脱水的防锈膜,既防结露,拿出来的时候还不冻手。
从液氮里捞出来到装配完成,最多给你三十秒。超过这个时间,轴表面回温,收缩量掉得比你想的快,我上次帮人救场,手慢了十秒,塞到一半卡着,进不去出不来,最后整件车掉重新做,赔了小两千,说起来就肉疼。说实话,那时候就记住了,冷装拼的不是设备,是手速和提前准备。所有工具要提前摆好,内孔提前擦三遍,配合面涂一层润滑油,就等轴捞出来直接往里推,一秒都不能耽误。
装完之后要不要保温回温?好多人说要放保温箱慢慢回,其实不用,常温放着就行,自然回温产生的压应力均匀,反而比刻意加温好。还有,冷装出来的配合,承受交变载荷的能力其实比热装好,热装是孔涨大了套进去,冷却之后孔缩,产生的残余拉应力集中在孔内壁,冷装反过来,轴缩了套进去,回温之后涨,残余压应力在配合面,反而抗疲劳。
不过话说回来,不是所有活儿都适合冷装,批量大的小件,热装确实快,成本也低。但凡是不能加热,怕变形的零件,冷装真的香。我现在碰到薄壁衬套、已经镀完层的配合件,第一反应就是走冷装,比热装稳太多。
现在还有个没搞明白的问题,奥氏体不锈钢冷装之后,表层会不会析出形变孪晶,对长期疲劳寿命有没有影响?跟踪了两年,目前没出问题,但数据还不够,说不准。工艺这东西,就是摸着石头过河,哪来那么多标准答案。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冷装:重载配合里的慢工艺
文章链接:https://m.yqhljx.com/list_11/3931.html
