2026-10-08 08:43:52 分类:材料工艺
辊压之后,颗粒碎了半层
去年冬天帮客户调一条储能电芯的极片辊压线。一开始各项指标都卡得刚刚好,容量、压实、内阻全符合规格,送测循环测试,结果出来吓一跳。两千周容量掉了18%,要求是不能超过8%。
所有人对着报告愣了三天。改粘结剂配比,换涂覆方式,甚至换了一卷新的铜箔,都没用。
最后拆了失效电芯,磨了极片截面放扫描电镜下看。才发现问题。
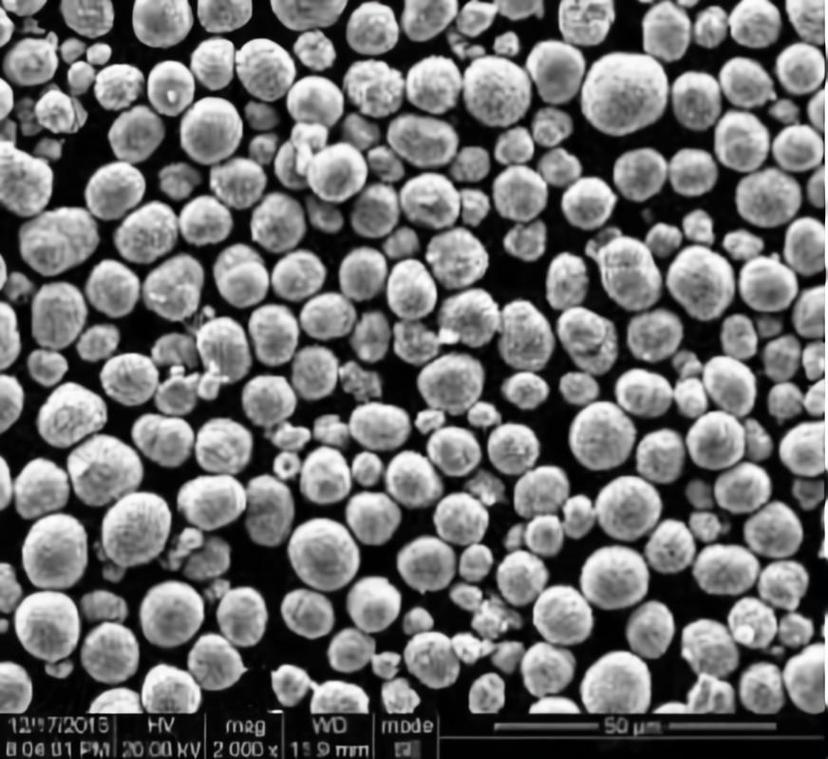 储能磷酸铁锂极片截面扫描电镜图
辊压后的极片,靠近铜箔那一层的磷酸铁锂二次颗粒,碎了一大半。不是整颗碎,是沿着一次颗粒的连接颈部裂开来,表层碎完内层碎,越靠近集流体碎得越彻底。
一开始都怪辊压机压力调太高。把压力降了三个bar,压实度掉了两个百分点,容量直接不达标,切开看,还是碎。
说实话,那时候我才意识到,我们做储能材料,太多人盯着表观参数,没人关心颗粒本身扛不扛造。
粘结强度的边界在哪里
我们取了不同批次的粉料做单颗粒抗压测试,估算下来,量产连续辊压过程中,二次颗粒受到的侧向挤压力大概是120MPa。
这批出问题的粉料,颗粒的中位破碎压力只有95MPa。刚好低于阈值。
二次颗粒的内部连接强度,决定了它能不能扛过辊压那一下。碎了之后,大量新鲜界面暴露在电解液里,SEI膜反复生长,不停消耗活性锂,循环掉容当然快。
为什么小试阶段从来没发现这个问题?
小试用手动对辊机,压一次就完事,受力均匀,速度慢,应力还有时间释放。量产线不一样,几十米每分钟的速度走带,钢辊自身的形变就会带来边部中部20%以上的压力差,加上浆料涂布后干燥不均,干区的颗粒硬挺,更易碎裂。
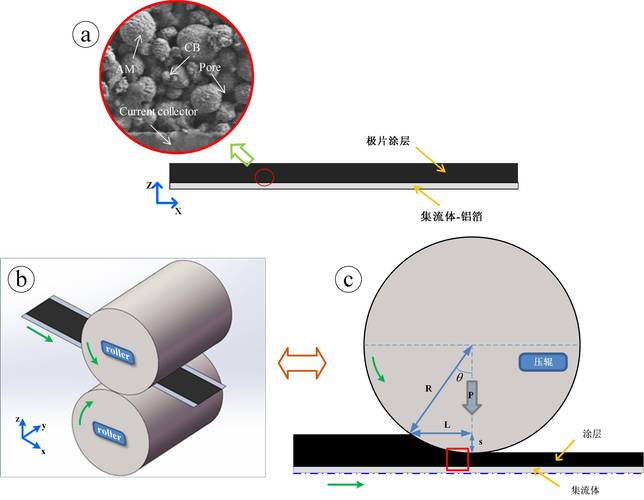 储能极片辊压颗粒受力分布模拟图
我们试过把粘结剂含量从1.2%提到1.8%,没用。粘结剂粘的是二次颗粒和集流体,颗粒本身从内部裂开,粘结剂再多,也接不住碎掉的界面。
这个坑,踩了才知道有多闷。前前后后拆了三百多片极片,半个月泡在失效分析实验室,出来的时候脸都白了。
调整工艺,改在哪不踩坑
 调整工艺,改在哪不踩坑
最先试的是提高烧结温度,往上调了15度,烧出来的颗粒强度确实上来了,破碎压力冲到140MPa,振实密度也涨了。但是比表面积掉了快10%,倍率性能直接不合格,储能电芯虽然不追求极致倍率,但是电网调峰要求的快充能力达不到,还是不能用。
后来改了保温时间。不升温度,把原来的保温时间延长两个小时。
结果出人意料。一次颗粒的颈部生长更充分,连接强度提上来,中位破碎压力刚好到130MPa,比表面积变化不到2%,振实密度只涨了0.03g/cm³,啥都不影响。
算过成本,每吨粉料只多耗不到两立方天然气,成本涨不到八块钱。对于储能这种卡着几块钱Ah成本打的领域,完全可以接受。
不过话说回来,这个方案也有边界。如果是做更高压实密度的动力型磷酸铁锂,这个调整幅度不够,还是得掺点别的改性。但是针对储能长循环要求的材料,刚好卡在性价比的点上。
现在还有个没解开的问题,我们试了在烧结前驱体的时候加极少量的锰离子,能不能在不改变比表面积的前提下进一步提强度,目前小试数据好看,还没跑过万周循环,结果说不准。
做了快十年材料工艺,最大的感受就是,储能材料哪有那么多革命性的突破,大多都是这种藏在颗粒缝隙里的细节,你摸到了,就能比别人多做几百周循环,客户就认你。摸不到,就算所有表观参数都达标,出货还是炸。
就这样,没什么完美结论,工艺的路本来就是走一步试一步。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磷酸铁锂颗粒的变形:储能材料量产里被忽略的细节
文章链接:https://m.yqhljx.com/list_11/4015.html
