碳黑:藏在橡胶里的看不见的骨架

上个月帮珠三角一个轮胎厂调产线异常,碰了个有意思的问题。同样牌号的碳黑,换了个生产批次,混炼出来的胎面胶,门尼粘度凭空涨了12个点,拉伸强度掉了快8%。找不到原因,急得厂长蹲在密炼机门口抽烟。

从一次产线异常说起

一开始我们把混炼温度从150度升到165度,每段混炼时间延长了两分钟,打了三次翻炼,出来测性能,门尼只降了3个点,强度还是上不去。 裁了试片做金相,一眼就看出来问题。团聚的碳黑颗粒比常规多了一倍多,最大的团快到10微米了。
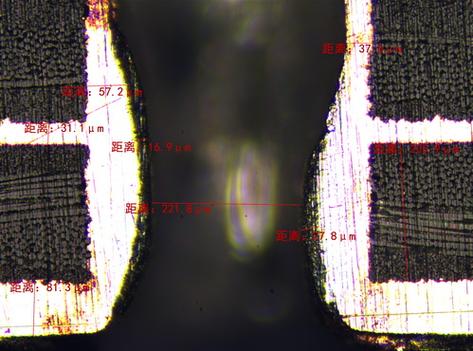
混炼胶碳黑分散度金相显微镜图
混炼胶碳黑分散度金相显微镜图
送检测了碳黑的碘吸附值,比批次标称值高了18%。哦,原来碳黑厂换了煤种,炉温提了一点,比生产工艺卡高了40度,生成的碳黑比表面积大了,表面活性位点多了,吸附更多橡胶分子,粘度自然上去,分散不开就出缺陷。 说实话,这种事真不是个例。很多做配方的,只认碳黑牌号,不认批次波动,踩坑踩不完。

碳黑的补强,从来不是看单一参数

很多入行浅的,觉得碳黑不就是补强填料,顶多是帮着降成本的填充料?不对。碳黑是橡胶的骨架。 你拿显微镜看硫化好的橡胶,碳黑的聚集体互相搭成网络,橡胶分子链接在碳黑表面的活性位点上,外力拉过来,应力顺着碳黑网络分散开,不会一下子断在某一个分子链上。
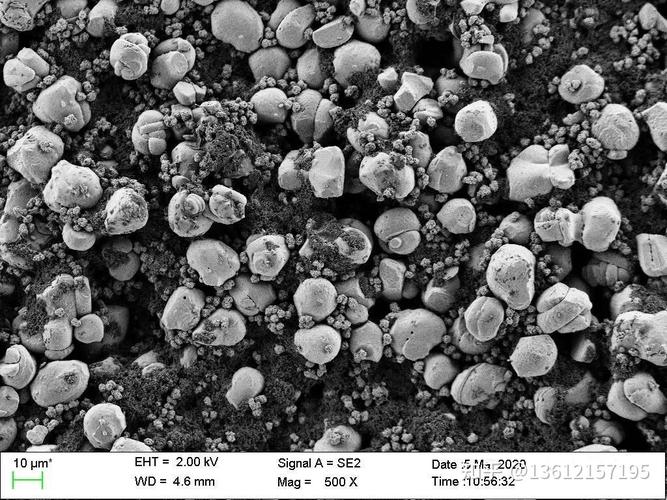
碳黑聚集体扫描电子显微镜图
碳黑聚集体扫描电子显微镜图
我早年做配方,也迷信比表面积越大越强,把N330换成N234,比表面积大了快30%,结果补强没涨多少,门尼直接干到100以上,混炼都混不动,耐磨反而掉了。为什么?团聚了啊。那么多细颗粒,混炼的时候打不开,团聚体就是应力集中点,一拉就断。 还有结构度,就是DBP吸油值那个指标,越高说明碳黑的支化结构越发达,越容易搭网络,补强越好,但粘度也越高,加工越难。工程上永远是平衡,没有绝对的最优解。

分散的边界:不是越细越好

分散的边界:不是越细越好
分散的边界:不是越细越好
说到分散,很多人觉得当然越细越好,最好全打开。不对,这里有个很多人不知道的边界:过分散会毁掉性能。 之前碰到一个做输送带的客户,为了降低成品的表面缺陷,要求混炼把碳黑分散做到最高等级,把混炼时间延长了一倍,转子转速也提了10转,结果出来的输送带,耐磨寿命掉了快15%,亏了几十万。 为什么?碳黑的原生聚集体是一次结构,本来就是化学结合在一起的,硬打碎,原来的支化结构被破坏,结构度下降,搭不起来网络,补强自然就差了。而且长时间混炼,温度太高,橡胶分子链降解,强度也跟着掉。 现在行业里一般要求十级金相下没有大于5微米的碳黑团聚,这个级别就够了。再往高了提,性能提升不到5%,能耗和混炼时间涨一倍,完全不划算。 加料顺序也影响分散。很多厂习惯先投橡胶,再加碳黑,其实我试过,先投1/3的碳黑和橡胶混30秒,把橡胶撕开,再加剩下的碳黑,分散度能提10%左右,也不用额外加时间。这个小技巧,试过的都说好。

容易被忽略的隐形问题

容易被忽略的隐形问题
容易被忽略的隐形问题
干了十几年,见过最多的坑,都不是大参数错了,都是不起眼的小事。 比如吸潮。碳黑多孔,放露天仓库,南方梅雨季放三个月,含水量能从0.5%涨到3%以上。混炼的时候水分挥发不出去,硫化完就出气泡,很多人找半天找不到原因,最后测碳黑含水量,才发现问题,摊开晾一天就解决了。 还有pH值。碳黑表面的含氧基团越多,pH越低,酸性越强,会延迟硫化。同一牌号的碳黑,生产的时候后处理不一样,pH能差两个单位,硫化时间就能差两分钟。产线一分钟出一米多的胎面,两分钟就是三米多废胶,堆得像小山。 不过话说回来,碳黑这东西,从发明到现在一百多年了,全世界每年用上千万吨,大多用在轮胎里,没人觉得它是高科技。可越是这种普通东西,越考验功夫。你得知道它的边界,知道什么时候该妥协,知道哪些小事能要了命。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:碳黑:藏在橡胶里的看不见的骨架
文章链接:https://m.yqhljx.com/list_11/4035.html