2026-10-08 21:35:53 分类:材料工艺
去年在珠三角帮客户调玻璃空心微球的量产线,卡了整整半年。
收率一直卡在4成多,卖一吨亏一吨,老板头发都白了一圈。
烘干阶段的隐形破球坑
一开始所有人都把问题怪在喷雾造粒头上,说喷枪压力不对,或者成核剂比例错了。我蹲在造粒塔出口接了两盒刚出来的湿球,拿回实验室剖开看,几乎个个完好,壁厚均匀得很。问题出在后面的烘干。
那时候客户为了省时间,把烘箱入口温度拉到180摄氏度,就想快点把湿球表面的水分烤干进烧结炉。结果呢?表面水分蒸发太快,球壁的玻璃浆料提前结皮硬了,内部的水分继续升温汽化,出不来,直接把刚结好的壁撑破。
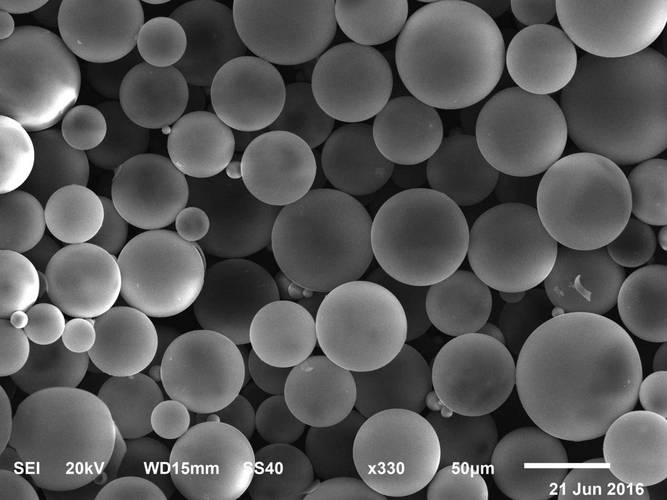 玻璃空心微球烘干破球扫描电镜图
我们试了把入口温度降到120度,破球率估算从32%降到10%以内,但是产能直接掉了三分之一,算下来还是亏。后来改了浆料配方,把固含量调到示例48%,加了千分之二的低挥发甘油醚做增韧,让表面结皮速度慢下来,刚好让内部水蒸气慢慢渗出来,不破壁,产能也没掉多少。
这里有个边界,至今记得很清楚:固含量哪怕再涨两个点,浆料粘度上去,喷枪造出来的球直接变成实心小颗粒,全废。
球壁强度和密度的死结
客户这个单子是给深海浮力材料做填料,要求密度控制在估算0.12g/cm³,还得承受10MPa的静水压强,碎球率不能超过5%。很多人觉得,空心嘛,空腔越大密度越低,那不就是把球壁做薄就行?
薄了,强度就没了。一压就碎,根本用不了。我们前后调了快两个月发泡工艺,一开始是发泡剂跟着原料一起混,放了几个小时才进喷塔,发泡剂提前分解了,出来的球要么没孔,要么孔乱长在壁上。
后来改成在线混合,发泡剂在进喷枪前10秒才注入浆料,刚进塔雾化成球,发泡剂刚好分解产气,在中心顶出一个均匀的空腔,壁厚自然就均匀了。
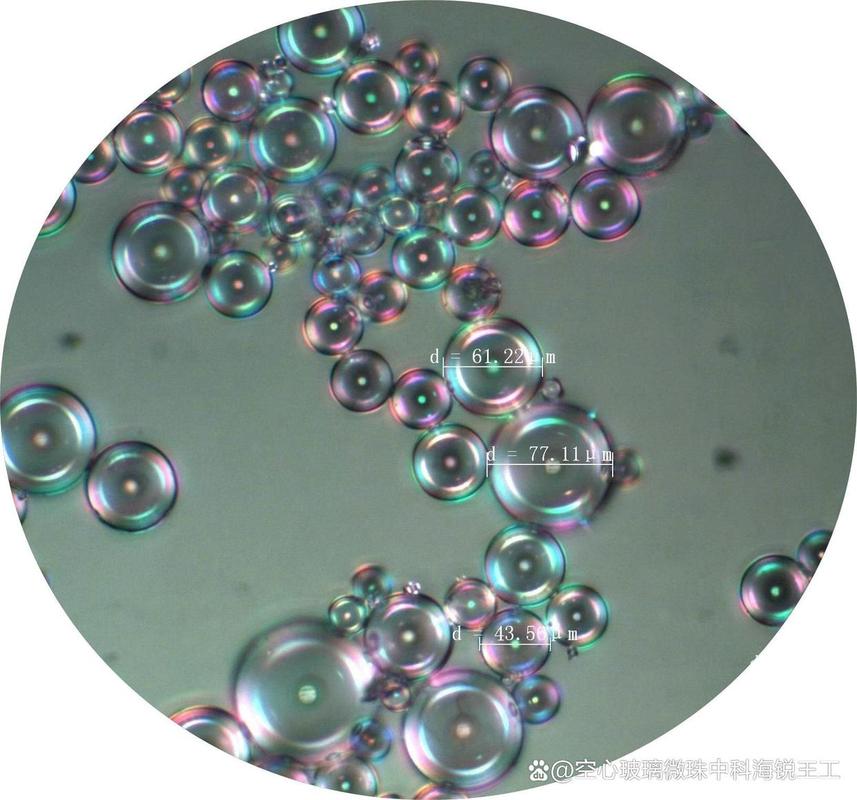 合格玻璃空心微球剖开SEM图
说实话,到现在这个问题也没做到100%完美,还是有一成多的球要么空腔太大壁太薄,一压就碎,要么空腔太小密度不达标。现在只能靠风选分级把不合格的挑出来,每吨多了15%的加工成本,没办法,只能接受。
分级环节容易漏掉的损耗
 分级环节容易漏掉的损耗
破球率降下来之后,收率还是上不去,差了快十个点。我们一开始以为是烧结的时候烧塌了,拆了烧结炉看,没多少碎渣。后来拆风选机的风道,才发现问题。
风选机内壁是冷钢板,风速一波动,合格的空心微球吹出去的时候撞到内壁,“啪”就碎了,内壁沾了厚厚的一层碎玻璃粉,我们之前从来没往这地方想。
后来给风道内壁贴了一层1毫米厚的软硅胶,把恒定风速改成了三级阶梯风速,先吹走小密度的碎球,再吹走大密度的实心球,合格的慢慢出来,撞到壁上也不会碎。就这么一个小改动,收率又涨了六个点,刚好到58%左右,客户能赚钱了。
不过话说回来,做空心微球这么多年,我最大的感受就是,这东西根本没有什么通用工艺。做化妆品遮瑕的空心微球,要软,要容易吸油,壁薄一点无所谓。做浮力材料的,就是要硬,要抗压,差一丝都不行。做隔音填料的要开孔,做保温的要闭孔,要求天差地别。
之前有人找我要现成的量产工艺包,说给钱买,我直接说没有。哪有那么完美的现成方案?所有参数都是蹲在产线边上,一点点磨出来的。今天温度变了,湿度变了,都得调,对吧。
现在那个线还在跑,每个月偶尔还是出点小问题,我每个月过去待一天调调参数,喝杯客户的茶就走。工程就是这样,哪有百分百完美的结果,能满足要求,能赚钱,就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:空心微球:量产里那道卡了我们半年的气孔坎
文章链接:https://m.yqhljx.com/list_11/4045.html
