上个月帮朋友的工厂调微流控芯片良率,踩了个三年前踩过的坑。
做PDMS模塑微流控的,十有八九都栽过脱模的坑,只是大部分人没往材料迁移上想。
车间里的反常良率波动
朋友的线,做细胞捕获的微流控芯片,通道宽18微米,深10微米,之前良率稳定在85%左右,换了一批脱模剂之后,直接掉到40%。
全是键合后加压漏液。
一开始查什么?硅模具的刻蚀粗糙度,新换的刻蚀批次,以为侧壁粗糙了,键合不牢。测了AFM,粗糙度和之前差不到0.2纳米,不对。又查氧等离子体的参数,功率,处理时间,腔室真空度,全对得上。
拿漏液的芯片劈开来,做银染色看键合面,能看到一层淡淡的不均匀疏水层。
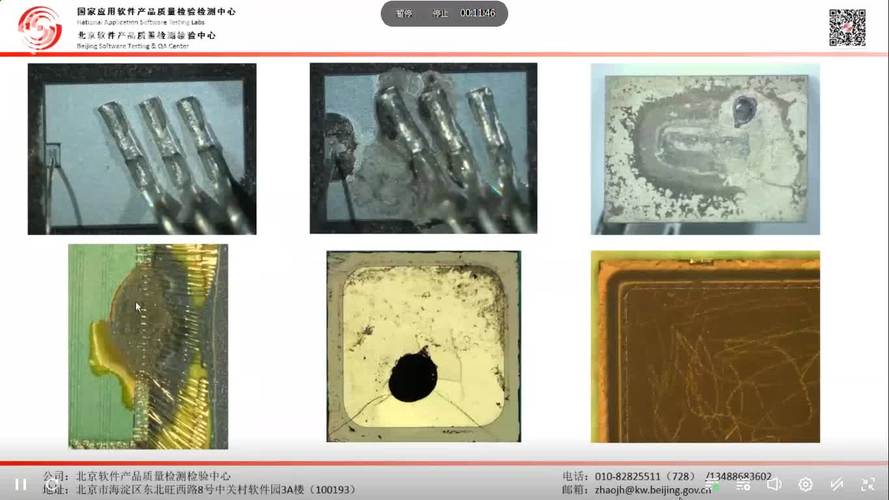
不是模具的锅,是脱模助剂的迁移
问题出在脱模剂。
新换的脱模剂比之前便宜三分之一,有效成分是小分子硅氧烷,脱模效果是真的好,一揭就下来。但是忘了一件事:PDMS本身是多孔的,交联之后还有纳米级孔隙给小分子扩散。脱模的时候,脱模剂涂在硅模具表面,PDMS预聚体浇上去,固化过程中,小分子脱模剂就慢慢往PDMS表层挪,刚好就在未来要键合的那个面上。
我们测过,示例数据,脱模后直接等离子体处理,键合面的水接触角比正常高22度,放两个小时再测,直接回到70度以上——正常纯PDMS处理完是10度以下,放24小时才会升到四十多。疏水恢复太快,等离子体接的羟基全被小分子浮层盖了,键合强度当然不够,一加压就开。
说实话,这事说破了不值钱,没碰到的人就是想破头也找不到原因。我三年前第一次碰到的时候,对着良率报表愣了一周,都没敢想是一块钱一瓶的脱模剂的问题。
不过话说回来,谁会在意脱模剂呢?大家都在聊液滴操控,单细胞捕获,谁关心这种工艺边角料?
工艺调整的可行路径和边界
前前后后试了四五种改法,各有各的适用范围,没有万能解。
第一种,换大分子脱模剂。说白了就是把脱模剂的分子量做上去,让它挪不动。试过分子量一万以上的聚二甲基硅氧烷醇,确实迁移少了,但是脱模效果差,揭的时候很容易拉断细通道,良率反而更低,只适合通道宽在一百微米以上的芯片,细通道不行。
第二种,预脱模退火。就是PDMS固化之后,先在80度真空烤箱放12小时,把小分子烘出来再脱模。对,有效,但是多了一道工序,产能掉了三分之一,批量做成本扛不住,实验室做小样品没问题。
第三种,就是我们现在批量用的双层PDMS结构法。很简单,先浇一层500微米厚的高交联度硬PDMS在模具上,预固化半小时,再浇普通软PDMS做基底。脱模剂接触的是硬PDMS层,交联密度高,孔隙小,小分子很难穿过去到键合面。我们这边测下来,键合良率回到82%以上,成本只涨了不到5%,缺点也很明显,就是通道深度偏差会大两个微米左右,对深度要求在一微米以内的,不能用。
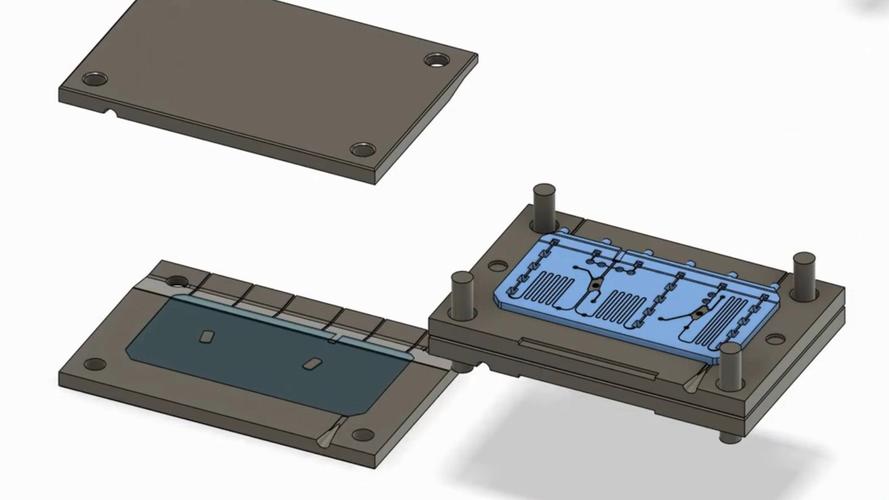
还有人干脆换材料,用COP或者PC注塑做微流控,不用PDMS,当然没这个问题,但是模具一套几十万,没量产规模根本烧不起,小实验室玩不起。
之前碰到做微流控创业的,融资了大几百万,上来就说要做百万级出货,结果连脱模这个坎都没过,改了大半年,错过了窗口期,真的可惜。
这么多年看下来,微流控实验室成果一大堆,真正转成稳定产品的没几个,大部分不是设计错了,都是这种不起眼的材料工艺细节卡了脖子。没人写这个,因为发论文不需要讲脱模剂迁移,做项目验收也不会提这个。但是真到做产品,这就是死活跨不过去的沟。
我们现在做新的芯片,第一步先测脱模后的表面接触角,不敢省这一步。谁知道哪批原料又换了助剂呢?对吧。
