2026-10-10 04:20:53 分类:材料工艺
去年给某新势力做6系铝合金防撞梁挤压件,开模第三批就炸锅。12件零件,7件沿加强筋裂到根部,探伤打出来全是沿晶分布的热裂纹。供应商拍胸脯说原材料杂质超标,换了三批进口铝锭,该裂还是裂。
别甩锅杂质,热裂纹是缩出来的原生毛病
说白了,现在外行一提到热裂纹,第一反应就是材料不干净,硫磷超标,氢含量太高。全是扯。
热裂纹的本质说穿了,就是金属冷却到固液共存区的时候,晶粒已经长好,晶界还留着一层低熔点的液态薄膜,这时候整个工件开始整体收缩,拉应力顺着晶界走,液态薄膜根本扛不住,硬生生扯断,就成了热裂纹。
实测我们去年做的应力标定,6系铝合金壁厚12mm,冷却到580℃的时候,线收缩率能到1.2%,产生的拉应力能到120MPa以上。那时候半凝固晶界的强度才多少?不到80MPa。这不裂才怪。
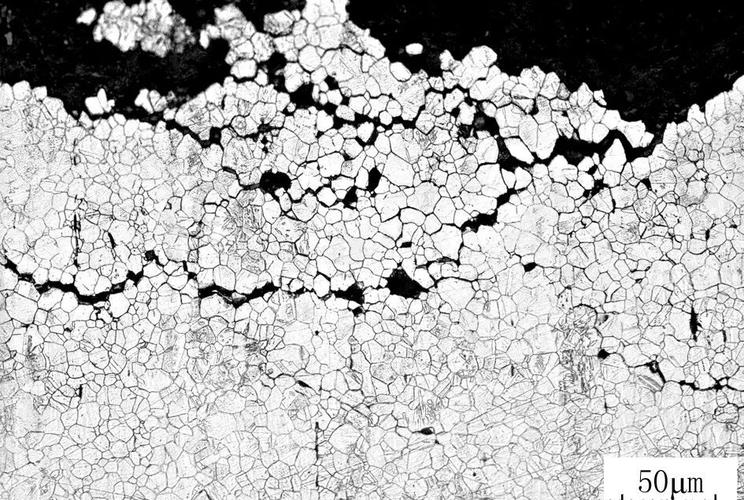 铝合金热裂纹沿晶断口扫描电镜图
之前有个高校的研究员过来指导,说我们冷却速度太快,让我们把出口水温从25℃升到45℃,降了冷速,热裂率确实降了一点,但是晶粒粗了一圈,成品屈服强度直接掉了15MPa,达不到客户的设计要求,白折腾半个月。
所有现有方案都是拆东墙补西墙
我干这行15年,见过的热裂纹解决方案没有一百也有八十,没有一个是完美的。全是妥协。
最常用的加钛硼细化晶粒,晶粒变细,晶界变多,应力能分散开对吧?实测加0.05%钛之后,热裂率从60%降到25%,但是成品延伸率掉了3个百分点,低温冲击韧性直接涨了一倍脆性,去年给北方重工做的矿山构件,冬天露天试机,直接断了,赔了几十万,坑不坑?
还有焊前预热,调整焊接顺序,把应力匀开,确实能降热裂风险,但是预热到150℃,每批件得多两个小时,批量生产一小时少出8件,成本直接涨12%,中小厂根本扛不住这个损耗。
现在吹得神乎其神的超声振动除热裂纹,我实验室自己搭台子做过,功率开到2000W,频率20kHz,热裂率确实能降到5%以下,但是那个超声头,连续开4小时就开裂报废,一个头两千多块,哪个量产线用得起?全是实验室骗经费的把戏。
说实话,最后那个防撞梁的问题,我们怎么解决的?把加强筋的根部圆角从R3改成R8,应力集中降了,热裂率就够验收标准了,但是防撞梁的截面惯性矩降了,最后碰撞测试得分掉了0.5分,客户捏着鼻子认了。这不就是拆东墙补西墙?
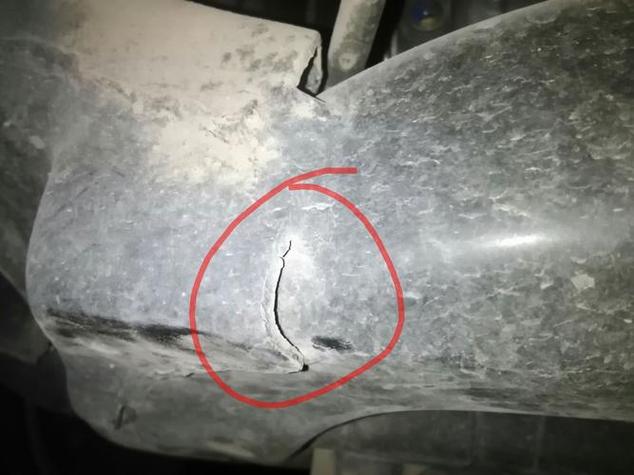 汽车铝合金防撞梁热裂纹宏观开裂实物图
产业化绕不开的硬伤,没人敢公开说
 产业化绕不开的硬伤,没人敢公开说
现在所有教材论文都在说,热裂纹可以通过工艺调整彻底消除。我就问一句,有哪个量产线敢拍胸脯说,我的产品100%没有微热裂纹?
说白了,现在行业默认的规则就是,只要裂纹长度小于0.5mm,涡流探伤探不出来,就算合格。这不就是自欺欺人吗?这些微裂纹放到服役环境里,应力腐蚀一开,不出三年就会扩展成大裂,多少安全事故就是这么来的。
不过话说回来,也不是没人想啃这块硬骨头,现在有研究做晶界偏聚控制,把低熔点共晶物赶到晶内去,从根上消除液态薄膜,这个思路对,但是要求硫含量控制在0.005%以下,成本是普通民用材料的三倍,也就航天军工用得起,民用车、工程机械这些行业,根本不可能用这个成本去做。
还有个更大的盲区,现在所有热裂纹预测模型,都是拿实验室100mm见方的小试样做出来的,准确率能到90%,换到10吨以上的大铸件,壁厚变化超过50mm,预测准确率直接掉到30%。为什么?大构件的温度场、局部应力梯度根本没法准确模拟,转角、厚壁薄壁交接的地方,局部收缩量谁也算不准,说白了现在调工艺还是靠老师傅的手感,新人根本学不来。都工业4.0了,热裂纹这块还得靠老师傅蹲在炉边凭经验调参数,讽刺不?
到现在没人敢捅破这层窗户纸:热裂纹就是金属凝固过程的原生矛盾,只要你还是用熔融成型,不管是铸造、焊接还是挤压,这个矛盾就躲不开。所有号称彻底解决热裂纹的新技术,全是骗融资的噱头,听听就行,别当真。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:热裂纹:你永远绕不开的凝固原生陷阱
文章链接:https://m.yqhljx.com/list_11/4114.html
