焊完探伤全合格,放三天出问题
去年接了一批厚板结构件的焊接订单,探伤打完卡,所有焊缝全合格,打包装车发客户。三天后客户打电话过来,声音都抖了——开箱拆包,八件产品有三件焊缝边上出了裂纹。
全废了。
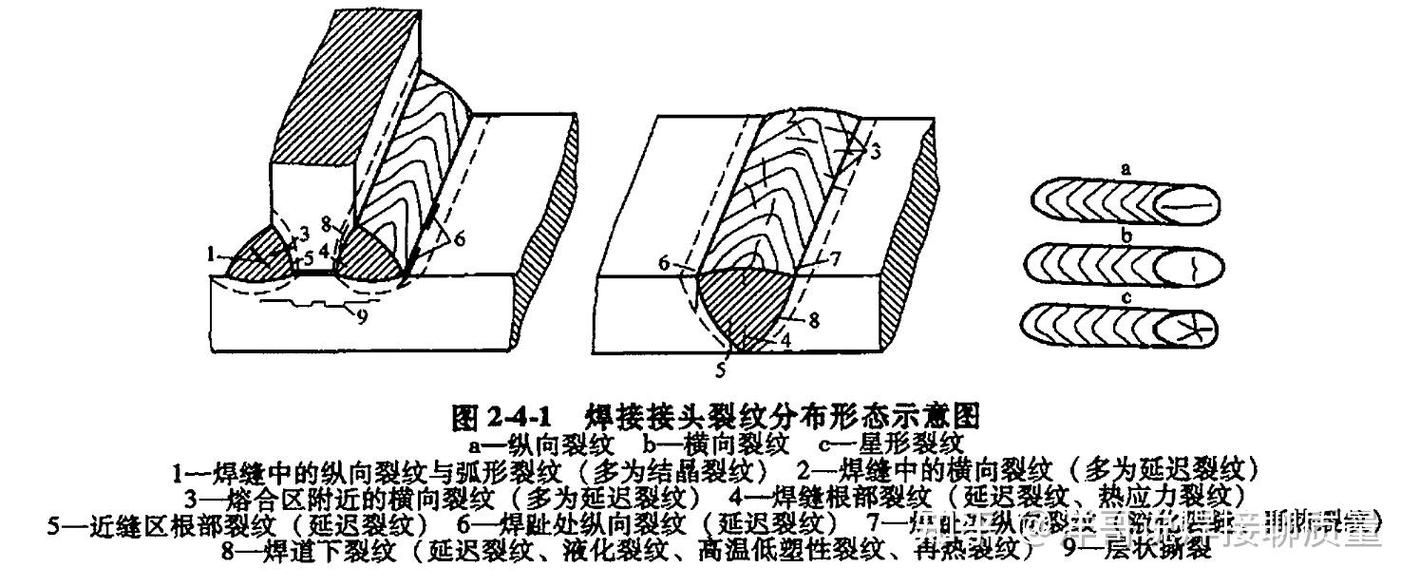
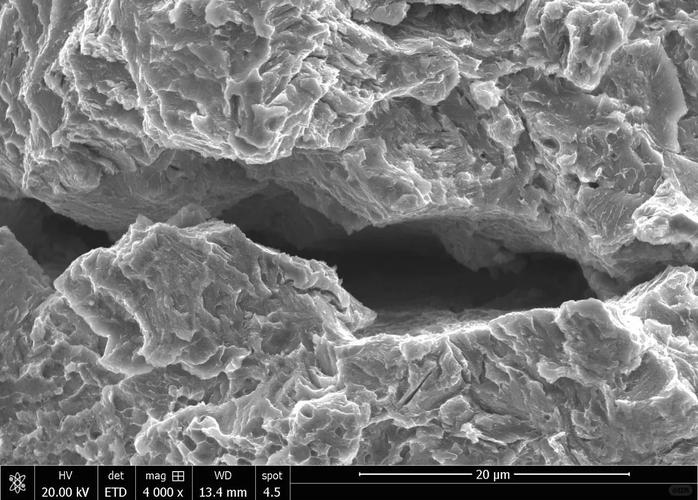
拉回来做失效分析,掰开断口一眼就能认:断口平整发亮,没有高温氧化的深色痕迹,裂纹从焊缝根部往外扩,走的都是晶界。这就是冷裂纹,专门挑你放松警惕的时候出来搞事。
热裂纹是焊完冷却的时候就裂,探伤一扫就能看见。冷裂纹不一样。它能藏,焊完几个小时甚至三四天,攒够了应力和氢才裂开。真的防不胜防。
冷裂纹的三个核心触发条件
说穿了,冷裂纹出问题,就是三个条件凑齐了,缺一个都炸不起来。
第一个是淬硬脆化组织。不是硬度高就会裂,是焊接的时候,熔池冷却太快,奥氏体转成了硬脆的马氏体,本身晶界就弱,稍微一撑就开。尤其是含碳量高的碳钢、高强钢,淬硬倾向天生就大,冷裂纹找上门的概率翻着倍涨。
第二个是扩散氢聚集。焊材吸潮、空气湿度大,焊接过程里氢会融进焊缝金属里。温度高的时候氢活动性好,到处跑,冷却下来之后,氢跑不出去,就往晶界的缝隙里钻,一点点攒起来,内部压力越来越大,硬生生把晶界撑开。
第三个是拘束内应力。厚板、刚性结构,焊完收缩的时候拉不动,内应力全堆在焊缝区域,本来晶界已经被氢泡软了,再加上应力一拉,不开裂才怪。
三个条件必须同时满足才会出问题。破掉任意一个,就能把冷裂纹堵回去。说起来简单,现场做起来全是坑。
现场改工艺,踩过的坑比经验多
出了那次事之后,我们重新调工艺,一开始想当然,觉得就是焊条没烘干。把原来的150℃烘干,改成350℃烘两个小时,烘完立刻放保温桶,以为万事大吉。结果试焊了两块,还是出了裂纹。
后来才反应过来。那时候是梅雨季,车间空气湿度八十多,烘好的焊条拿出来,露在外面十来分钟,就又吸够了能出问题的潮。你总不能焊一根拿一根,还带着保温桶去焊枪边上吧?
实话讲,那天蹲在车间角落抽烟,越想越烦,原来书本上的东西到现场全变样。
后来改了两步,问题解决了九成。
第一步是焊前预热,不是整板烤透,就是焊缝两侧各100毫米的范围,预热到估算150℃左右。温度不能太高,我们试过预热到200℃,厚板变形直接超了公差,又是一堆废品。边界卡得很死,差个几十度结果完全不一样。
第二步就是焊后后热消氢,焊完立刻用保温棉盖住焊缝,保持150℃左右两个小时,让熔进去的氢慢慢往外跑,别攒在晶界那里。说真的,这个步骤比焊前预热还管用。同样的两块试板,一块做后热,一块不做,放了半个月,不做的裂了,做的完好无损。
不过话说回来,就算你所有步骤都做对,有些超厚板的高强钢焊接,还是偶尔会出冷裂纹。我们现在也没找到百分之百能防住的法子,只能改了检验流程,产品做完放满一周再探伤,多等几天,少亏几十万。
干材料工艺这行,哪有什么百分之百的标准答案。你摸清楚它的脾气,给足它该有的条件,它就少给你找麻烦。冷裂纹就是这样,你不把它当回事,它就能把你半年的利润坑没。你上心了,多一步后热多等几天,它也就藏不起来了。
