车间语境里的近净成形
别翻教科书的定义了。我讲直白点:就是你做出来的零件,做完基本就是成品,最多磨两刀抛个光,不用大批量切掉材料。 不像传统加工,一块实心钛锭进去,挖完槽铣完面,最后剩下来不到十分之一的料,剩下全变成铁屑卖废品。
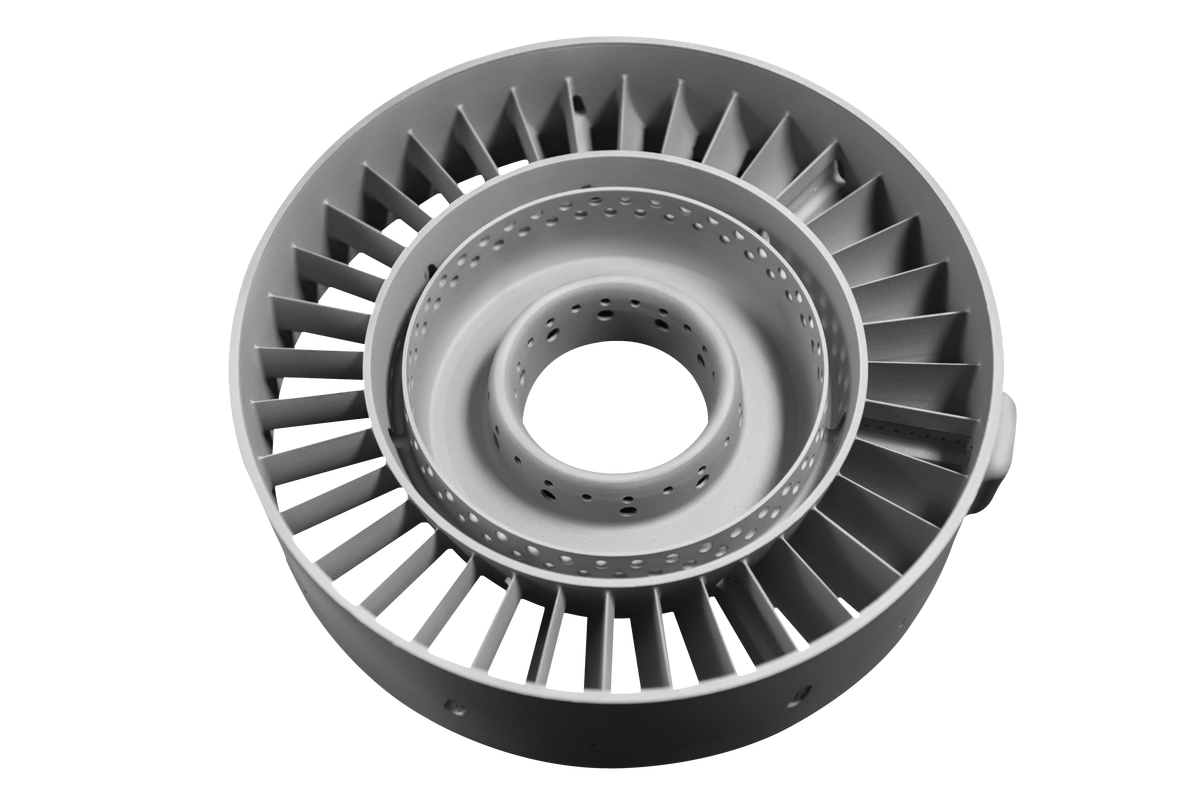
很多人觉得这技术新,其实早几十年就有,只是最近高端制造对材料利用率要求越来越高,才又被拎出来说事儿。说实话,我见过把近净做成净成形的——就是做完真的一点余量都不用留,直接装机能用,那都是千锤百炼调出来的参数,换个批次都可能出问题。 近净成形的核心从来不是“成形”,是“控形”。你能把尺寸公差控制在客户要求的范围内,才叫合格,不然吹得再花也没用。
试错踩出来的工艺边界
前年我跟进一个薄壁流道件的项目,一开始选的金属注射近净成形。大家都开心,材料利用率能从原来的12%提到75%,省下来的钛合金钱够开三套模。 结果第一炉烧出来,全部报废。 为什么?我们按经验给的收缩率,谁知道这批粉末的粒径比上次小了五个微米,烧结温度没变,收缩率多了0.8个百分点。整个件歪了,流道偏位,根本救不回来。 我那半个月天天蹲烧结炉旁边测温度,每烧一炉测一次收缩率,最后把模腔尺寸改了0.6毫米才搞定。 对吧?你看,很多人说近净省工序,其实前置工序的精度要求比传统加工高太多了。粉末粒径、烧结温度、模腔的脱模斜度、甚至冷却的时候怎么摆,每一步错一点,最后成品就偏出去了。
这个工艺的边界其实很清楚: 适合批量大,形状复杂,材料贵的零件。 要是你一年只做十几件,再复杂也别碰近净,开模的钱够你找个高级技工手铣出来了。要是精度要求到微米级,比如芯片的定位夹具,那也别碰,不如磨床磨出来靠谱。
降本的假象和真相
不少卖设备的,一上来就说近净能降本,别信。 降本是有前提的。我给你算笔估算的账:开一套金属注射成形的模,大概十几万,要是你每个零件卖下来省一千块材料钱,那你得做一百多件才能把开模钱赚回来,要是做不到一百件,亏。 但贵重金属是例外。比如钛合金、高温合金,原来做结构件材料利用率才个位数,一吨钛锭八十万,九十吨变成废料,那省下来的钱,开十套模都够了。这时候降本是真的。 还有些零件,传统工艺根本做不出来,比如内部带交叉冷却流道的模具芯,传统铣削做不了,线切割也进不去,只能用电火花一点点打,工期两个月,近净一次成形出来,一周搞定,这时候省的工期钱,比什么都值钱。 不过话说回来,现在很多项目为了凑概念,明明普通工艺能做,非要上近净,最后钱花了,工期拖了,挨骂的还是我们工艺员。 我现在选工艺,从来先不问这个技术潮不潮。先问三个问题:批量多少?材料多少钱?精度要到多少?对上了,再谈用不用。 近净成形不是什么银弹,就是一个好用的工具而已。工具哪有万能的,放对地方才有用。
