2026-10-10 16:56:53 分类:材料工艺
去年中山一家做汽车铝合金副车架的厂,老板砸了1200万上短流程线,说砍掉T6热处理工序,成本直接降30%,结果批量供货三个月,断了17根,直接赔给主机厂两百七十多万,线也停了,现在还在打官司。
别被“省工序降成本”忽悠,短流程不是砍工序这么简单
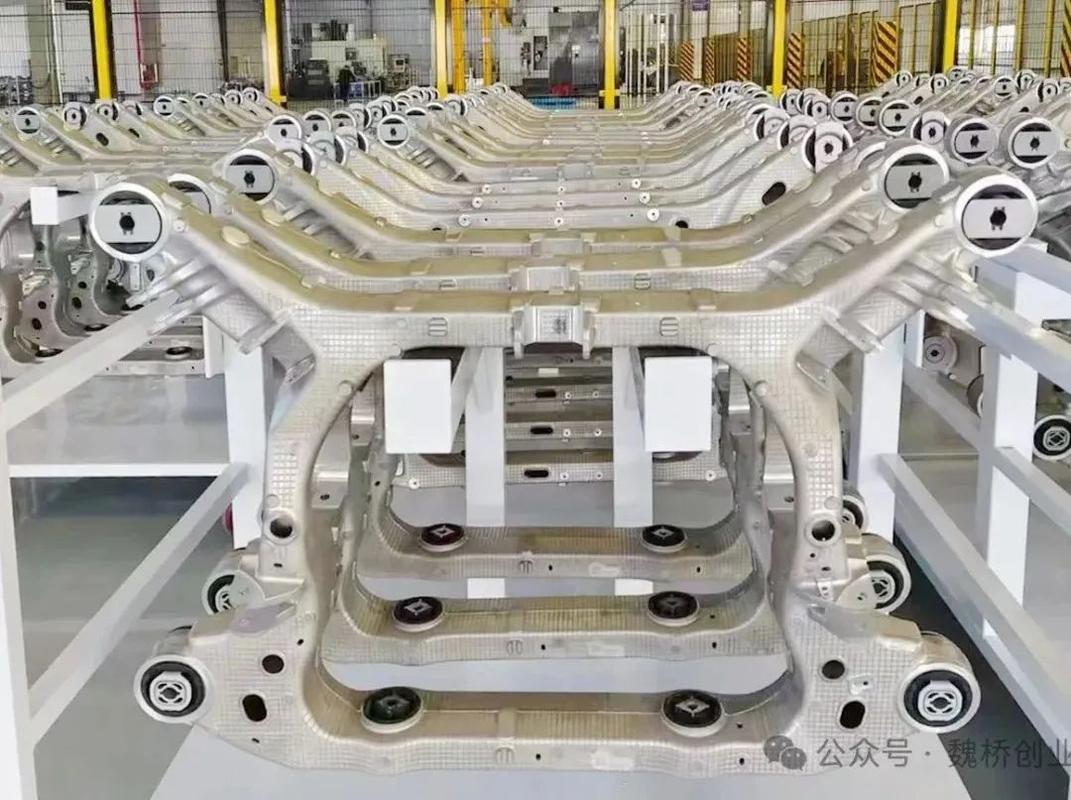 传统铝合金副车架长流程加工现场实拍
说白了,短流程就是把原来多步分离的加工、处理工序合并,或者直接跳过中间的定型、匀质步骤。我做了15年材料工艺,见过太多老板一听到“降本”“高效”就眼睛发红,拍板上马,最后栽在批量稳定性上。
东莞那家做新能源铜排的,前年上的短流程,把热轧后的低温退火工序直接砍了,算算账,每吨省120块加工费,一年出一万吨就是一百二十万,香不香?
小试做了半吨,各项指标全过。批量出了120吨送到下游,折弯的时候开裂了19件,报废率刚好超过15%的放行阈值,整批全退。算上原料成本、返工运费,最后每吨倒亏800多。换你你哭不哭?
很多人说那是他们没做好工艺调试,不是短流程的问题。说实话,工艺调试你能调设备参数,你能调原料的天生波动吗?工业生产哪有实验室那条件。
实验室数据美如画,量产全是隐形死角
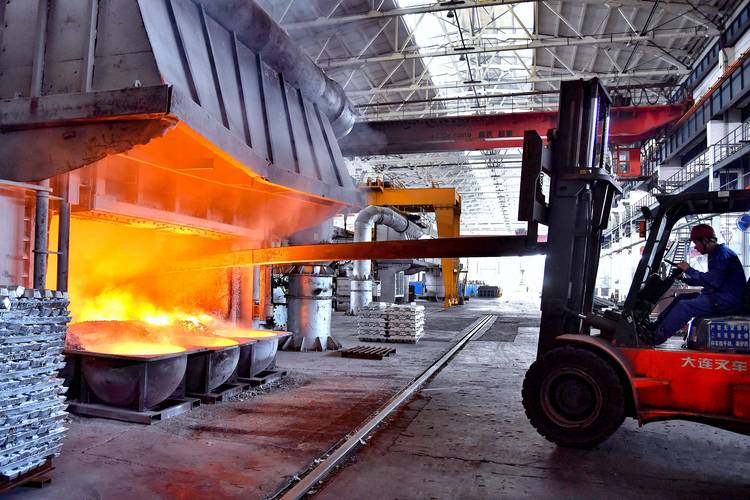 短流程再生铝批量熔化车间实拍
实测发现,现在发论文、卖设备的短流程数据,全是精选原料控出来的。做铝合金短流程,原料用99.99%的精铝锭,炉温控到±1℃,环境湿度锁在30%以下,出来的性能当然能打。
到了工厂呢?
再生铝原料杂质含量波动一两个点是常态,开炉24小时炉壁结的厚料,掉一块进去就是局部成分偏析,炉温随负载波动三五度,你找谁说理去?
原来长流程中间留着退火、匀质化工序,说白了就是给前面的偏差打补丁。哪怕前面歪一点,中间给你拉回来,最后成品公差就能控住。短流程倒好,直接把补丁给撕了,前面差0.1个百分点的含碳量,最后成品强度差能翻十倍,你敢给下游供货?
前年我去看一家短流程做螺纹钢的厂,屈服强度最高560MPa,最低440MPa,差了120MPa。长流程同原料做出来,最多差30MPa。给房建商用,谁敢拍板签字?出了事故谁担责?
天生带的硬伤,不是技术迭代能磨平的
 天生带的硬伤,不是技术迭代能磨平的
现在很多专家说,等传感器精度上去了,AI控温更准了,短流程就能取代长流程。扯。
短流程核心逻辑就是把多个不同的物理化学反应,塞到同一个工序单元里做,天生就要抢温度、抢时间、抢空间,这里面就是有绕不开的理论盲区。
就说现在最火的短流程再生铝,原来长流程是废铝熔融-除渣-除气-精炼-转炉铸锭,五道工序,杂质一步步清干净。短流程直接一步熔融除气成坯,省了两次转炉,能耗降40%,听着简直是突破性方向对吧?
实测下来,废铝里带的易拉罐涂层、油漆碎屑、含铁铆钉,一步法根本排不干净,成品延伸率就是比长流程低2-3个百分点。别小看这两三个点,做汽车结构件要求延伸率12%以上,短流程做出来平均就是10%,偶尔能到11,就是过不去标准。
你说用高纯度原生铝做原料不就行了?那短流程本来就是冲着实废再生降成本去的,原生铝价格比再生铝贵三千多一吨,你省的那点加工费能耗,连原料差价的零头都不够,折腾这一趟图什么?
还有短流程纺纱,把原来清花、梳棉、并条三道并成一步,速度提了一倍,占地省了一半,棉结就是比长流程多15%,做100支以上的高支棉布,就是过不去,卖不上价。
说白了,短流程能活的地方,全是那些对性能公差要求宽、能接受一定报废率的低端产品。你要做高端,要稳定,那该走的流程,一步都省不了。
现在圈内吹短流程吹得太凶,卖设备的拿这个当噱头卖高价,搞研究的拿实验室数据骗项目经费,就是没人敢把真话摆到台面上。我干了十五年,见了太多老板把半辈子身家砸进去,最后落得线停厂荒,说出来,就是给想上短流程的朋友提个醒。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:短流程工艺:被吹上天的成本神话,藏着没人敢说的产业化硬伤
文章链接:https://m.yqhljx.com/list_11/4142.html
