上个月在重庆的一条铝挤压产线蹲了一周,刚开机就栽了跟头。
废了。头五支料,全是横向裂纹。
之前连续三个月跑同一条工艺路线,坯料批次、模具模孔、挤压速度、筒温设定都没动过,换了一批新到货的铸锭,开机就出问题,车间主任拍着工艺卡说不可能,我蹲在出料口摸了摸刚挤出来的料,指甲一刮就掉渣,根本没法用。
刚换的坯料,为什么挤出来全是裂纹?
一开始以为是模具的问题,换了三套刚修的模,还是一样。拿坯料试样去做光谱,成分和之前的批次差不了多少。测加热炉出口的坯料温度,和工艺卡写的一模一样。
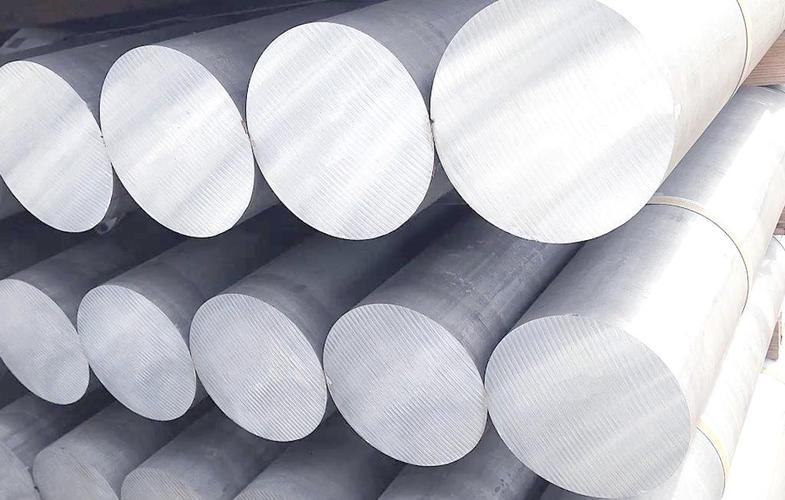
后来找了做铸锭的厂家要了均匀化退火的记录,才发现他们这次为了赶工期,把原定的退火时间砍了三分之一。估算下来,晶界上的第二相粒子至少有三分之一没完全溶解,挤压的时候变形抗力不均匀,裂纹就是这么来的。
说实话,很多人觉得铸锭的成分对就行,根本不关心均匀化的时间——毕竟光谱报告不会写退火时间,只有厂家自己知道。
被轻视的“死区温度”,不是测出来的数就行
解决了铸锭的问题,裂纹还是偶尔冒出来。我蹲在挤压筒旁边盯了两天,才发现大家测温度,全是打挤压筒的外壁,从来没人碰过模子和筒壁衔接的那个角落——也就是挤压行业里说的“死区”。
那地方永远残留着挤完的金属,不参与变形,温度比筒壁低得多。我拿红外测温枪打了一下,当时就愣了:估算下来,死区的实际温度比设定的筒温低了快70度。坯料刚接触模子的地方温度骤降,变形抗力直接涨了一倍多,不裂才怪。
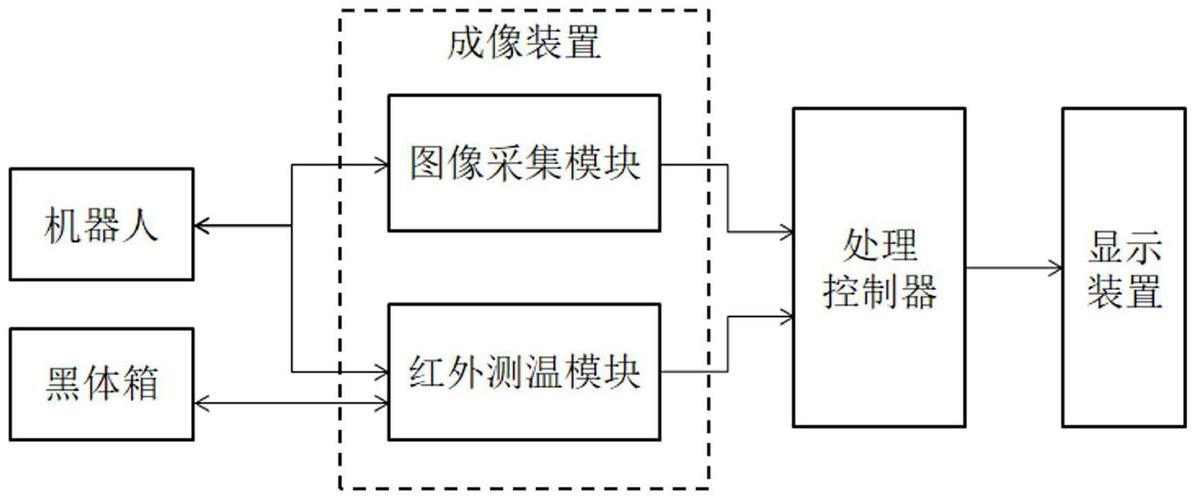
后来我们给死区加了个小的辅助加热棒,温度偏差降到20度以内,裂纹的概率直接降了八成。很多产线嫌麻烦,从来不会测这个位置——毕竟工艺卡上从来不会写死区温度这个参数。
留多少压余,才不是“浪费”?

裂纹的问题刚搞定,又出了分层。剖开最后挤出来的几支料,截面能看到细碎的氧化皮。车间主任说,之前为了提成品率,把原来的压余厚度砍了快一半,说“反正最后一点料都是要切的,少留一点多赚一点”。
我当时差点把测温枪摔了。压余的作用根本不是“多余的料”,是用来挡住挤压筒里残留的氧化皮、冷金属,不让它们进到型材里面的。压余太薄,这些脏东西就会跟着变形的金属一起挤到型材里,剖开就是分层,做阳极氧化之后全是黑点。
后来把压余调回原来的厚度,分层的问题直接消失。不过也不是所有情况都要按这个数来——挤纯铝的软料,压余留薄点也没事;但要是挤要做表面处理的建筑型材,压余太薄肯定出问题。
之前有一次我没盯紧,车间偷偷把压余又改薄了,结果发出去的货,客户做阳极氧化之后,表面全是黑点,回来返工的成本,比一年省的压余钱还多。
后来我们给死区加了加热棒,铸锭的均匀化时间也要求厂家必须附检测报告,压余的厚度也定死了——但偶尔还是会有一两支料出小裂纹,至今没找到完全的原因。可能是铸锭的批次还是有波动?也可能是挤压速度的瞬间波动?反正工艺这东西,从来没有一劳永逸的参数,对吧?
