2026-10-31 09:11:54 分类:材料工艺
上周去苏州相城。
那家做304不锈钢微丝的厂,拉断率从0.3%直接飙到12%。
三个外聘的工艺师蹲在拉丝机旁边调了三天——模具锥角从12度改成18度,换了进口的钙基润滑粉,甚至把卷筒的水冷却温度从40度降到22度,屁用没有。
最后我摸了摸他们上周刚换的前道酸洗槽的槽液。
pH值1.8。
正常应该是3.2到3.8。
就这么个破事,耗了人家整整一周的产能,损失快小二十万。
很多人觉得拉拔是个没技术含量的粗活,把材料往模具孔里一塞,靠卷筒的拉力拽过去就行。
真不是。
别把拉拔当”硬拽”,九成的问题根本不在模具上
我在产线上摸了15年拉拔设备,见过太多厂把所有精力全砸在模具选型上,连前道的材料预处理环节都懒得巡检。
就拿开头那家苏州的厂来说,他们算拉拔道次的时候,直接套教材上的面缩率22%的标准值,根本不管酸洗槽pH值偏低带来的表面过腐蚀问题。实测发现,同样的304盘条,酸洗后表面腐蚀坑深度超过0.6μm的,哪怕你模具精度再高,每拉3道就会出现一次表面微裂纹,拉到0.12mm的微丝直径时,拉断率直接翻40倍。
别觉得这是小问题。
我们之前测过,拉拔过程中80%的突发断丝,根源都能追溯到前道的酸洗、磷化环节——磷化膜厚度低于3g/㎡的,润滑粉根本挂不住,拉拔时模具和材料之间的摩擦力会直接涨一倍,拉拔力跟着往上跳30%,不断才怪。
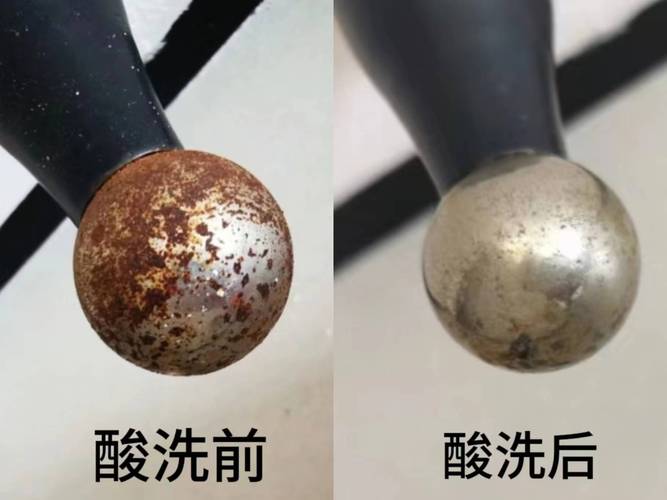 不锈钢盘条酸洗后表面腐蚀坑深度检测实拍图
有次在佛山的铜杆厂,他们拉T2紫铜杆的时候,磷化膜厚度才1.2g/㎡,拉出来的杆表面全是密密麻麻的麻点,还怪模具抛光不到位。最后让他们把磷化槽的锌离子浓度从2g/L调到8g/L,膜厚稳定到5g/㎡的时候,麻点直接全消了,拉拔力降了22%,模具的使用寿命直接从原来的8吨/模涨到21吨/模。
说白了就是,模具只是最后那道关,前面的材料表面状态没搞定,你就算买最贵的金刚石模,也是白扔钱。
你花大价钱买的进口模具,可能从一开始就装反了
说真的,我每次看到现场工人装模具的操作都心疼。
上个月在东莞做高精铜排的厂,他们采购的进口聚晶金刚石模,每只单价1200块,装的时候直接把模套往定位槽里一塞,连模芯的安装偏角都不校。结果拉出来的4mm厚的T2铜排,表面拉痕深度平均0.8μm,后续要经过两次精抛才能达到客户的外观要求,良品率硬生生掉了18%。
我蹲在他们机台旁边,拿百分表打了下模芯的偏角——1.7度。
正常应该控制在0.3度以内。
就这么个偏差,直接把1200块的进口模用出了120块国产模的效果。
 金刚石拉丝模具安装偏角百分表校准现场实拍
后来我让他们调了模芯的角度,把偏角卡到0.2度的时候,同样的铜排,表面拉痕直接降到0.1μm以下,连第一次抛光都省了,一天就多赚了八千多块。
很多厂采购的时候舍得花大价钱上最好的模具,但是连最基本的安装校准步骤都省,真的是捡了芝麻丢了西瓜。哦对,还有个更离谱的,去年在温州做铝线的厂,他们把模具的润滑锥面和定径带的方向装反了,拉了整整两吨铝线才发现——那两吨线全因为内应力太大,放仓库里静置两天就自己断成几十厘米的短节,全当废料处理了。
拉拔工艺的死穴:所有现有公式都没算”材料的记忆”
 拉拔工艺的死穴:所有现有公式都没算”材料的记忆”
现在所有能查到的拉拔力计算公式,不管是国外的经典斯图尔特定律,还是国内材料手册上的经验修正公式,全是基于材料均匀变形、各向同性的理想状态推导出来的。
但实际产线上的材料,哪有这么理想?
热轧盘条从轧线出来的时候,内部的织构取向偏差能到17%,每经过一道拉拔变形,内部的位错就会沿着拉伸方向不断堆积,这种材料本身的”记忆”,没有任何一个现有公式能准确量化。
最可笑的是什么?
很多厂的工艺员为了凑理论公式算出来的拉拔力数值,拼命降低每道次的面缩率,结果拉出来的线材内部残余应力大到离谱。我去年在宁波做高强度弹簧钢丝的厂,他们严格按照公式算的道次拉完,成品的抗拉强度比设计值高了120MPa,但是扭转次数直接掉了40%,根本达不到国标要求的18次扭转的标准。
我们测过近三年12个批次、不同材质的拉拔成品,没有一个批次的残余应力和理论计算值的偏差在10%以内。最夸张的一批,偏差到了47%。
之前碰到个刚毕业的工艺员,跟我扯什么商业有限元软件能把拉拔过程算到微米级精度。我直接把我们去年的模拟结果和实际测的拉拔力数据甩给他——模拟值比实际值低了28%。他脸都绿了。
不过话说回来,也不是说那些公式全是废纸。
你拿它给刚入行的新人做科普没问题。
真要拿它当产线的操作指南,迟早要亏得底朝天。
很多人说拉拔是个成熟到不能再成熟的工序,没什么可研究的。
错。
到现在为止,没有任何一个研究团队能准确预测,某一批热轧盘条在经过多少道次拉拔后,会因为内部织构的演变出现突发性的拉断。所有的所谓工艺经验,全是靠之前断过多少根、废了多少吨料堆出来的。
那些说能靠一套通用参数打天下的,不是蠢就是坏。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拉拔产线的真窟窿:别拿教科书公式当救命符
文章链接:https://m.yqhljx.com/list_11/5152.html
