最后查出来的原因说出来都可笑:轧机的AGC系统显示全程厚度控制精度在±4μm,符合厂家宣传的最高等级精度,但是轧辊因为连续跑了12个小时没换,热凸度飘了17μm,带钢中间的实际厚度比边部厚了0.012mm,冲的时候应力一释放,直接翘到超差。
轧机的“微米级宣传”全是营销话术
真不是抬杠。我在轧制现场摸了15年,见过不下20台号称能实现±3μm厚度控制的冷轧机,真到生产线上连续跑8小时以上的,没有一台能稳定达到样本上的数值。

说白了就是,所有写在设备样本上的精度参数,全是在恒温22℃的实验室环境下,用刚磨好的零凸度轧辊、零内应力的理想来料,空载跑出来的极限值。真到你夏天车间36℃的环境里,轧辊刚磨完上机跑了45分钟,辊面温度从20℃升到68℃,热胀冷缩带来的凸度变化就能有12μm,再加上来料带钢本身的板形偏差、开卷时的张力波动,实际的厚度控制精度能比宣传值差4倍。
去年在江苏某新能源材料厂调试,设备销售当着客户的面拍胸脯说他们的AGC能稳定控制±5μm,我们连续测了3个班,同批次10卷带钢的头尾厚度差最大到47μm,当时销售站在旁边,手里的激光测厚仪都快握不住了。
所有脱离现场工况谈的轧制精度,全是耍流氓。没有例外。
板形控制的“隐形坑”根本不在弯辊力上
很多新手工艺员一遇到板形超差,第一反应就是调弯辊力、调轧辊倾斜,调半小时没效果就开始怀疑人生。
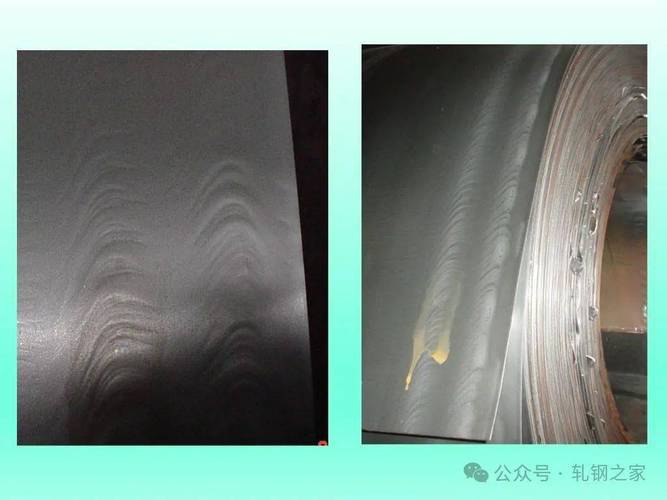
我见太多了。有次在浙江的铜带加工厂,连续3卷0.8mm的黄铜带边部浪形超差,班组的工艺员把弯辊力从120kN一路加到210kN,辊缝倾斜调了三回,折腾了3个小时,浪形一点没消。最后拆下来工作辊量锥度,发现磨床的导轨间隙飘了0.02mm,磨出来的辊身锥度是0.032mm,比工艺要求的0.008mm超了整整4倍。
当时那小伙子蹲在辊道旁边,把安全帽往地上一放,骂了十分钟。合着之前所有的参数调整,全是在瞎忙活——问题根本不在轧机的板形控制系统上,在上游磨辊环节的误差里。
不过话说回来,也不能怪工艺员水平差,现在的轧制控制模型本来就没把上游的误差算进去,换谁来都得踩坑。
绝大多数板形失效的根因,从来都不是轧制过程的参数错了,是磨辊环节的系统误差从来没被纳入闭环控制。现在全行业的板形控制模型,输入的都是弯辊力、轧制力、张力这些轧机侧的参数,没人把磨辊的锥度误差、辊面的粗糙度偏差算进去,你再怎么调参数,相当于闭着眼睛打靶,能中才怪。
说实话,这个问题我在行业会上提过三次,每次台下的设备厂家代表都低头记笔记,转头回去做的样本里,还是只吹自己的板形辊精度有多高,绝口不提磨辊环节的联动误差。
追了十年的“超薄轧制”,卡脖子的根本不是轧机刚度

现在全行业都在卷超薄带材,从6μm的锂电铜箔到0.02mm的不锈钢箔,好像只要把轧机的刚度提上去,就能把厚度做的越来越薄。
真不是。我们测过同一款1850mm六辊轧机,轧6μm铜箔的时候,换不同精度的轧制油滤芯,断带率能差出7倍。用普通5μm精度的滤芯,轧制油里混的细小铝屑粘在辊面上,轧出来的箔材每隔几米就有针孔,跑半小时就得断一次带,断带率能到2.1%;换1μm的高精度过滤芯,把油里的杂质颗粒全滤干净,断带率直接降到0.3%。
对吧?你去看那些上了顶级轧机的厂,只要滤芯换的不勤,照样断带断到怀疑人生。
但是高精度滤芯的更换成本是普通滤芯的8倍,全行业算下来,没几个厂真愿意长期用。更可笑的是,现在所有教材里的超薄轧制力计算公式,都是基于理想润滑、无杂质、辊面零粘损的假设推导的,根本没人把润滑介质的颗粒度、辊面的微观磨损率算进模型里。
我们现在给客户做工艺方案,从来不会上来就吹轧机的刚度有多高,先问三个问题:磨床的在线测量精度是多少?轧制油的过滤精度能稳定在多少?换辊的周期有没有跟辊面的热凸度变化做联动?答不上来的,再贵的轧机,也轧不出稳定的超薄带材。
别跟我扯什么未来的数字孪生、智能轧制。现在连磨辊锥度误差、轧制油颗粒度这些最基础的物理量,都没被真正接入实时的轧制闭环系统,所有吹得天花乱坠的高精度生产,本质上还是靠干了二三十年的老师傅,听着轧机的震动声音、看着带钢的表面颜色调参数。
离真正的可控轧制,差得远呢。
