去年在苏州代工厂蹲产线盯椎间融合器订单的时候,碰到过最离谱的失效:三批钛合金坯料,表面光洁度拉满,钝化工艺参数跟之前过审的批次分毫不差,送出去做细胞毒性测试,活率直接掉到42%。
Ra0.2。
钝化膜厚度12nm。
换谁看都觉得测试机构给错了样。
抛光环节的隐形残留
一开始我们把锅扣在了钝化液供应商头上,换了三个批次的医药级硝酸钝化液,重新做了五组平行样,测出来的细胞活率还是卡在50%上下,离ISO 10993要求的70%合格线差一大截。
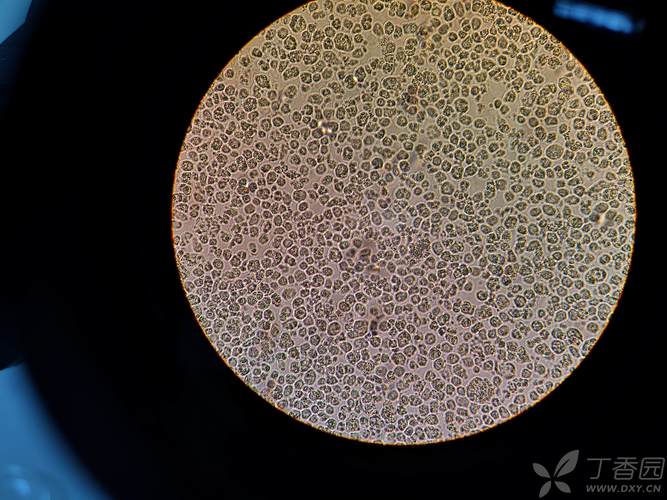
蹲在检测中心的显微镜下翻样块表面的时候,才看到问题——嵌在表面微凹坑内的纳米级抛光残留,是常规水基清洗很难彻底去除的细胞毒性来源。那批件用的是氧化硅含量40%的水基抛光膏,为了赶交期,新换的清洗班组把最后一道超声清洗的水温从48度降到了35度,清洗时间从12分钟压到6分钟,纳米级的氧化硅颗粒直接嵌进了钛表面抛光留下的微米级凹坑,根本没被冲出来。

说实话,当时看到显微镜下密密麻麻的亮白色硅颗粒,后背都凉了。就因为两个为了省时间调的参数,三批总共1200件的坯料,全得重新返洗。
别把溶出合格等同于细胞安全
很多做医械工艺的人有个误区:只要按药典要求把材料的化学溶出量测到限值以下,就不会有细胞毒性问题。
真不是。
之前碰到过一款为了提高表面耐磨性做的硫化钼掺杂钛涂层,化学溶出测试里钼离子浓度只有限值的1/20,看着完全合规,但是把浸提液加到L929细胞里,活率直接掉到38%。后来才搞明白,是浸提液里的硫化钼纳米片会直接贴在细胞膜表面,堵死细胞的物质交换通道——这种影响根本不会体现在离子溶出的测试报告里。
为了救那批快到交期的货,我们当时试过在最后加一道180度高温烘烤,把表面的易挥发残留烤掉。烤完测细胞活率回到了92%,但是拿去做拉伸测试的时候,材料的屈服强度掉了12%。
现在想起来还肉疼。
这就是工艺里的两难:温度再高点,残留烤得更干净,但是钛合金里的α相析出会让材料变脆,根本达不到植入物的力学要求;温度低了,残留去不干净,细胞毒性过不了。没有什么完美的参数,全是在两边的边界里找平衡。
测试条件里的模糊地带
跑检测跑的多了就会发现,细胞毒性的测试报告,从来不是看着“合格”两个字就完事的。
浸提比例的选择,是很多细胞毒性测试里最容易被钻空子的环节。按标准的要求,是1cm²的材料对应1mL的浸提液,但很多工厂为了过测试,会偷偷把浸提液的量加一倍——本来1mL的溶剂泡1cm²的材料,换成2mL的话,残留浓度直接被稀释一半,测出来的活率自然好看。但真到临床场景里,植入体周围的组织液就那么点,根本没有那么多溶剂给你稀释。
举个估算的例子:同一块有抛光残留的钛片,按1cm²/2mL的比例浸提,细胞活率能到94%;要是换成临床实际接触浓度的5cm²/1mL比例,活率直接掉到30%。
这事儿行业里不是什么秘密,但真到赶交期的时候,没人愿意主动把测试条件拉到最严。
还有个没完全摸透的点:同样的清洗参数,同样的材料,有时候测试过,有时候不过。翻了大半年的生产记录才找到关联——当洁净区的换气次数从每小时20次掉到12次的时候,空气中沉降菌带的蛋白残留会附在刚洗完的零件表面。这种残留用化学检测根本测不出来,但是加到细胞培养板里,就会让细胞的贴壁率掉一截。
全是细节。
上周去实验室取新做的样块,看到旁边的技术员刚用酒精擦完无尘台,没等酒精挥发完就把洗好的钛件放了上去。
我当时赶紧喊停。
别笑。
哪有什么一劳永逸的工艺参数,全是一个个踩过的坑堆出来的经验。毕竟细胞毒性这东西,从来不会因为你觉得“参数都对”就放过你的产品。
