课堂上突然卡壳的提问
其实不止他,我带了快十年课程,每一届讲成形工艺,十个学生有八个会觉得缩口是边角工序,用不着花心思琢磨。不就是把开口的空心件口部缩小嘛,算对变形率,开个模具就完了。
我刚入行跟着厂里师傅学艺的时候,也这么想。当年给一个汽配厂做样件,赶交货期,为了省一道工序,把预缩口直接取消,留够余量直接拉,最后整批二十件样件,口部全崩,赔了小半个月工资。心疼了快一个月。
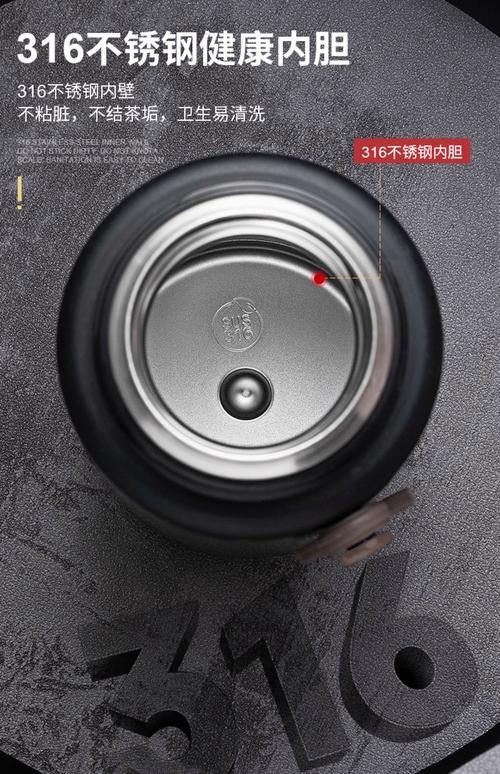
从那时候我才知道,大部分人只看到缩口“缩小口径”的作用,看不到它是给后续工序喂料的关键一步。就说翻边崩料这个事,很多人第一反应是材料不对,或者翻边系数算小了,实际上是口部的料流没控制住。没做预缩的开口,边缘应力分布不均匀,拉翻边的时候,变形区的料往哪走都不受控,可不就裂了嘛。
那些没人写进教材的取舍
说实话,现在的教材讲成形工艺,太喜欢给你定值了。缩口许用变形程度,什么材料对应什么范围,写的明明白白,可真到实际设计,你按那个数套,十有八九要出问题。
就拿这个学生的内胆来说,公式算出来一次缩口就能达到要求的变形量,他就真的只做一次。结果呢?口部壁厚差了快0.2mm,翻边的时候薄的地方直接扯断。缩口的核心不是缩,是控制变形区的料流分布,这句话我在课堂讲了无数次,学生不到实际踩坑,根本记不住。
不过话说回来,也不能全怪学生。教材要讲通用规则,不可能把每一种场景的取舍都写进去。你做汽车排气管缩口,要求的是接口强度,圆度差个0.5mm根本不影响使用,那当然一次成型,省工序省成本。你做保温杯口,要卡密封圈,要和杯盖配合,圆度差0.1mm就漏,壁厚差个零点零几都能摸出来,那你就得拆分工序,预缩-退火-精缩,多走两道,换良率。
那个学生原来的问题,出在留的余量比公式算的多了3mm,怕一次缩不够,结果余量多了,预拉的时候口部直接歪,变形全堆在翻边的位置,可不就裂了。后来改了方案,减了1.8mm的余量,分两次缩,第一次缩到比最终尺寸大1mm,去应力退火之后再精整,保证口部壁厚均匀,应力释放干净。改完再做,十件试样只有一件有轻微起皱,良率直接上去了。
我当时问他,现在知道为什么要留这一道预缩了?他说,原来缩口不是给成品整形的,是给下一道翻边铺路的啊。一句话给我整愣了,比我讲一整节课都通透。
改教案才想通的教学误区
回去之后我就翻原来的教案,发现我之前讲缩口,和大部分老师没区别,先讲定义,再讲变形特点,再讲计算,最后列几个参数,完了。学生背的滚瓜烂熟,考试能拿满分,碰到实际问题还是懵。
为什么?我们把知识点拆得太碎了,缩口就是缩口,翻边就是翻边,拉伸就是拉伸,从来没给学生讲过,工序和工序之间是怎么勾着的。缩口这个东西,本身就很少单独存在,大多是给翻边、旋压、焊接收尾的。你不把它放在整个工艺链里看,永远学不会怎么设计。
学生拿到题目,只会套公式算变形程度,不会想这个缩口是要解决什么问题,后续工序需要什么样的料流状态。这就是我们教学里最大的盲区。
我现在改新课的讲义,把这个案例直接放进去了,不讲计算,先放废件的图,再放改完的合格件,让学生自己猜哪里出了问题。比讲十道计算题有用多了。
机械这行,哪有那么多放之四海而皆准的标准答案?所有的参数,所有的工序,都是跟着你的产品要求走的。要求变了,做法就得变。你要成本,就可以冒险一次成型,你要良率,就得多走几道工序。没人能替你做选择,你得多碰废件,多踩坑,才能摸清楚那个度。
上周把这个案例放进了新课的课堂讨论,等着看今年的学生,能琢磨出什么不一样的东西。
