摘要:很多钣金冲压工程师做工艺设计时,习惯把大部分精力放在拉伸、折弯工序上,对胀形的工艺设计往往一笔带过,最后试模阶段出一堆问题,改模改到崩溃。本文结合十来年一线工艺开发的实际项目,讲透胀形设计的核心要点和踩过的坑,给同行做参考。
什么是真正的胀形?别被教科书定义框死
教科书给的定义很简单:胀形是利用金属塑性变形,使工件局部表面积增大、凸起成型的工艺。说实话,刚入行的时候我也觉得不就是鼓个包吗?能有什么难的?
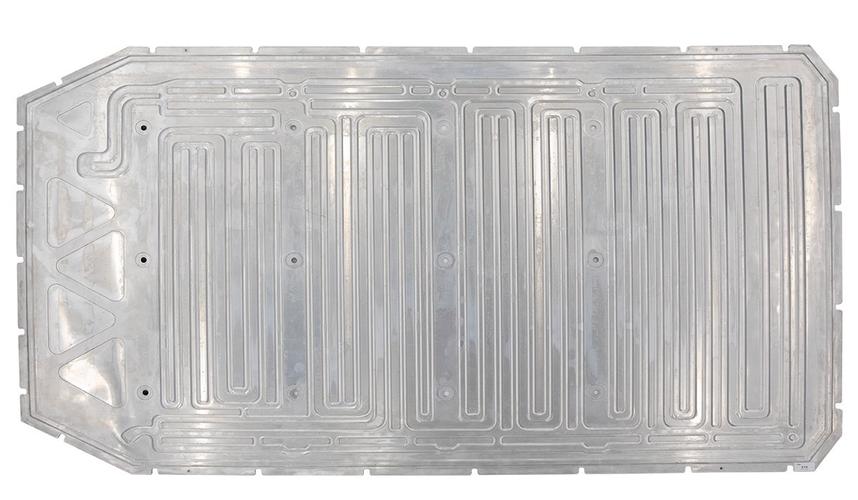
直到第一次做新能源水冷板项目才打脸。我们去年给新能源车企做电池PACK的水冷板,整个芯体的流道就是靠铝板对压胀形出来的,变形区从头到尾都是拉应变,根本没有压缩变形的空间,这才是典型的纯胀形应用。
实际生产里,很少有100%的纯胀形,大多都是拉胀复合工艺。你做汽车覆盖件的门内板凸起,做保温杯的瓶身扩径,本质上都有胀形的成分。
衡量胀形极限的核心参数是极限胀形系数K,公式很简单:K = dmax / d0,dmax是胀形后的最大直径,d0是毛坯初始直径。按照行业通用试验数据,低碳钢的极限胀形系数一般在1.2~1.3之间,对应最大胀形深度一般不超过料厚的2.5倍,这个参数是设计的红线,碰都别碰,碰就裂。
很多新手工艺员上来就超红线做设计,最后试模全裂,还要怪材料不合格。唉,不想说什么。
胀形工艺设计最容易踩的坑
干了这么多年,见过的胀形报废没有一万也有八千,总结下来,大多都是低级错误,根本不是材料的锅。
第一个坑,凹模圆角留太小。胀形全靠材料塑性流动填充模具,你凹模圆角要是小于3倍料厚,材料还没流动就被尖角割断了,不开裂才怪。之前有个智能家居项目,做铝质穹顶按键,料厚1mm,设计图上凹模圆角直接给了R0.5,说要减少后续打磨工序。试模第一模12件全裂,你说气人不?最后改到R3,啥问题都没了,合格率直接干到98%。
第二个坑,不做预变形。厚板胀形,料厚超过4mm的时候,内部应力分布特别不均匀,一次胀形到位,要么局部起皱,要么回弹大到超差。我们的经验是,预胀形留最终变形量的15%~20%,空冷24小时释放应力之后再做精胀,精度能提一个等级。这个是试了五次摸出来的经验,教科书上不会写这么细。
第三个坑,忽略背压的作用。很多设计师做胀形就是单面凸模顶进去,根本不知道背压能抑制起皱、提高表面平整度。尤其是薄壁管胀形、空心件内胀,背压的作用大到超出你想象。
前年做304不锈钢热水器内胆胀形,原来没有背压设计,端口位置起皱严重,报废率18%,每一百个就废十八个,批量生产根本扛不住。后来改模具加了5MPa的背压,报废率直接降到0.3%。这就是细节的威力。
不同材料胀形的选型权衡
不过话说回来,参数对了,材料选错了一样白搭。不同材料的胀形性能差得不是一点半点,别拿着低碳钢的经验套所有材料。
就说铝合金,6系的胀形性能天生比5系差,尤其是T6态的,极限胀形系数比低碳钢低15%左右,设计的时候胀形深度一定要往下砍。我们之前接过一个订单,要求用T6态6061做2mm料厚5mm深度的胀形,一开始不信邪,试了三次全裂,最后改成O态预胀、成型后再淬火,才搞定,但是成本直接涨了三成,客户差点不认。要是提前懂这个,直接换5052-O,成本低还稳定,省多少事。
再说钛合金,钛合金的比强度高,但是胀形的回弹比钢大两到三倍,设计模具的时候一定要做回弹补偿。我们一般的经验是,把凸模的成型尺寸比最终要求做大1.5%~2%,变形量越大,补偿量越高,试模一次就能过,不用改好几轮。
最近做无人机轻量化结构,用到碳纤维复合材料热胀形,踩了个大坑。一开始把成型温度设高了,比玻璃化转变温度高了30度,结果胀出来的零件树脂流得太厉害,纤维体积分数不够,力学性能直接不达标。后来降到玻璃化转变温度以上10度,刚好,成型好性能也够。不说了,都是交了学费摸出来的。
胀形看起来就是个附属工艺,不需要单独花太多精力。真做起来才知道,差一个圆角,差几MPa背压,结果就是天差地别。多盯着细节,多留试模余量,比什么都强。
