摘要:钻削是机械加工中最常用的工艺,也是出问题最多的。很多干了五六年的工程师,依然会在钻削上翻船。本文结合十多年现场加工经验,拆解几个最容易踩的坑,分享经过批量验证的调整方法。
别迷信参数表:进给量选错了,神仙刀具也救不了
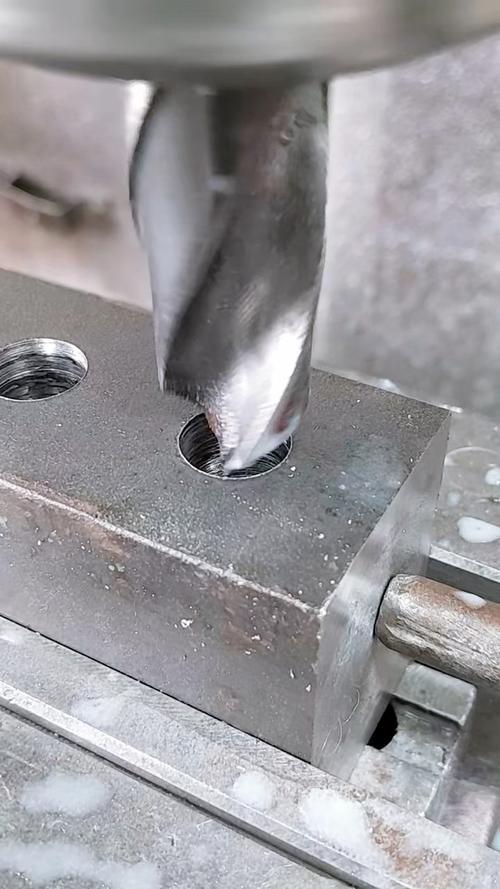
刚入行的人,大多信这个:进给量越小,加工精度越高。我刚学工艺那会也这么想,直到第一次加工调质45钢的φ16H7孔,按刀具样本选了0.12mm/r的进给,干出来的孔入口偏了0.18mm,出口全是崩边,直接废了两件毛坯。
那批毛坯,一件一万八。
心疼得我好几天没吃好饭。后来找了厂里干了三十年的师傅调参数,直接把进给提到0.18mm/r,干出来的孔精度直接达标,粗糙度还比之前好。
为什么?核心在钻头的横刃。横刃是负前角,进给太小的时候,横刃根本切不进去,只会在工件表面不停滑擦挤削,温度蹭蹭往上涨,钻头磨耗快不说,还会因为挤压力不均把钻头顶歪,孔直接偏。进给够了,横刃才能顺利切入工件,走刀才稳。
当然进给也不是越大越好。钻头悬伸超过三倍径之后,进给太大会让钻头刚性不足,直接弯掉,孔的直线度直接报废。国标GB/T 16461-2016里给的推荐参数,其实是留了20%左右的安全余量,实际用的时候,机床刚性够,毛坯硬度均匀,完全可以往上调15%左右。要是机床老了,刚性差,再往下调。
说实话,我见过太多工艺员,把厂商给的参数直接抄进工艺卡,半毛钱不改,出了问题就骂刀具质量差。从来不肯自己拿废料试两刀,调调参数。说白了,就是懒。
冷却不是浇浇水:冷却方式错了,差出三个精度等级
很多人觉得,冷却不就是给钻头降温嘛,有什么好讲究的?内冷肯定比外冷好,高压肯定比低压好,对不对?不对。
去年给一家新能源车企做电池包箱体,上面有两百多个φ8.5的底孔,孔深都是1倍径左右,也就是不到10mm。一开始图省事,开了8MPa的高压内冷,结果批量生产后,有超过12%的孔孔径超差大了0.05mm以上,还有不少孔壁有振纹。
后来改成1MPa的低压外冷,对准刃口喷,合格率直接干到99.7%。为什么?浅孔钻本身容屑槽短,切屑很容易排出来,高压内冷的压力反而会把切屑卡在钻头和孔壁之间,刮伤孔壁,还会把钻头吹得振颤,孔径自然就大了。
不过话说回来,超过5倍径的深孔钻,必须上高压内冷。不然切屑排不出来,堵在容屑槽里,分分钟断刀。要是你的机床没有内冷怎么办?也有办法,把两个高压冷却液喷头,偏15度对着钻头刃口喷,别直冲着钻尖,排屑效果能接近内冷的八成,足够用了。
入钻偏斜:90%的工程师都踩过的隐形坑
钻削的废件里,有超过一半是入钻偏斜导致的。很多人只知道磨横刃能减小偏斜,却不知道入钻面的状态,影响比横刃还大。
前年给一个压力容器厂加工法兰,要在12度的斜面上钻φ32的孔,工艺编的是直接用钻头入钻,结果第一件钻完,孔位偏了2.1mm,整个法兰直接废了,三万多块钱打了水漂。后来改工艺,先在入钻位置铣出一个10mm见方的小平面,再用90度锪钻窝一个浅坑,再正式钻,最后孔位偏差控制在0.08mm以内,完全符合GB 50235-2010的要求。
要是钻小于φ1mm的微孔呢?入钻偏斜更是通病。很多人直接买个导套就往上套,结果导套和钻头的间隙留太大,没用,留太小,钻头进去就被卡住,直接断。这么多年试下来,间隙控制在0.01~0.02mm之间最合适,精度够,又不卡刀。
还有那种铸件毛坯,表面有坑有砂眼,入钻之前最好先锪一个浅窝,不然钻头很容易往坑里滑,直接偏掉。别嫌多这一步,废一件毛坯的钱,够你做一百次锪窝了。
钻削看起来是所有切削工艺里最基础的,好像随便谁都能做。实际上,它对细节的要求,一点不比铣削、磨削低。很多时候,不是技术不行,是没留意那些别人不说的小细节。多试,多调,多记,比什么印在纸上的参数表都管用。
