2026-09-18 15:22:00 分类:机械设计
没人说过的坑:镗孔不是大钻头扩孔
上个月镗削实训,栽了大跟头。三个组的箱体坯料,全部出废活。
学生拿到任务,第一反应都差不多:不就是加工大孔吗?钻头钻不动,用镗刀一点点扩呗,和扩孔没区别啊。
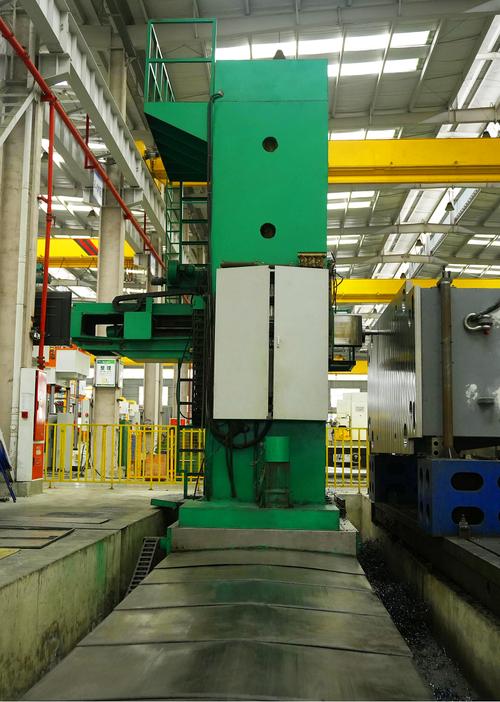 高校实训中心立式镗床加工场景
我蹲在机床旁边看,越看心越沉。粗钻之后留了3mm余量,学生上来就一刀进1mm,镗床直接震得整个实训台都抖,刀纹一圈一圈歪歪扭扭。余量留少的那个组,钻出来的孔本身偏了0.15mm,镗完还偏,因为余量不够镗掉位置偏差。
真坑。
课本上从来不会写这些。课本上只会说“粗镗留精镗余量1-2mm”,只会说“镗削加工精度可达IT7-IT6”,不会说你用的这台机床是2000年进厂的,丝杠间隙快0.1mm,不松间隙进刀,做出来的孔肯定废。也不会说不同的余量,手摇摇把的力度不一样,进快了就是震刀,进慢了让刀,尺寸照样不对。
把只可意会的手感拆成步骤
废了三批料之后,我连夜改了实训指导,原来两页纸的步骤,加了三个没人提的小要求。
第一个就是,必须先试刀,拿废坯料试,每一个人都要试,试完自己记下来,你摇一圈刻度,实际进刀是多少,自己测。机床间隙大,你刻度进0.1,实际可能只进去0.06,这个数,学生自己测出来的,比我讲十遍都记得住。
第二个,粗镗完留0.2-0.3mm精镗余量,进精镗刀之前,必须先把摇把往回倒半圈,消除丝杠间隙,再慢慢进刀。这个动作我演示了三遍,原来没要求,现在变成必须做,不做不能开干。
第三个,精镗每进一刀,必须量一次尺寸,不许连着进两刀,很多学生急着完工,连着进,一不小心就镗大了,直接废。
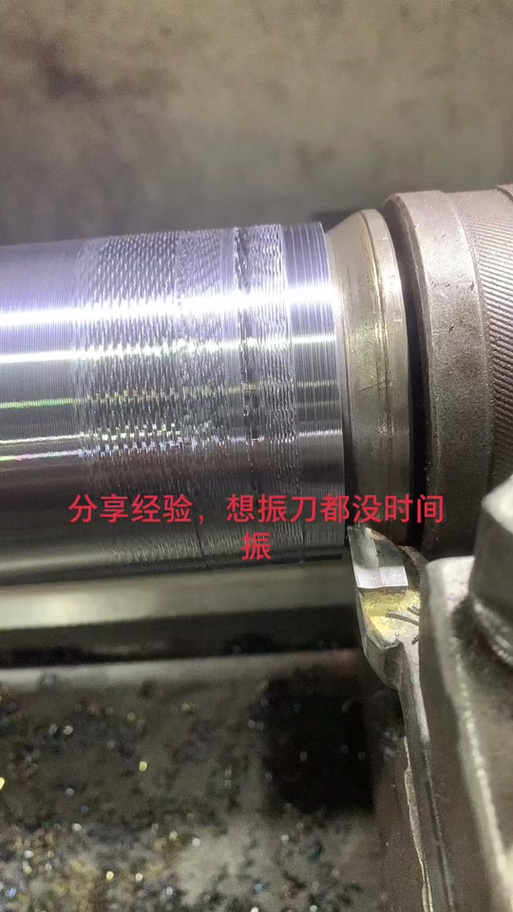 镗削震刀波纹工件实物实拍
说实话,之前我也信老钳工说的“镗削靠手感”,教学生的时候也说多练练就有感觉了。现在才想明白,对初学者来说,“手感”就是偷懒的说法。你不把拆解步骤告诉他,他练一百次也摸不着门道。
之前有个学生,第一次做的时候,直接把孔镗大了20丝,哭丧着脸来找我,说我真不是这块料。这次改了步骤之后,他第一个做完,量完尺寸,误差只有2丝,蹦着回去记数据了。你看,不是学生不行,是我们教学没拆对,把简单的事搞玄了。
我们为什么还要练手工镗削
 我们为什么还要练手工镗削
改完这次实训,有学生下课问我,现在数控加工中心,镗孔又快又准,谁还用手工摇镗床啊,练这个有什么用?
我当时没直接答。现在想,真不是为了让你们毕业去工厂当镗工。是让你摸一下,切削的时候,震刀是什么感觉,让刀是什么感觉,误差是怎么来的。你做设计的时候,不能对着公差表瞎标,你得知道,你标个IT6的孔,背后要花多少功夫,要留多少余量,要过几道工序。
之前有个大三学生做毕设,设计一个减速箱体,所有的轴承孔全标了IT6,我说你改改,端盖的配合孔不需要这么高,他说公差表上这么写的啊。后来他来实训完镗削,自己回头改了毕设,把不重要的孔都降到了IT8,跟我说“原来镗一个IT6的孔要花二十分钟,还容易废,真没必要给不配合的地方提这么高要求”。
这就是练镗削最大的意义。不是学怎么镗孔,是学怎么对加工有概念,做设计的时候不瞎来。
不过话说回来,现在很多学校实训,都把手工加工的项目砍得差不多了,镗床能开的就不多,好多学生毕业都没摸过镗刀。也不能说错,毕竟效率优先。但我总觉得,少了这一步,学生对机械的感知,就缺了一块。都是对着软件调参数,对着屏幕改公差,哪知道实际切金属是什么味道啊。
这次改完设计,新的三组学生,做出来的孔全合格了,只有一个学生余量留多了,震了一刀,稍微磨一下就能用,没出废活。下课的时候,那个之前镗废过的学生跟我说,原来这么简单啊。
我笑了笑,本来就不复杂,只是之前没人把坑指给你看罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:卡了三周的镗削实训,我改了三处教学设计
文章链接:https://m.yqhljx.com/list_9/3007.html
