上个月给新能车项目做中控旋钮的小批量试制,一共20套装配件,全用SLA光固化打,前三批全部不合格。问题出在哪?不是设备不行,是我们想当然了。
摘要:本文结合十余年机械设计试制的实际项目经验,梳理光固化成型从公差控制、后处理到设计优化的核心工程问题,分享一线踩坑总结的实用经验,适合负责小批量试制的中级工程师参考。
光固化成型的核心公差逻辑,别只盯着设备精度
很多人选型的时候,只看厂商宣传的设备成型精度±0.1mm/100mm,觉得够自己用了。真打出来就傻了。
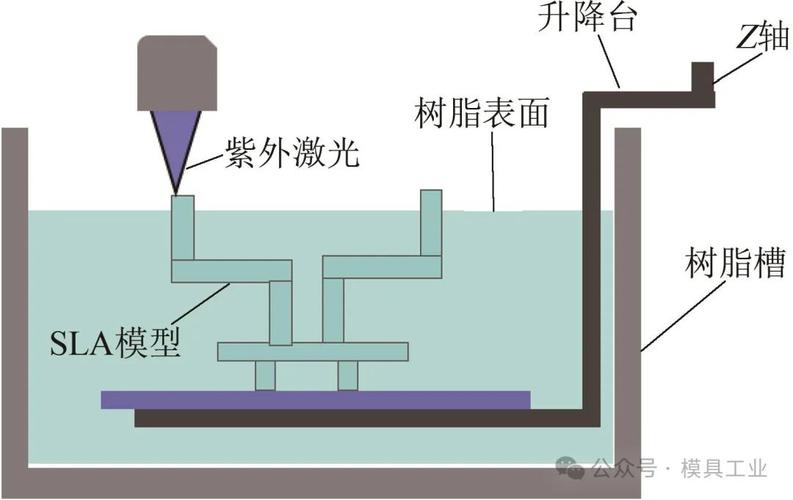
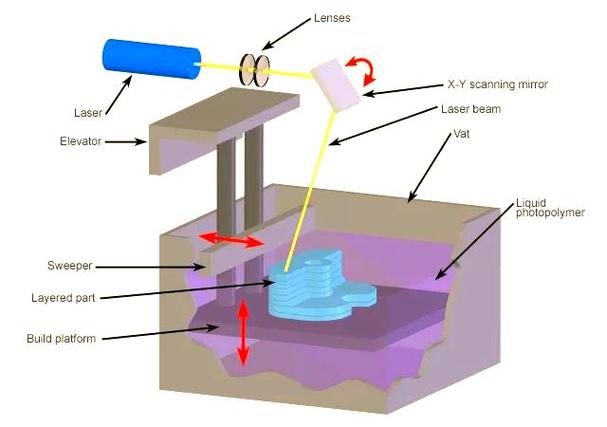
光固化的公差,本来就是分开算的。XY平面的精度,确实由平台移动精度和激光光斑大小决定,差不离。但Z轴,也就是分层累积方向的公差,根本不是设备精度说了算。是树脂收缩率说了算。
ASTM F2924-14标准里明确写了,光固化成型零件的公差必须包含固化收缩带来的累积误差,设备精度只占总公差的30%都不到。
我五年前做一个200mm高的光学镜头支架,设计的时候按设备标称公差标了Z向±0.2mm,结果打出来,Z方向短了0.9mm。直接装不上。
那时候才搞明白,普通刚性丙烯酸树脂的固化收缩率在0.5%左右,200mm乘下来就是1mm。厂商默认的线性收缩补偿,只对均匀壁厚的零件有用,我那个支架一半壁厚5mm,一半壁厚15mm,厚壁区收缩率比薄壁区高30%,线性补偿根本补不准。
改了三次设计,最后在厚壁区额外做了0.6%的预放缩,才合格。差一点项目延期。
说实话,只要是异形零件,壁厚差超过2倍,一定要手动调整不同区域的收缩补偿。没踩过这个坑,根本没人会告诉你。
后处理才是性能天花板,别省那点时间
我见过太多工程师,打完零件,酒精冲30秒,UV灯照5分钟,转头就拿去测试。结果性能差一大截,还怪树脂不好。
之前做汽车换挡拨片的卡扣结构,刚打完做拉拔测试,断裂力只有设计要求的60%。我放在工具柜里忘了这回事,一周后再测,断裂力居然刚好达标。涨了整整32%。
为啥?光固化只是表层聚合,深层的单体要在UV停止后,继续反应好几天才能完全固化。GB/T 39850-2021里要求光固化零件性能测试前必须静置48小时,不是随便写的规范。
吐槽一下现在乱七八糟的网红教程,说洗零件只要酒精泡5分钟。那只是洗干净表面的粘树脂。深层孔隙里的未聚合单体,不换两次酒精泡够30分钟,后续会慢慢从内部渗出来,零件不出半年就会变脆开裂。我三年前给客户做的一批展示样件,三个月就裂了三个,白白赔了人家重做。血的教训。
不过话说回来,也不是泡越久越好。泡超过24小时,酒精会渗入树脂的微裂纹,反而会让抗拉强度降10%左右。这个度,自己多试两次就能摸准。
要做功能件的话,教你个小技巧:UV固化完,泡好酒精,放进60℃烘箱烘2小时。强度能提20%到40%。但是!绝对不能超过树脂的玻璃化转变温度,普通工业刚性树脂的Tg大多在55-65℃之间,你开80℃烘,零件直接软变形,我就干过这事…
面向光固化的设计优化,几个实用的权衡技巧
做了这么多年设计,我总结了几个不用讲大道理,直接就能用的规则。
先说悬空结构加支撑的事:很多新手不管啥悬空都加支撑,打完磨半天,还留疤。其实只要悬空角度大于45°,跨径不超过5mm,根本不用加。省时间,还好看。角度小于30°的,必须加,别侥幸,肯定塌。
再说壁厚:最小壁厚别低于0.8mm,不是说设备打不出0.5mm的薄片,是0.5mm打完,收缩变形根本控不住,拿出来自己就弯了。除非你做不受力的装饰件,那另说。
最容易错的配合间隙:很多人按CNC的间隙留,结果卡死。同批次打,环境温湿度没变,留0.2-0.3mm的间隙就够。要是不同批次补打零件,一定要留0.4mm以上。我之前做一套五件的小齿轮箱,同批次装的顺顺的,隔了一周南方回南天,补打一个齿轮,收缩多了0.3mm,刚好卡死。就是湿度变了,树脂固化速度变了,收缩率差了0.3%,100mm直径差0.3mm,刚好就卡死了。
还有封闭内孔:一定要留一个至少2mm的工艺孔。打完了方便掏里面的支撑碎渣,不然你掏半天掏不干净,装上去转起来晃,你都不知道问题出在哪。
很多人追求表面质量,把分层厚度开到0.02mm,打印时间翻一倍,成本也翻一倍。其实大部分场景,0.05mm一层足够,后续喷个底漆砂纸磨一下,根本看不出分层纹。没必要为了那点看不见的精度多花钱。对吧?
光固化现在门槛越来越低,几百块的桌面机都能打,很多人觉得这东西没技术含量。真要做能用来装配、能受力的功能件,到处都是细节。这些细节,大多不是书本上能学到的,都是一次次踩坑踩出来的。
把这些经验整理出来,给做试制的同行提个醒,少走点我走过的弯路。
