摘要:本文整理了近二十年机械制造行业焊接工艺的落地经验,针对有基础的中级工程师容易忽略的电弧焊核心细节,从原理、选型到现场参数匹配,讲透标准没说透的实战内容,避开常见翻车坑。
干机械制造的,谁没跟电弧焊打过交道?
很多人觉得不就是拉弧烧熔,把两块金属粘起来?有什么难的。
我前两年跟国内车企合作开发新能源商用车的底盘纵梁连接座,一个批次三十多件焊接完成后,超声波探伤居然有超过七成的焊缝存在端部裂纹,最后整批报废加甲方罚款,赔了小几十万,那叫一个肉疼。追根溯源,问题就出在几个大家都不在意的小细节上。
电弧本质:别只记参数,要懂温度分布的影响
很多入门教程只告诉你电弧是气体电离产生的放电通道,没说这个通道的温度差能吓死人。电弧中心区温度能到6000℃~10000℃,到了边缘的弧柱区,温度直接掉到2000℃~3000℃,熔池的温度分布完全不均匀。
为什么很多新手焊出来焊缝总是有咬边?就是电流开太大,电弧拉太长,边缘熔池金属流失后没办法及时填满,说白了就是没摸透电弧温度的分布规律。
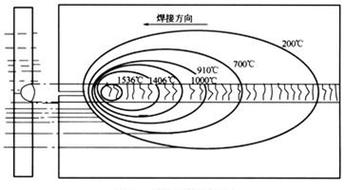
大家常说的线能量,是决定电弧焊焊缝性能的核心指标,很多人只知道要控制线能量,不知道怎么匹配母材。就拿最常用的Q345低合金钢来说,大家都知道用ER50-6焊丝强度够,但你焊12mm厚的开V型坡口的结构件,电流给到280A,焊接速度走慢了,线能量直接超过30kJ/cm,热影响区晶粒会快速长大,冲击韧性直接掉一半都不止。碰上动载工况,用不了多久就裂。
说实话,很多工厂的老焊工习惯凭手感调参数,赶上钢厂母材碳当量波动,直接就翻车。
选型与现场避坑:那些标准没写透的权衡
先讲保护气的坑。很多中小工厂图便宜,一直用纯CO₂做保护气,对吧?纯CO₂成本低,但电弧稳定性差,飞溅大,焊出来焊缝成型丑也就算了,焊缝含氧量会比富氩保护高2~3倍,对于低温韧性要求高的结构,比如冷链设备、低温压力容器的焊接,纯CO₂保护出来的焊缝,-40℃冲击功直接达不到要求。
业内通用的做法是,对承压、动载、低温要求的结构,用80%Ar+20%CO₂的富氩混合气,飞溅少、成型好,焊缝韧性也达标。不过话说回来,富氩比纯CO₂成本高两成左右,要求不高的普通结构件,比如厂房支架这种,用纯CO₂完全没问题,能省则省,做技术就是要学会权衡,不是越贵越好。
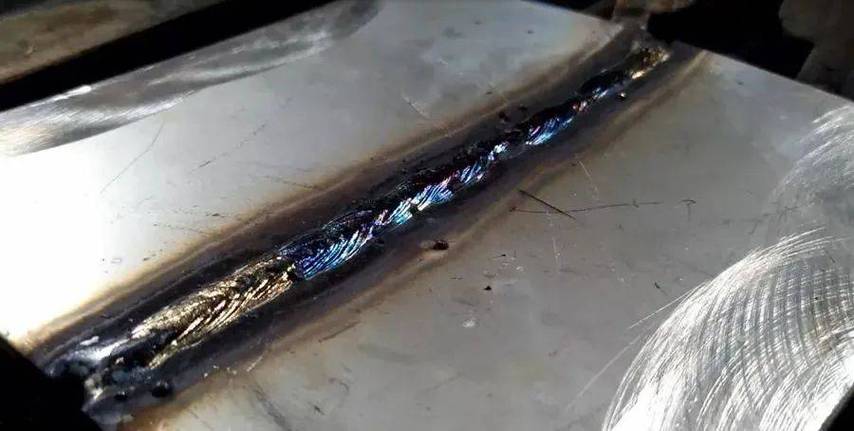
再讲一个90%小工厂都踩过的坑:引弧板引出板。很多工厂为了省那点边角料,直接就在工件端部引弧收弧,完全不记得GB50661-2011《钢结构焊接规范》里面写的明明白白,所有受力焊缝都必须加引弧引出板,长度至少是两倍板厚。为什么?引弧的时候电弧不稳定,前几毫米肯定有气孔夹渣,收弧还有弧坑,这些都是天生的应力集中点,动载结构用个三五年,裂纹100%从这里开始扩展。我之前赔几十万的那个案子,裂源全在焊缝端部,全是没加引出板闹的,说出来都是泪。
还有焊丝选型的坑,很多人上来就问焊丝强度够不够,从来不看焊丝的Mn/Si比。对碳钢焊接来说,Mn/Si比低于2的时候,焊缝容易产生大量硅渣,脱渣难,还容易有夹渣,合格的ER50-6焊丝Mn/Si比都在2.5~3之间,别拿那些小厂生产的便宜不合格焊丝凑数,省几块钱焊丝钱,最后探伤不合格返工,成本翻十倍。
参数匹配:经验公式比手感靠谱
很多工厂信老师傅手感,其实成熟的经验公式比手感准多了,还能复现。针对低碳钢低合金钢的MAG电弧焊,焊丝直径d(单位mm)对应的适用焊接电流范围大概是I=(80~100)d(单位A),比如1.2mm的焊丝,平焊位置电流就在90~120A之间,这个区间电弧最稳定,飞溅也最少。当然,立焊仰焊要降10%~15%,重力影响摆在那,没错。
线能量的计算公式,GB/T 5117-2012里面写的很清楚:E=UI/(1000v),这里U是电弧电压,单位V;I是焊接电流,单位A;v是焊接速度,单位是cm/s,E的单位是kJ/cm。我见过不少刚入门的工艺员,把v的单位写成cm/min,算出来的线能量差了60倍,做工艺卡错的离谱,笑都笑不出来。
还有几个实用的小经验:多层多道焊的时候,每层焊缝的厚度不要超过焊丝直径的三倍,否则容易熔不透,层间夹渣。焊厚度小于1mm的薄板,电流绝对不要超过120A,焊接速度要快,不然分分钟焊穿,补都不好补。如果母材碳当量超过0.45%,焊前一定要预热,不然容易出冷裂纹,别赌运气。
真的服了一些工厂的管理,工艺卡写的明明白白,到了工位上工人嫌麻烦,乱调参数,不出事才怪。
小结
电弧焊看起来门槛低,谁都能焊,但要焊出合格稳定的焊缝,每一个环节都藏着细节。原理搞懂,选型做好权衡,参数卡准,能避开90%的常见坑。
